


Ein Transformator mit Wicklungswiderstand innerhalb von 0.5% zwischen den drei Phasen, dessen Papierisolierung gemäß den Anforderungen (0.5% Feuchtigkeit oder weniger) getrocknet wurde und der keine Lastverlusttests durchlaufen hat, die die garantierten Werte innerhalb von 3% bestätigen, würde viele Jahre überdauern und funktionieren. Im Gegensatz dazu würde ein Transformator, der von nachlässigen Herstellern gebaut wurde und der nicht ordnungsgemäß getrocknet wurde und dessen Kerne nicht fixiert wurden, nach nur vier Jahren Betrieb aufhören zu funktionieren. Das Qualitätsmanagement von Leistungstransformatoren stellt sicher, dass drei verschiedene Arten von Materialien (Stahl, Kupfer oder Papier) zu einem hochzuverlässigen Transformator zusammengebaut werden.
Das Hauptziel dieses Artikels ist es zu erklären, wo die Kontrollpunkte in den Produktionsprozessen von Transformatoren liegen — dies sind die Eingangskontrollen der Materialien, der Zusammenbau der Kerne und Wicklungen, die Vakuumtrocknung und Ölfüllung der Transformatoren sowie die abschließenden Tests der Produkte.
Kurze Antwort: Der Prozess der Qualitätskontrolle für die Herstellung von Transformatoren besteht aus fünf Hauptpunkten der Qualitätskontrolle: Inspektion der Rohmaterialien, Produktion des Kerns und der Wicklung, Vakuumtrocknung und Ölimpregnierung der Spule, Montage des Transformators und Abnahmeprüfung gemäß IEC 60076-1. Die Hauptpunkte für die Qualitätskontrollen umfassen das Übersetzungsverhältnis des Transformators innerhalb von ±0.5%, die Abweichung des Spannungsabfallverhältnisses unter 2% und die Leerlauf- und Lastverluste gemäß IEC 60076-1 (±10% bis +15%).
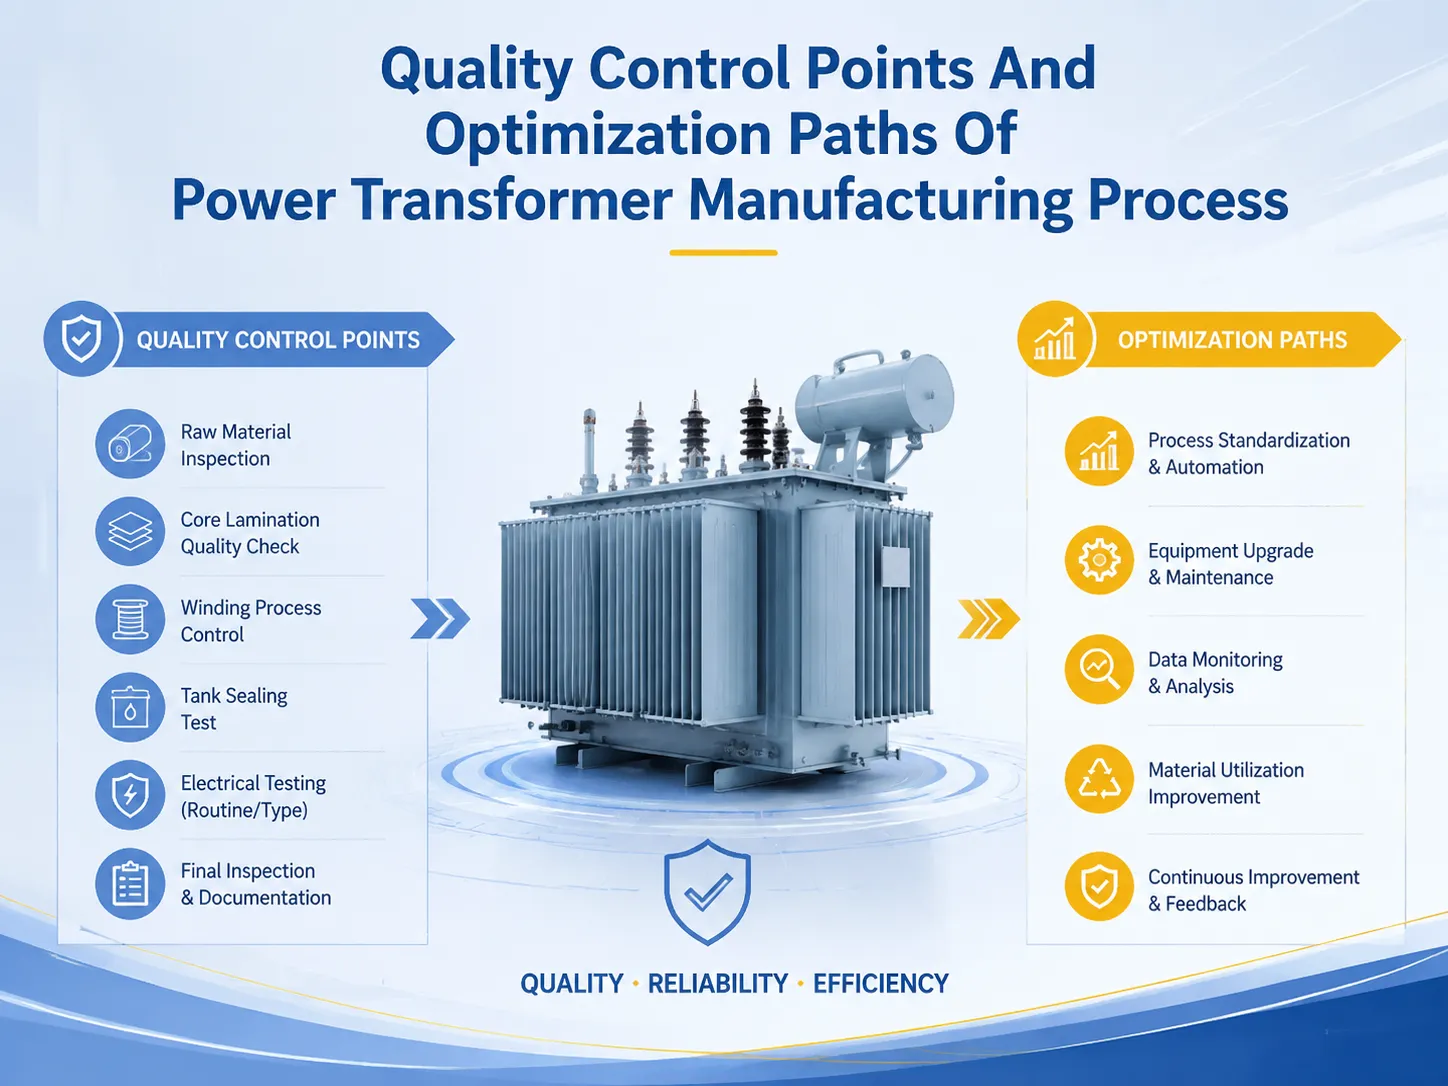
Was ist Qualitätskontrolle in der Transformatorenherstellung?
In der Transformatorenherstellung bedeutet Qualitätskontrolle eine Reihe geplanter Prüfungen, Messungen und Haltepunkte, die garantieren, dass die Einheit in der Lage ist, elektrische, thermische und mechanische Effizienz für mindestens 25–40 Jahre Lebensdauer zu gewährleisten. Es ist wichtig zu betonen, dass Qualitätskontrolle nicht dasselbe ist wie Testen. Testen erkennt Mängel, während Qualitätskontrolle sie verhindert. Daher identifiziert eine Fabrik, die hervorragende Endtests hat, aber schwache Prozesskontrollen, Probleme am Ende des Prozesses, wenn Korrekturen am kostspieligsten sind. Eine Fabrik mit strengen Prozesskontrollen produziert stabile Produkte zu niedrigen Ausschusskosten, weshalb die besten chinesischen und internationalen Hersteller QC als Technologie der Produktion und nicht als Abteilung der Endinspektion betrachten.
Die Grundlage der Normen ist IEC 60076-1 (allgemeine Anforderungen und Prüfungen), ergänzt durch IEC 60076-3 (Isolationsstufen), IEC 60076-5 (Grad der Kurzschlussfestigkeit) und IEC 60076-10 (Geräuschpegel). Käufer sollten auch darüber informiert werden, dass die Mehrheit der zuverlässigen Fabriken zusätzlich zu den Produktstandards das Qualitätsmanagementsystem ISO 9001 verwendet.
Der Herstellungsprozess: Wo Qualität hergestellt oder verloren geht.
Ein standardmäßiger ölgetauchter Leistungstransformator umfasst ungefähr 10 Stufen, und jede Stufe hat ihren eigenen Ausfallmodus, wenn im Prozess etwas schiefgeht. Der Kern wird laminiert, geschnitten und mit dem kontrollierten Stapelfaktor und der Klemmkraft gestapelt, und wenn sie überlastet oder Korrosion zwischen den Blechen vorhanden ist, steigen die Leerlaufverluste und es treten Hotspots im Kern auf. Wicklungen werden aus Kupfer- oder Aluminiumdrähten hergestellt, die ebenfalls unter kontrollierter Spannung und Schichtisolierung stehen, und ein einzelnes ungleichmäßiges Zwischenlagenpapier kann zu Teilentladungen führen. Der aktive Teil wird in einer Vakuumkammer getrocknet, um Feuchtigkeit zu entfernen, was der erste und wichtigste Qualitätskontrollpunkt im aktuellen Prozess ist. Danach wird der Tank vakuumiert und mit entgasten und getrocknetem Öl gefüllt, und der letzte Teil des Prozesses ist die Durchführung von Werksprüfungen.
Der Transport ist ebenfalls ein Qualitätskontrollpunkt, da ein Transformator durch Stöße und Neigungen beschädigt werden könnte. Eine Lösung für das Problem ist IEC 60076-11, die vorschlägt, Stoß- und Neigungsmesser in großen Turbinen zu nutzen. Der Leser wird die besten Kontrollpunkte in den folgenden Absätzen finden.
| Prozessstufe | QC-Methode | Kosten des Fehlers, wenn nicht überprüft |
|---|---|---|
| Materialeingang | Lieferantenzertifikate + Stichprobenprüfung | Niedrig — frühzeitig erkannt |
| Kern schneiden/stapeln | Leihgrößenkontrolle, Stapelfaktorprüfung | Mittel — höhere Leerlaufverluste |
| Wicklungsaufbau | Windungsanzahl, Spannungs-, Widerstandsprüfungen | Hoch — kurzgeschlossene Windungen, Hotspots |
| Vakuumtrocknung | Feuchtigkeitsendpunkt, PI nach Füllung | Sehr hoch — vorzeitiger Ausfall |
| Montage & Tanken | Drehmomentprotokolle, Verbindungsinspektion | Mittel — Leckagen, lose Teile |
| Werksprüfung | IEC 60076-1 Routineprüfung | Hoch — verpasste Garantieabweichungen |
| Verpackung & Transport | Stoß-/Neigungsmesser, Handhabungsplan | Hoch — Transportschaden |
Kontrollpunkt 1: Eingangsmaterialinspektion
| Material | Inspektionsmethode | Typische Akzeptanzkriterien | Konsequenz von schlechtem Material |
|---|---|---|---|
| Kornorientierter Siliziumstahl | Magnetische Eigenschaftsprüfung gemäß ASTM A876 / IEC 60404 | Spezifischer Gesamtverlust ≤ Kataloggrenze; Beschichtung intakt | Höhere Leerlaufverluste, niedrigere Effizienzklasse |
| Kupfer-/Aluminiumleiter | Widerstandsfähigkeits- und Maßprüfungen | ≥ 99.9% Cu-Leitfähigkeit; Durchmessertoleranz ±0.5% | Höhere Lastverluste, Hotspots |
| Isolierpapier & Pressspan | Dichte, Zugfestigkeit, Feuchtigkeitsgehalt | Dichte 0,9–1,2 g/cm³; Feuchtigkeit gemäß Spezifikation | PD-Risiko, mechanische Schwäche |
| Isolieröl | Dielektrische Festigkeit (IEC 60156), Wassergehalt, DGA | BDV ≥ 40 kV, Wasser < 20 ppm (neues Öl) | Niedrigere Durchschlagsfestigkeit, beschleunigte Alterung |
| Durchführungen & Stufenschalter | Sichtprüfung, Isolationswiderstand, Tangentialdelta, Gasdichtigkeit | Gemäß Lieferantentestzertifikaten und Stichproben-Nachprüfung | Durchschlag an der Durchführung, OLTC-Ausfall |
Seriöse Fertigungsunternehmen überwachen die von ihnen bezogenen Materialien engmaschig anhand von Lieferantenspezifikationen und nicht nur anhand von Markennamen. Beispielsweise variieren Stahlcoils in Zusammensetzung und Qualität von Coil zu Coil, selbst wenn sie vom selben Hersteller stammen. Das bedeutet, dass ein Unternehmen, das jede Rolle verfolgt und Stahl basierend auf den tatsächlichen Eigenschaften des Metalls statt eines Stempels auswählt, bereits Qualität zum niedrigsten Preis erzielt.
Kontrollpunkte 2–3: Kern- & Wicklungsfertigung
| Stufe | Wichtige Überprüfungen | Typische Akzeptanzkriterien |
|---|---|---|
| Kernzuschnitt & Stapelung | Stapelfaktor, Grat-Höhe, Klemmkraft, Schichtisolierung | Stapelfaktor ≥ 0,95; Grat < 0,02 mm; keine kurzgeschlossenen Laminate |
| Kernmontage & Umreifung | Klemmmoment, Kern-Erdung, Schraubenisolierung | Einzelpunkt-Kernerdung; Isolationswiderstand zwischen den Lamellen > 100 MΩ |
| Wicklungsleiter & Isolierung | Leiterspannung, Papierwicklungskontinuität, Schichtisolierungsanordnung | Keine freiliegenden Leiter; durchgehende Schichtisolierung |
| Wicklungsscheibe / Schichtaufbau | Windungszahl, Transposition, Kühlkanal-Ausrichtung | Windungszahl gemäß Design verifiziert; Kanäle frei und gleichmäßig |
| Spulenpressen & Klemmung | Axialdruck, Konsistenz der Spulenhöhe | Druck im Designfenster; Höhenabweichung < 1 mm über die Phasen |
| Stufenschalter & Anschlussleitungen | Löten/Lötenqualität, Isolationsabstand, Drehmoment | Niederohmige Verbindungen; verifizierte Abstände gemäß Isolationsniveau |
Es gibt zwei wichtige Aspekte dazu. Erstens muss das Wicklungswiderstandsungleichgewicht zwischen den Phasen zum Zeitpunkt der Fertigung idealerweise unter 2% gehalten werden. Andernfalls zeigt sich eine fehlerhafte Transposition eines parallelen Leitersystems in Form von Umlaufströmen und Hotspots im belasteten Betriebssystem. Ein weiterer Punkt ist der Kernklemmdruck, der weder zu locker noch zu fest sein sollte. Eine lockere Konfiguration führt zu einem summenden Kern, während eine zu feste die Isolierung der Laminate zerdrückt. Das Problem kann durch Messungen im Produktionsprozess gelöst werden.
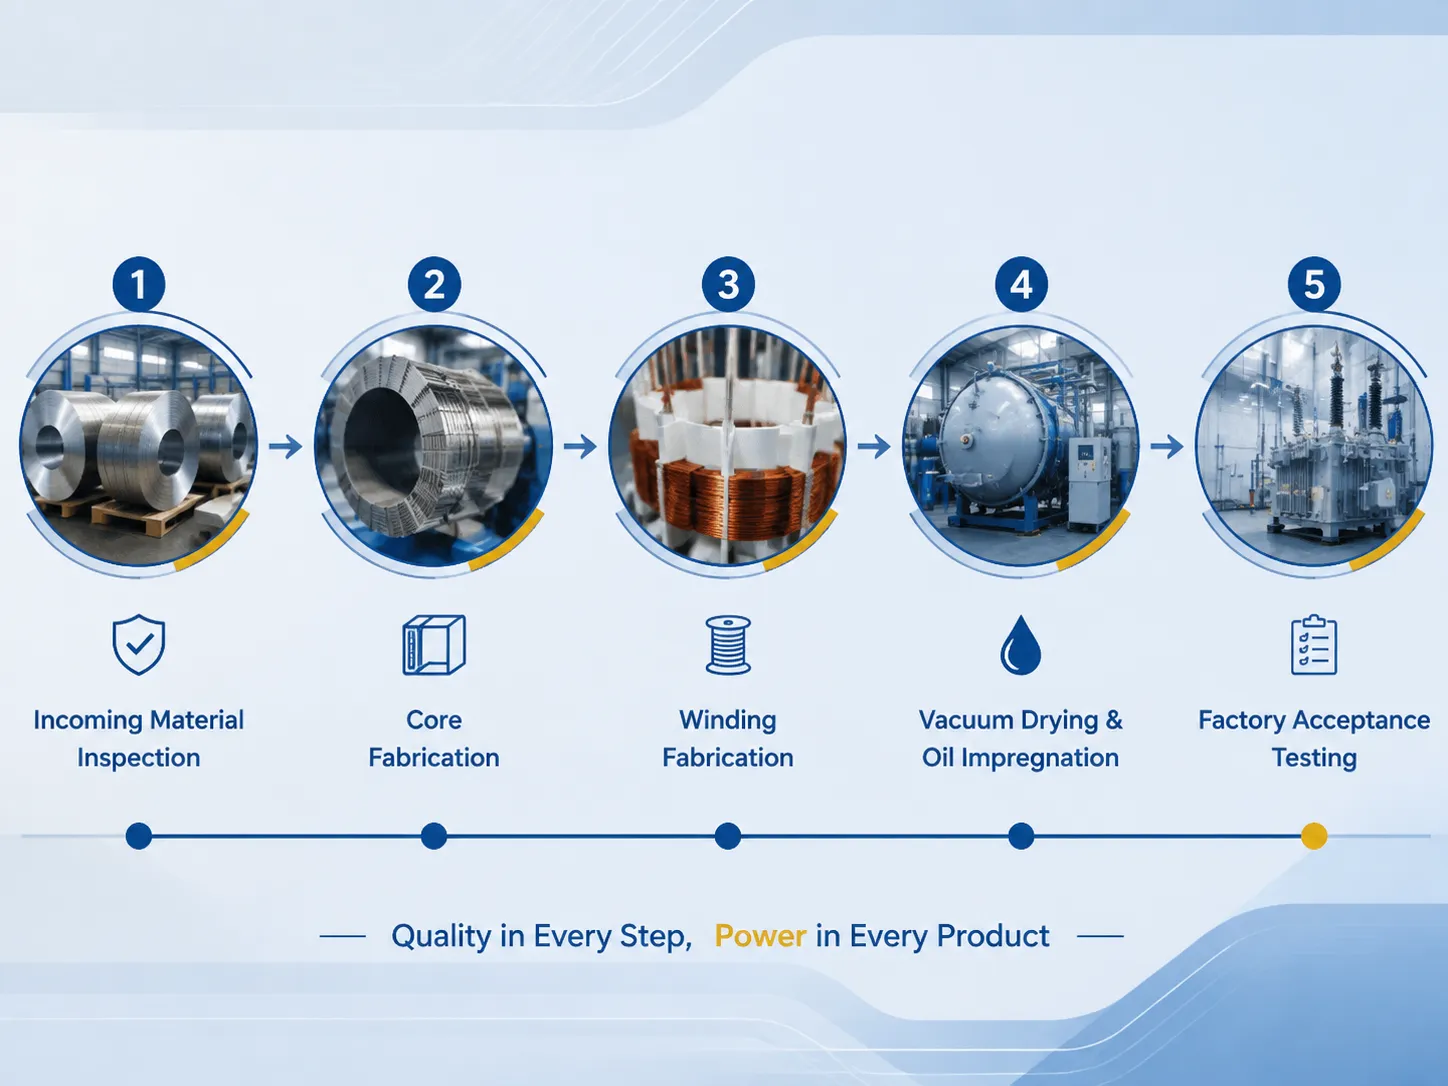
Kontrollpunkt 4: Vakuumtrocknung & Ölimprägnierung
Feuchtigkeit ist die Hauptbedrohung für einen Transformator und wird entweder eliminiert oder während des Trocknungs- und Ölauffüllvorgangs in die aktive Wicklung eingetragen. Papier wird in einem Vakuumofen getrocknet (bei Temperaturen, die üblicherweise mindestens 100–130 °C erreichen, bei Verteilungseinheiten und noch höheren Temperaturen für große Einheiten im Tiefvakuum unter 50 Pa oder 0,5 mb), bis die Feuchtigkeit auf unter 0,5% (Massenanteil) sinkt, wobei die Qualität mittels Karl-Fischer- oder Taupunktmessung überprüft wird. Danach wird Öl in den Tank gefüllt und der Imprägnierprozess abgeschlossen, ohne dass Blasen im Papier verbleiben – alle Blasen sind gefährliche Quellen potenzieller Entladungen.
Dieser Prozess wird normalerweise beschleunigt, wenn die Trocknungszeit verkürzt wird. Ein ordnungsgemäß getrockneter und imprägnierter Transformator benötigt in der Regel mehrere Tage zum Trocknen, z. B. benötigt ein 10 MVA Transformator mindestens 2–4 Tage für den Trocknungsprozess und 1 Tag für das Vakuumfüllen. Fabriken, die mit diesem Prozess hasten, sparen jetzt Geld, werden jedoch später Probleme haben. Die Richtigkeit des Trocknungsprozesses kann durch Messungen des Isolationswiderstands und des Polaritätsindex überprüft werden, nachdem der Füllprozess abgeschlossen ist. Ein Polaritätsindex über 2,0 stellt sicher, dass das Papier trocken ist, während ein Wert unter 1,5 bedeutet, dass noch Feuchtigkeit vorhanden ist.
Kontrollpunkt 5: Abnahmeprüfung im Werk
| Test | Standardreferenz | Typische Akzeptanzkriterien |
|---|---|---|
| Übersetzungsverhältnis-Test (alle Abgriffe) | IEC 60076-1 | Innerhalb von ±0,5% des Entwurfsverhältnisses |
| Wicklungswiderstand | IEC 60076-1 | Phasenungleichgewicht ≤ 2%; korrigiert auf Referenztemperatur |
| Isolationswiderstand / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2,0 für ölgetauchte Einheiten |
| Leerlaufverlust & Strom | IEC 60076-1 | Innerhalb der Toleranz: Verlust +15% (und −10%) auf garantierten Wert gemäß IEC |
| Lastverlust & Impedanz | IEC 60076-1 | Lastverlust innerhalb von +15%; Impedanz innerhalb von ±7,5% |
| Dielektrische Tests (LI, AC, angewendet) | IEC 60076-3 | Kein Durchschlag oder Ausfall bei angegebenen Niveaus |
| Teilentladungsmessung | IEC 60270 | Typischerweise < 100 pC bei 1,1× Nennspannung für HV-Einheiten |
| Temperaturanstiegstest | IEC 60076-2 | Wicklungsanstieg ≤ 65 K (Klasse A), Öl-Anstieg ≤ 60 K (typisch) |
| Geräuschpegel-Test | IEC 60076-10 | Nach vereinbartem Wert; oft 55–70 dB(A) für Verteilungseinheiten |
Das Prüfverfahren im Werk dient als der Hauptnachweis für den Käufer, dass das Produkt seinen Garantieanforderungen entspricht. Ein vollständiger Test eines 10MVA-Transformators benötigt in der Regel etwa 2-5 Tage und ist normalerweise bereits in den Kosten des Geräts enthalten; jedoch wird die Anforderung eines bezeugten Tests (entweder durch den Käufer selbst oder eine dritte Partei) einige Logistik erfordern, bietet jedoch viel mehr Sicherheit. Es ist wichtig zu beachten, dass IEC 60076-1 eine gewisse positive Verlusttoleranz zulässt, was bedeutet, dass der Hersteller Verluste bereitstellen kann, die etwas höher sind als das Verlustgarantieniveau. Daher ist es ein gutes kommerzielles Werkzeug, die Verlustgarantien zu verhandeln und die getesteten Zahlen zu überprüfen, nicht nur eine Formalität.
Optimierungspfade: Lean, Automatisierung & digitale QC
Die moderne Fertigungsindustrie strebt an, ein hohes Qualitätsniveau aufrechtzuerhalten und gleichzeitig die Kosten zu senken, indem sie verschiedene Taktiken anwendet. Eine davon ist der Prozess der schlanken Produktion, der Methoden annimmt, die es Unternehmen ermöglichen, den Materialtransport zu verringern, einheitliche Arbeitsprozesse zu schaffen und die 5S-Technik ausschließlich an allen Stationen umzusetzen. Darüber hinaus ermöglicht diese Methodik den Unternehmen, die Anzahl manueller Fehler zu minimieren. Beispielsweise bietet die Automatisierung von Produktionsprozessen wie Schneiden, Wickelprozesskontrolle und Löten den Fabriken die Möglichkeit, den Einfluss, den manuelle Arbeit auf die endgültige Produktivität hat, zu eliminieren. Maschinen, die den Wickelprozess durchführen, halten die Spannung in den Drähten konstant innerhalb von ±3% Toleranzen im Gegensatz zur manuellen Durchführung.
Niedrigere Durchschlagfestigkeit, beschleunigte Alterung.
Isolatoren und Lastschalter
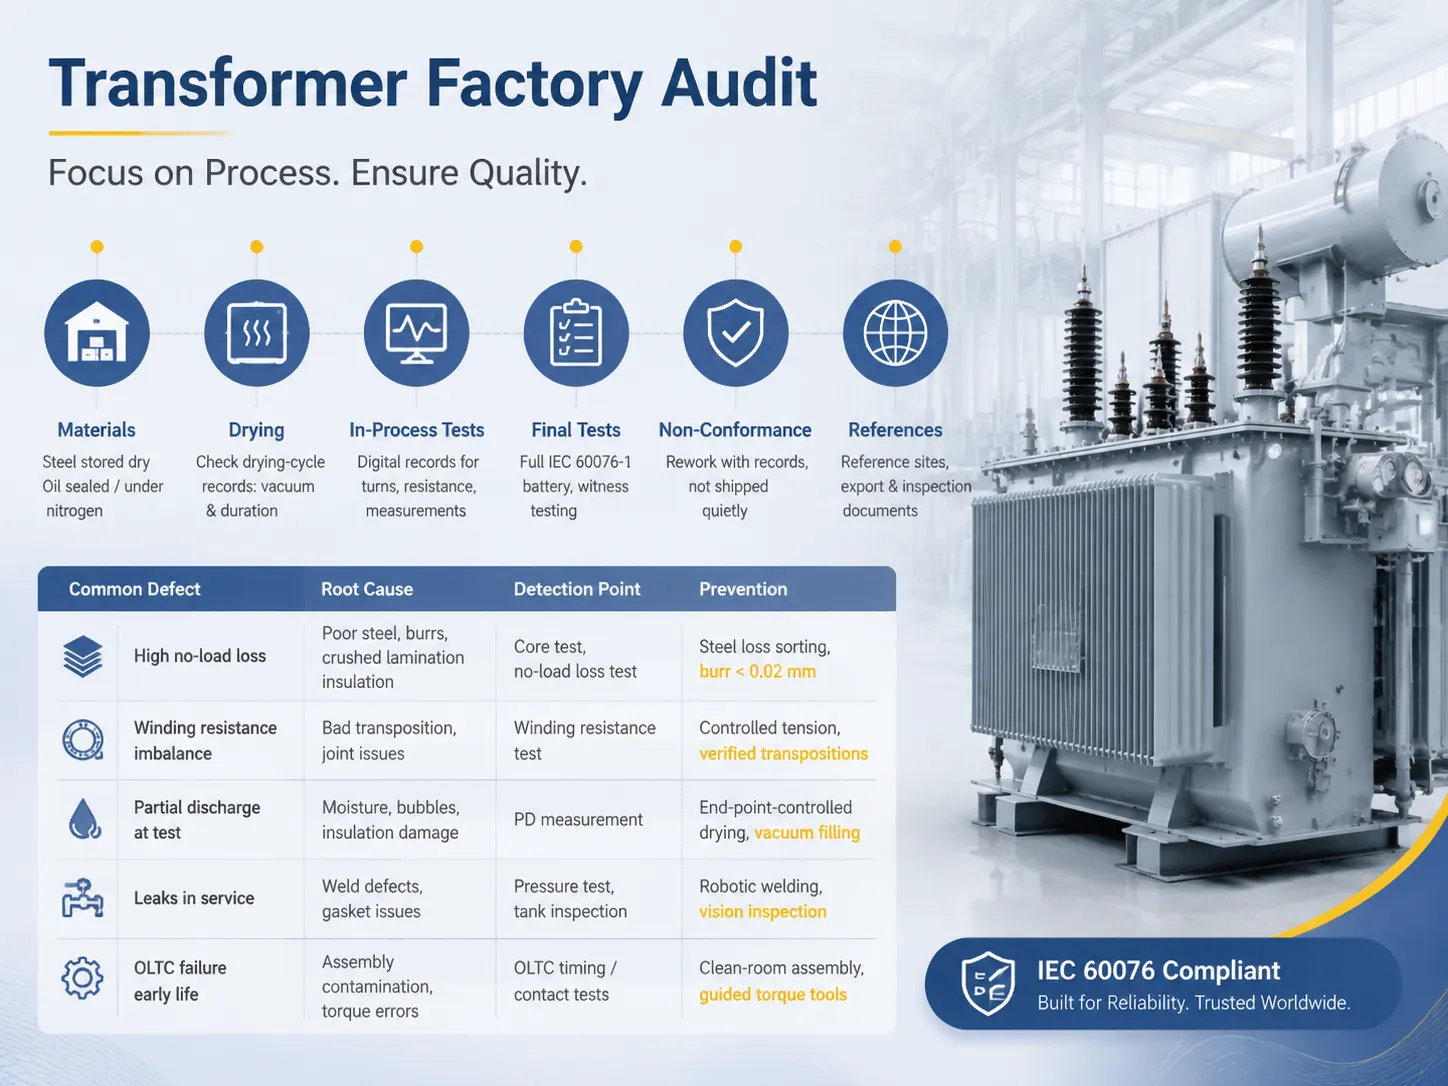
Wenn Sie mehrere Geräte kaufen, sollten Sie wissen, dass Fabrik-Audits definitiv viel mehr wert sind als ihre Kosten. Sie sollten eine kleine Checkliste bei sich haben und nach Aktionen suchen, anstatt nach Papieren. Zuerst ist es notwendig, das Materiallager zu inspizieren: ob Stahl trocken und geschützt aufbewahrt wird, ob Öl entweder unter Stickstoff oder in einem dichten Behälter aufbewahrt wird. Zweitens ist es an der Zeit, die Trocknungslinie zu überprüfen: Fordern Sie die tatsächlichen Aufzeichnungen des Trocknungszyklus des letzten Geräts an und stellen Sie sicher, dass Vakuum und Zeiträume den Spezifikationen entsprechen. Drittens sollten Sie die Qualitätskontrollstationen überprüfen: Berücksichtigen die Aufzeichnungen die Anzahl der Umdrehungen und den Widerstand am Computer oder auf Papier? Viertens sollten Sie den Prüfstand überprüfen: Verwendet die Fabrik die vollständigen IEC 60076-1 Tests und konnten Sie die Durchführung des Tests beobachten? Fünftens müssen Sie den Umgang mit nicht konformen Einheiten überprüfen: Was passiert mit einer Einheit, die die Tests nicht bestanden hat — wird sie entsprechend umverkabelt oder unbemerkt weggeschickt?
Außerdem sollten Sie Referenzen für laufende Installationen und Exporthistorien einholen, die es Ihnen ermöglichen, Zoll- und Inspektionsaufzeichnungen zu überprüfen. Eine Fabrik, die in der Lage ist, die laufende Einheit in Ihrer Region, Prüfberichte und erfolgreiche Praktiken vorzulegen, ist definitiv ein zuverlässiger Partner, aber wenn sie solche Dokumente nicht hat, ist das ein großes Risiko. Jiangsu Subian Electric Power, als der IEC 60076 konforme Hersteller, der weltweit exportiert, ist offen für die Inspektion, und die Unternehmen, die offen für die Inspektion sind, bestehen diese in der Regel erfolgreich.
| Häufiger Defekt | Grundursache | Erkennungspunkt | Prävention |
|---|---|---|---|
| Hoher Leerlaufverlust | Schlechtes Stahl, Grate, beschädigte Lamellenisolierung | Kernprüfung, Leerlaufverlustprüfung | Stahlverlustsortierung, Grat < 0,02 mm |
| Ungleichgewicht des Wicklungswiderstands | Schlechte Transposition, Verbindungsprobleme | Wicklungswiderstandstest | Kontrollierte Spannung, überprüfte Transpositionen |
| Teilentladung beim Test | Feuchtigkeit, Blasen, Isolationsschäden | PD-Messung | Endpunktkontrollierte Trocknung, Vakuumfüllung |
| Undichtigkeiten im Betrieb | Schweißfehler, Dichtungsprobleme | Druckprüfung, Tankinspektion | Roboter-Schweißen, Sichtinspektion |
| OLTC-Ausfall in der frühen Lebensdauer | Montagekontamination, Drehmomentfehler | OLTC-Zeit-/Kontaktprüfungen | Reinraum-Montage, geführte Drehmomentwerkzeuge |
Häufig gestellte Fragen
Was ist der wichtigste Schritt der Qualitätskontrolle in der Transformatorenherstellung?
Die erfahrensten Fachleute werden wahrscheinlich Vakuumtrocknung und Ölsättigung als Grund für Fehlfunktionen nennen, da Feuchtigkeit für einen großen Teil der während des Betriebs auftretenden Ausfälle verantwortlich ist. Die Feuchtigkeit im Papier muss unter 0,5% gesenkt werden, und das Öl muss durch Entgasung und Vakuumbehandlung verarbeitet werden, um keine Blasen zu bilden. Eine Organisation, die versucht, den Trocknungsprozess zu beschleunigen, spart Stunden in der Herstellung, verurteilt jedoch die Ausrüstung zu vorzeitigem Altern und potenzieller Teilentladung. Der Beweis wird durch den Polaritätsindex nach dem Füllen erbracht. Es ist normal, wenn der Index 2,0 überschreitet, und es zeigt ein Problem an, wenn er unter 1,5 fällt.
Welche Fabriktests sollte ich bestehen, bevor ich einen Transformator akzeptiere?
Ich würde empfehlen, die Fabrik zu verlangen, eine vollständige Reihe von Tests durchzuführen, die die IEC 60076-1 Vorschriftstests umfassen, wie Tests des Übersetzungsverhältnisses, der Wicklungswiderstände, des Isolationswiderstands sowie Tests der Verluste und Impedanzen, die Tests der Durchschlagfestigkeit beinhalten. Wenn Sie es mit Transformatoren zu tun haben, die groß oder empfindlich gegenüber Geräuschen sind, sollten Sie auch die Tests der Temperaturerhöhung und des Geräuschpegels durchführen, der von der neuen Maschine erzeugt wird. Falls der Transformator in einer Anwendung mit Risiko eines Kurzschlusses verwendet wird, müssen Sie auch Kurzschlusstests verlangen. Stellen Sie sicher, dass Sie über den Testprozess informiert sind, bevor Sie eine Entscheidung bezüglich Ihres großen Kaufs treffen.
Wie viel kostet ein Prüfbericht der Fabrik?
Routinetests der Fabrik sind regelmäßig im Preis eines Transformators enthalten und dauern normalerweise 2 bis 5 Tage für den 10MVA Transformator. Sondertests wie Temperaturprüfungen erfordern zusätzliches Geld, das zwischen $2000-15000 liegen wird, abhängig von der Komplexität des Tests. Man sollte jedoch vollständig verstehen, dass die Kosten für die Beseitigung der Fehler, die nach dem Prozess festgestellt werden, bereits Geld gekostet haben.
Welche Toleranz kann ich bei garantierten Verlusten erwarten?
Laut der IEC 60076-1 Vorschrift kann der Unterschied in den Verlusten +15% bis zu dem Prozentsatz betragen, der im Vertrag für die Produktion festgelegt ist. Daher ist der Hersteller berechtigt, während der Fertigungsphasen maximal 15% unter den Vorgaben zu bleiben. Für die qualifizierten Fabriken bedeutet die Abweichung jedoch, dass die Werte eher genau festgelegt werden sollten und die Toleranz so niedrig wie möglich sein muss, aufgrund der Bedeutung der Verluste.
Wie kann ich feststellen, ob ein Transformatorenhersteller tatsächlich IEC-konform ist?
Drei Vorschriften sollten befolgt werden, um sicherzustellen, dass Sie es mit einem effizienten Hersteller zu tun haben: Überprüfen Sie die aktuelle ISO-Zertifizierung, verlangen Sie einen Statistikbericht über frühere Operationen und überprüfen Sie den Prüfplan der Fabrik des betreffenden Herstellers, den die Benutzer lesen müssen.
Referenzen
- IEC 60076-1: Leistungstransformatoren – Teil 1: Allgemeines — der grundlegende Standard für Bewertung, Verlusttoleranz und Fabriktests.
- IEC 60076-3: Leistungstransformatoren – Teil 3: Isolationsniveaus und dielektrische Tests — definiert die Anforderungen an die Isolationskoordination und die dielektrischen Tests.
- IEC 60076-5: Leistungstransformatoren – Teil 5: Fähigkeit, Kurzschluss zu widerstehen — der Standard, der die Qualifikation zur Kurzschlussfestigkeit regelt.
- IEEE 43: Isolationswiderstand und Polaritätsindexprüfung — referenzierte Akzeptanzkriterien für die Isolationsfeuchtigkeit.
- IEC 60270: Hochspannungstesttechniken – Teilentladungsmessungen — der Messstandard hinter den PD-Akzeptanzkriterien.
- ISO 9001: Qualitätsmanagementsysteme — der Systemrahmen, den die meisten Transformatorenfabriken für die Prozesskontrolle verwenden.
- Jiangsu Subian Electric Power — IEC 60076-konformer Transformatorenhersteller mit überwachten Tests und vollständiger Dokumentation der Fabriktests.
Fazit
Der Qualitätskontrollprozess bei der Herstellung von Leistungstransformatoren besteht aus verschiedenen messbaren Schritten, vom eingehenden Stahl bis zum abschließenden Abnahmetest im Werk. Im Prozess sind fünf zentrale Qualitätsprüfungen enthalten, nämlich: Wareneingangsprüfung, Herstellung von Kern und Wicklungen, Vakuumtrocknung, Montage und Werksprüfung. Jede dieser Prüfungen hat sehr spezifische Kriterien, die es dem Kunden erleichtern, zwischen einem vertrauenswürdigen Unternehmen und einem Betrüger zu unterscheiden. Die Optimierungstechniken, die sowohl Qualität als auch Kosten während des Herstellungsprozesses verbessern, umfassen Lean-Methodik, Automatisierung und digitale Nachverfolgung des Endprodukts. Dies ist etwas, das der Kunde während des Werksaudits überprüfen sollte.
- Führen Sie stets eine Eigenschaftsprüfung bei Wareneingang durch; dies ist die kostengünstigste Methode zur Qualitätsüberwachung.
- Stellen Sie sicher, dass das Werk eine Isolierung im Ofen von mindestens 2,0 und eine Feuchtigkeit von weniger als 0,5% erreichen kann.
- Stellen Sie sicher, dass das Werk alle Routineprüfungen gemäß der IEC 60076-1 Norm durchgeführt hat, insbesondere bei großen Aufträgen.
- Verhandeln Sie die akzeptablen Verlustwerte und überprüfen Sie die tatsächlichen Daten mit den Garantiewerten.
- Die Prüfung der Trocknungsprotokolle von Produkten und deren Rückverfolgbarkeit ist ebenfalls sehr wichtig.
- Ihre Einkaufsliste sollte auf jeden Fall Jiangsu Subian Electric Power enthalten, wenn Sie in Übereinstimmung mit IEC-Standards produzieren und alle Prüfungszertifikate haben möchten.