


Un transformateur avec une résistance d'enroulement dans 0.5% entre les trois phases, dont l'isolation en papier a été séchée conformément aux exigences (0.5% d'humidité ou moins) et a subi des tests de pertes à vide qui confirment les niveaux garantis dans 3%, survivrait et fonctionnerait pendant de nombreuses années. En revanche, un transformateur construit par des fabricants négligents et qui n'a pas été correctement séché et dont les noyaux n'ont pas été serrés cesserait de fonctionner après seulement quatre ans d'exploitation. La gestion de la qualité des transformateurs de puissance garantit que trois types différents de matériaux (acier, cuivre ou papier) sont assemblés en un transformateur hautement fiable.
L'objectif principal de cet article est d'expliquer où se situent les points de contrôle dans les processus de production des transformateurs — il s'agit des inspections entrantes des matériaux, de l'assemblage des noyaux et des enroulements, du séchage sous vide et du remplissage d'huile des transformateurs ainsi que des tests finaux des produits.
Réponse courte : Le processus de contrôle de la qualité pour la fabrication de transformateurs se compose de cinq points principaux de contrôle de la qualité : inspection des matières premières, production du noyau et de l'enroulement, séchage sous vide et imprégnation à l'huile de la bobine, assemblage du transformateur et tests d'acceptation en usine selon la norme IEC 60076-1. Les principaux critères pour les contrôles de qualité incluent le rapport de transformation du transformateur dans ±0.5%, la déviation du rapport de chute de tension en dessous de 2%, et les pertes à vide et sous charge selon IEC 60076-1 (±10% à +15%).
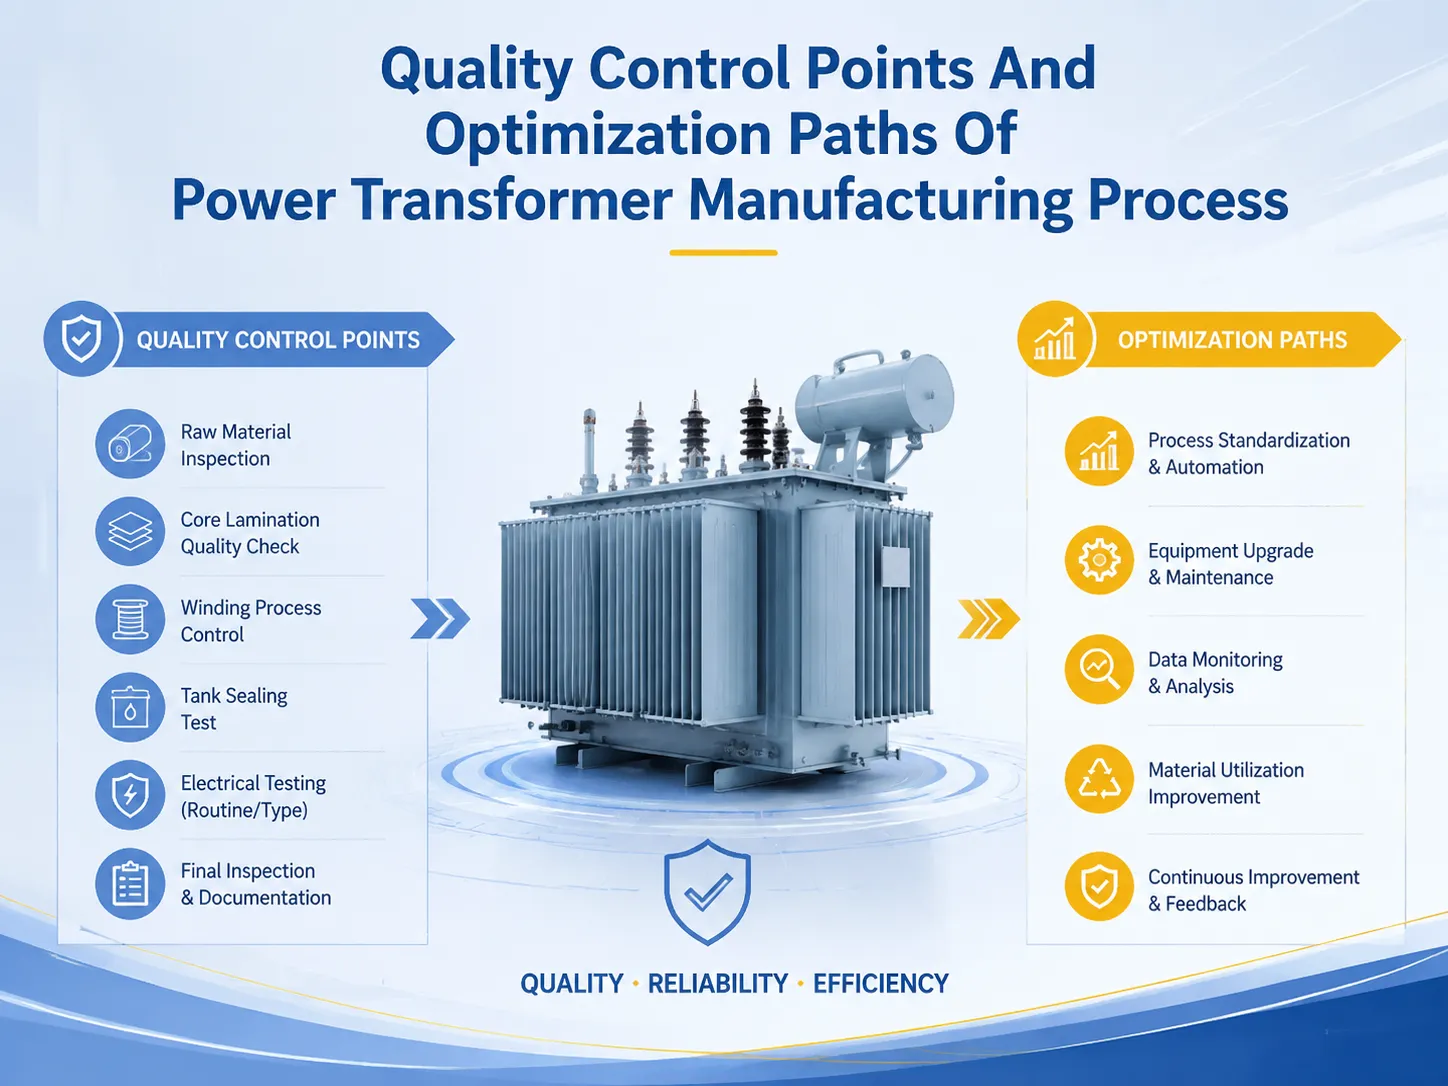
Qu'est-ce que le contrôle de qualité dans la fabrication de transformateurs ?
Dans la fabrication de transformateurs, le contrôle de qualité signifie une série de vérifications, de mesures et de points de contrôle planifiés qui garantissent que l'unité sera capable d'efficacité électrique, thermique et mécanique pendant au moins 25 à 40 ans de durée de vie prévue. Il est important de souligner que le contrôle de qualité n'est pas la même chose que les tests. Les tests détectent les défauts, tandis que le contrôle de qualité les prévient. Ainsi, une usine qui a d'excellents tests finaux mais un contrôle de processus faible identifie simplement les problèmes à la fin du processus, lorsque les corrections sont les plus coûteuses. Une usine avec un contrôle de processus strict produit des produits stables à faibles coûts de rebut, c'est pourquoi les meilleurs fabricants chinois et internationaux considèrent le CQ comme une technologie de production plutôt qu'un département d'inspection finale.
La base des normes est IEC 60076-1 (exigences générales et tests) complétée par IEC 60076-3 (niveaux d'isolation), IEC 60076-5 (degré de résistance au court-circuit) et IEC 60076-10 (niveau sonore). Les acheteurs doivent également être informés que la majorité des usines fiables utilisent un système de gestion de la qualité ISO 9001 en plus des normes de produit.
Le processus de fabrication : où la qualité est faite ou perdue.
Un transformateur de puissance immergé dans l'huile standard implique environ 10 étapes et chaque étape a son propre mode de défaillance si quelque chose ne va pas dans le processus. Les laminations du noyau sont découpées et empilées selon un facteur d'empilage contrôlé et une pression de serrage, et si elles sont surmenées ou si de la corrosion est présente entre les feuilles, les pertes à vide augmentent et des points chauds se produisent sur le noyau. Les enroulements sont créés à partir de fils de cuivre ou d'aluminium qui sont également sous tension contrôlée et isolation de couche, et un seul papier intercalé inégal peut entraîner des décharges partielles. La partie active est séchée dans une chambre à vide afin d'éliminer l'humidité, ce qui est le premier point de contrôle de qualité dans le processus en cours. Ensuite, le réservoir crée un vide et le remplit d'huile dégazée et séchée, et la dernière partie du processus est l'exécution des tests en usine.
Le transport est également un point de contrôle de qualité, car un transformateur pourrait subir des dommages résultant de chocs et d'inclinaisons. Une solution au problème est la norme IEC 60076-11 qui suggère d'exploiter des enregistreurs de chocs et d'inclinaisons dans de grandes turbines. Le lecteur trouvera les meilleurs points de contrôle dans les paragraphes suivants.
| Étape du processus | Méthode de CQ | Coût de la défaillance si non vérifié |
|---|---|---|
| Réception des matériaux | Certificats du fournisseur + tests aléatoires | Faible — détecté tôt |
| Découpe/empilage du noyau | Contrôle de la taille de l'emprunt, vérification du facteur d'empilage | Moyen — pertes à vide plus élevées |
| Construction des enroulements | Compte des tours, vérifications de tension, résistance | Élevé — tours court-circuités, points chauds |
| Séchage sous vide | Point final d'humidité, PI après remplissage | Très élevé — défaillance prématurée |
| Assemblage et mise en cuve | Enregistrements de couple, inspection des joints | Moyen — fuites, pièces lâches |
| Tests en usine | Batterie de routine IEC 60076-1 | Élevé — déviations de garantie manquées |
| Emballage et transport | Enregistreurs de chocs/inclinaisons, plan de manutention | Élevé — dommages en transit |
Point de contrôle 1 : Inspection des matériaux entrants
| Matériau | Méthode d'inspection | Critères d'acceptation typiques | Conséquence d'un mauvais matériau |
|---|---|---|---|
| Acier au silicium orienté grain | Test des propriétés magnétiques selon ASTM A876 / IEC 60404 | Pertes totales spécifiques ≤ limite du catalogue ; revêtement intact | Pertes à vide plus élevées, classe d'efficacité inférieure |
| Conducteur en cuivre / aluminium | Vérification de la résistivité et des dimensions | ≥ 99.9% conductivité Cu ; tolérance de diamètre ±0.5% | Pertes de charge plus élevées, points chauds |
| Papier d'isolation et carton pressé | Densité, résistance à la traction, teneur en humidité | Densité 0.9–1.2 g/cm³ ; humidité selon spécification | Risque de PD, faiblesse mécanique |
| Huile isolante | Résistance diélectrique (IEC 60156), teneur en eau, DGA | BDV ≥ 40 kV, eau < 20 ppm (huile neuve) | Résistance inférieure, vieillissement accéléré |
| Bagues et changeurs de prises | Résistance visuelle, résistance d'isolation, tan delta, étanchéité au gaz | Selon les certificats de test du fournisseur et le re-test ponctuel | Surtension de la bague, défaillance de l'OLTC |
Les entreprises de fabrication sérieuses ont une surveillance étroite des matériaux qu'elles intègrent en fonction des spécifications d'approvisionnement et non seulement des noms de marque. Par exemple, les bobines d'acier varient en composition et en qualité d'une bobine à l'autre même lorsqu'elles proviennent du même fabricant. Cela signifie qu'une entreprise qui suit chaque bobine et choisit l'acier en fonction des caractéristiques réelles du métal plutôt qu'un tampon atteint déjà la qualité au coût le plus bas.
Points de contrôle 2–3 : Fabrication du noyau et des enroulements
| Étape | Contrôles clés | Critères d'acceptation typiques |
|---|---|---|
| Découpe et empilage du noyau | Facteur d'empilage, hauteur de bavure, pression de serrage, isolation des laminations | Facteur d'empilage ≥ 0,95 ; bavure < 0,02 mm ; pas de laminations court-circuitées |
| Assemblage et cerclage du noyau | Couple de serrage, connexion à la terre du noyau, isolation des boulons | Mise à la terre du noyau à un point unique ; résistance d'isolation entre les laminations > 100 MΩ |
| Conducteur d'enroulement et isolation | Tension du conducteur, continuité de l'enveloppe en papier, placement de l'isolation de couche | Pas d'exposition de conducteur nu ; isolation de couche continue |
| Construction de disque / couche d'enroulement | Compte de tours, transposition, alignement des conduits de refroidissement | Compte de tours vérifié par rapport au design ; conduits dégagés et uniformes |
| Pressage et serrage de la bobine | Pression axiale, cohérence de la hauteur de la bobine | Pression dans la fenêtre de conception ; variation de hauteur < 1 mm entre les phases |
| Connexions du changeur de prises et des fils | Qualité de brasage/soudage, distance d'isolation, couple | Joints à faible résistance ; dégagements vérifiés par niveau d'isolation |
Il y a deux aspects importants liés à cela. Tout d'abord, le déséquilibre de résistance d'enroulement entre les phases doit être maintenu au moment de la fabrication idéalement à moins de 2%. Sinon, une transposition incorrecte d'un système de conducteurs parallèles apparaît sous la forme de courants circulants et de points chauds dans le système fonctionnant sous charge. Un autre point est la pression de serrage du noyau qui ne doit être ni trop lâche ni trop serrée. Une configuration lâche entraîne un noyau qui bourdonne, tandis qu'une configuration trop serrée provoque l'écrasement de l'isolation des laminations. Le problème ici peut être résolu par le processus de mesure au cours de la production.
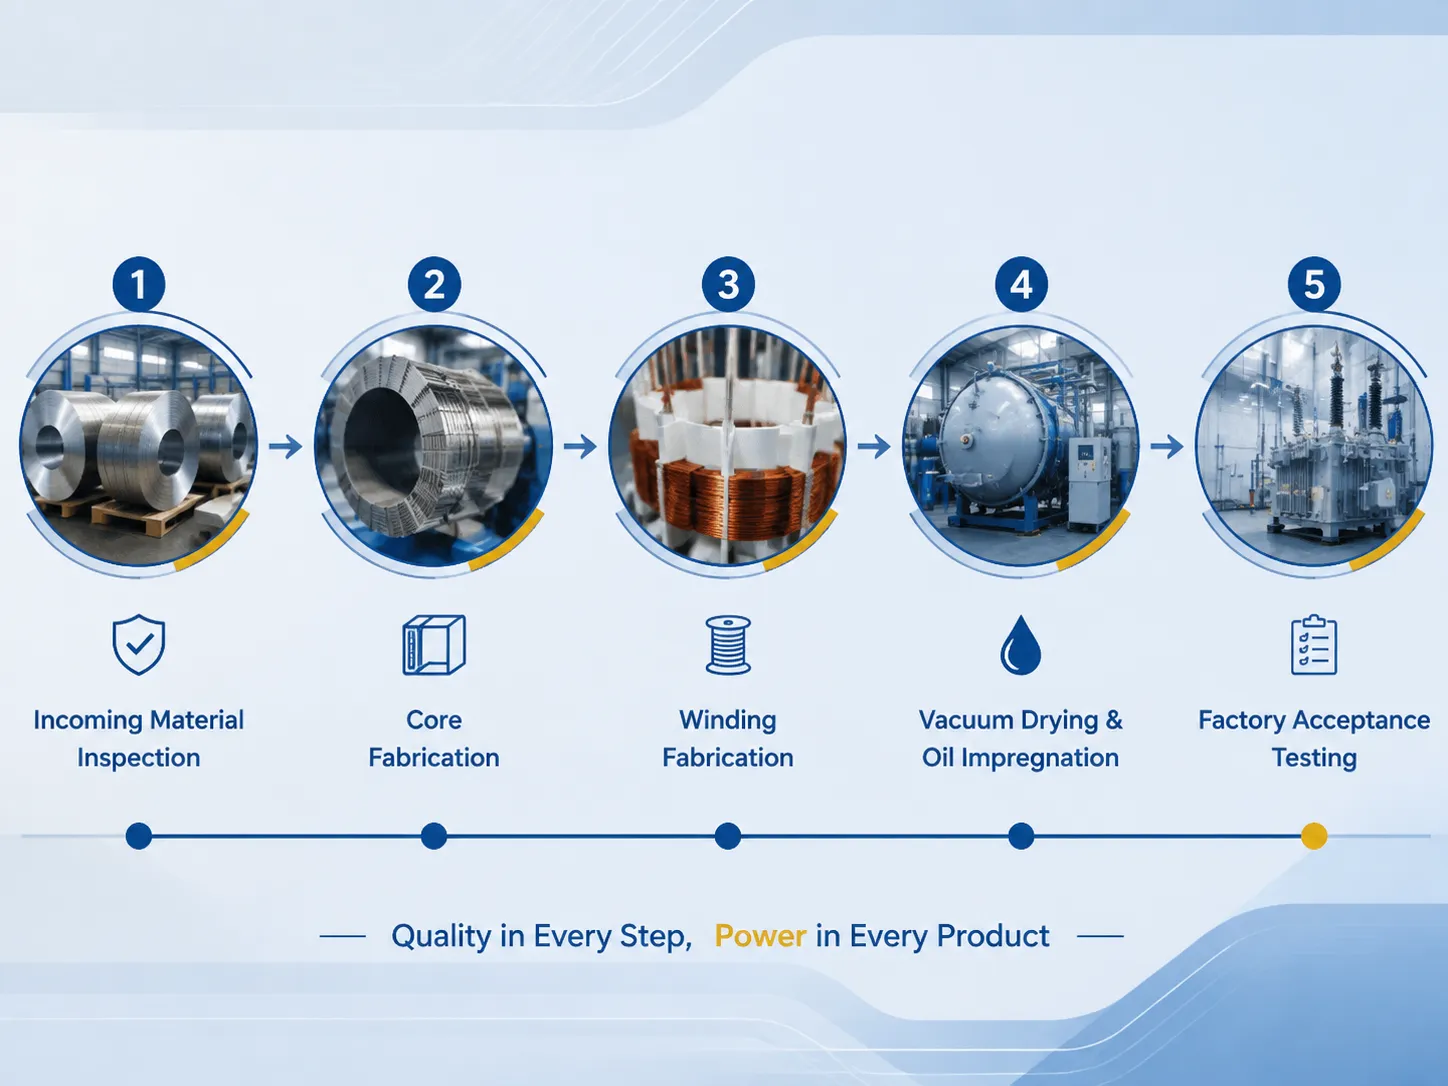
Point de contrôle 4 : Séchage sous vide et imprégnation à l'huile
L'humidité est la principale menace pour un transformateur, et elle est soit éliminée, soit laissée dans l'enroulement actif au cours de l'opération de séchage et de remplissage d'huile. Le papier est séché dans un four sous vide (à une température atteignant généralement un minimum de 100–130 °C pour les unités de distribution et même des températures plus élevées pour les grandes unités en profond vide en dessous de 50 Pa ou 0,5 mb) jusqu'à ce que l'humidité tombe à moins de 0,5% (en fraction massique), sa qualité étant vérifiée par la méthode de Karl Fischer ou par mesure du point de rosée. Après cela, l'huile est remplie dans le réservoir et le processus d'imprégnation est complété sans que des bulles ne restent à l'intérieur du papier — toutes les bulles sont des sources dangereuses de décharge potentielle.
Ce processus est généralement précipité lorsque le temps de séchage est réduit. Un transformateur correctement séché et imprégné prend généralement plusieurs jours pour sécher, par exemple, un transformateur de 10 MVA prend au moins 2 à 4 jours pour sécher dans un processus de séchage et 1 jour pour le remplissage sous vide. Les usines qui se précipitent dans ce processus économisent de l'argent maintenant mais feront face à des problèmes plus tard. La justesse du processus de séchage peut être vérifiée en utilisant des mesures de résistance d'isolement et d'indice de polarisation après que le processus de remplissage soit terminé. Un indice de polarisation supérieur à 2,0 garantit que le papier est sec, tandis qu'une valeur inférieure à 1,5 signifie qu'il reste de l'humidité.
Point de contrôle 5 : Tests d'acceptation en usine
| Test | Référence standard | Critères d'acceptation typiques |
|---|---|---|
| Test du rapport de transformation (tous les points de prise) | IEC 60076-1 | Dans ±0,5% du rapport de conception |
| Résistance des enroulements | IEC 60076-1 | Déséquilibre de phase ≤ 2% ; corrigé à la température de référence |
| Résistance d'isolement / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2,0 pour les unités immergées dans l'huile |
| Perte à vide et courant | IEC 60076-1 | Dans la tolérance : perte +15% (et −10%) sur la valeur garantie selon l'IEC |
| Perte de charge et impédance | IEC 60076-1 | Perte de charge dans +15% ; impédance dans ±7,5% |
| Tests diélectriques (LI, AC, appliqués) | IEC 60076-3 | Pas de flashover ou de rupture à des niveaux spécifiés |
| Mesure des décharges partielles | IEC 60270 | Typiquement < 100 pC à 1,1× la tension nominale pour les unités HV |
| Test d'élévation de température | IEC 60076-2 | Élévation de l'enroulement ≤ 65 K (classe A), élévation de l'huile ≤ 60 K (typique) |
| Test de niveau sonore | IEC 60076-10 | Selon la valeur convenue ; souvent 55–70 dB(A) pour les unités de distribution |
La procédure de test en usine sert de principale preuve pour l'acheteur que le produit répond à ses exigences de garantie. Un test complet sur un transformateur de 10MVA nécessite généralement environ 2 à 5 jours et est souvent déjà inclus dans le coût de l'appareil ; cependant, demander un test en présence (soit par l'acheteur lui-même, soit par un tiers) impliquera une certaine logistique mais offrira beaucoup plus de tranquillité d'esprit. Il est important de noter que la norme IEC 60076-1 permet une certaine tolérance de perte positive, ce qui signifie que le fabricant peut fournir des pertes qui sont quelque peu supérieures au niveau de garantie des pertes. Ainsi, négocier les garanties de perte et vérifier les chiffres testés est un bon outil commercial, pas seulement une formalité.
Chemins d'optimisation : Lean, Automatisation & QC numérique
L'industrie manufacturière contemporaine cherche à maintenir un haut niveau de qualité tout en réduisant les coûts, en utilisant diverses tactiques. L'une d'elles est le processus de production lean, qui adopte des méthodes permettant aux entreprises de diminuer le transport de matériaux, de créer des processus de travail uniformes et de mettre en œuvre la technique 5S exclusivement dans toutes ses stations. De plus, cette méthodologie permet aux entreprises de minimiser le nombre d'erreurs manuelles. Par exemple, l'automatisation du processus de production de procédures telles que la découpe, le contrôle du processus d'enroulement et le brasage offre aux usines la possibilité d'éliminer l'influence que le travail manuel a sur la productivité finale. Par exemple, les machines qui effectuent le processus d'enroulement maintiennent la tension dans les fils constamment dans des tolérances de ±3% contrairement à le faire manuellement.
La troisième méthode est l'utilisation de dossiers de qualité numériques. Comparé à l'utilisation de tests visuels sur papier, les usines préfèrent conserver toutes les informations nécessaires dans des bases de données, ce qui permet d'identifier les problèmes à l'avance. En gros, c'est le domaine sur lequel les entreprises chinoises se sont concentrées de manière significative pendant leur processus de production. Les dernières machines peuvent suivre le nombre de tours, le couple, le processus de séchage et la qualité et garantir un contrôle de qualité pour chaque produit dès le début. La suggestion pratique pour les clients serait de demander le résumé de traçabilité numérique et les documents de contrôle de qualité car cela leur en dira plus sur l'usine que n'importe quel matériel promotionnel.
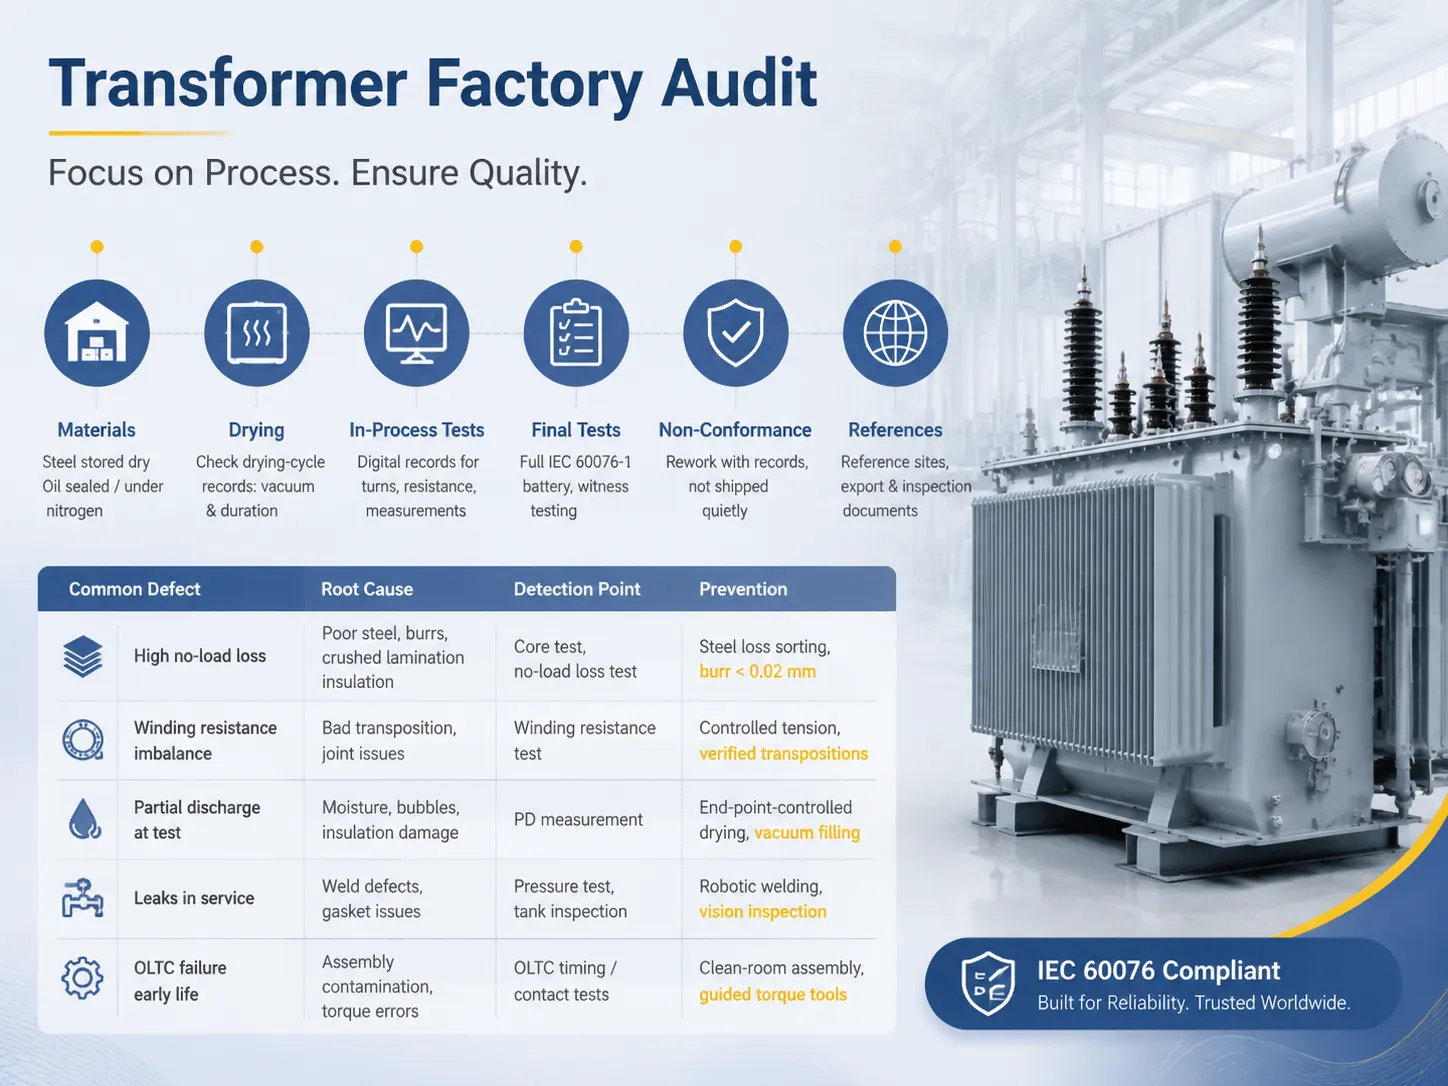
Comment auditer une usine de transformateurs
Si vous achetez plusieurs équipements, vous devez savoir que les audits d'usine valent définitivement beaucoup plus que leur coût. Vous devriez avoir une petite liste de contrôle avec vous et rechercher des actions plutôt que des papiers. Tout d'abord, il est nécessaire d'inspecter l'entrepôt de matériaux : si l'acier est conservé au sec et à l'abri, si l'huile est conservée soit sous azote, soit dans un conteneur hermétique. Deuxièmement, il est temps de vérifier la ligne de séchage : demandez les enregistrements réels du cycle de séchage du dernier équipement et assurez-vous que le vide et les périodes de temps sont conformes aux spécifications. Troisièmement, vous devez vérifier les stations de contrôle qualité : les enregistrements tiennent-ils compte du nombre de rotations et de la résistance sur l'ordinateur ou sur papier ? Quatrièmement, vous devez vérifier le sol de test : l'usine utilise-t-elle les tests complets IEC 60076-1 et pouvez-vous observer la performance du test ? Cinquièmement, vous devez vérifier la gestion des unités non conformes : que se passe-t-il avec une unité qui a échoué aux tests — est-elle re-câblée en conséquence ou envoyée sans être remarquée ?
De plus, vous devriez obtenir des références pour les installations en cours et l'historique des exportations, ce qui vous permettra de vérifier les dossiers douaniers et d'inspection. Une usine capable de présenter l'unité en cours dans votre région, des rapports de test et des pratiques réussies est définitivement un partenaire fiable, mais si elle n'a pas de tels documents, c'est un grand risque. Jiangsu Subian Electric Power, en tant que fabricant conforme à l'IEC 60076 exportant dans le monde entier, est ouvert à l'inspection et les entreprises qui sont ouvertes à l'inspection la réussissent généralement.
| Défaut commun | Cause racine | Point de détection | Prévention |
|---|---|---|---|
| Haute perte à vide | Acier de mauvaise qualité, bavures, isolation de laminage écrasée | Test de noyau, test de perte à vide | Tri des pertes d'acier, bavure < 0,02 mm |
| Déséquilibre de résistance d'enroulement | Mauvaise transposition, problèmes de joint | Test de résistance d'enroulement | Tension contrôlée, transpositions vérifiées |
| Décharge partielle au test | Humidité, bulles, dommages à l'isolation | Mesure PD | Séchage contrôlé par point final, remplissage sous vide |
| Fuites en service | Défauts de soudure, problèmes de joint | Test de pression, inspection du réservoir | Soudage robotisé, inspection visuelle |
| Défaillance précoce de l'OLTC | Contamination de l'assemblage, erreurs de couple | Tests de synchronisation/contact de l'OLTC | Assemblage en salle blanche, outils de couple guidés |
Questions Fréquemment Posées
Quelle est l'étape de contrôle qualité la plus importante dans la fabrication de transformateurs ?
Les professionnels les plus qualifiés sont susceptibles de nommer le séchage sous vide et la saturation d'huile comme la raison des dysfonctionnements, car l'humidité est responsable d'une grande partie des pannes qui se produisent en fonctionnement. L'humidité dans le papier doit être réduite en dessous de 0,5% et l'huile doit être traitée par dégazage et sous vide pour ne pas former de bulles. Une organisation qui essaie d'accélérer le processus de séchage économise des heures de fabrication mais condamne l'équipement à un vieillissement prématuré et à une décharge partielle potentielle. La preuve est donnée par l'indice de polarisation après remplissage. Il est normal que l'indice dépasse 2,0, et cela indique un problème s'il descend en dessous de 1,5.
Quels tests d'usine devrais-je exiger avant d'accepter un transformateur ?
Je recommanderais d'exiger que l'usine effectue un ensemble complet de tests comprenant des tests de réglementation IEC 60076-1 tels que des tests de rapport de transformation, de résistance des enroulements, de résistance d'isolation ainsi que des tests de pertes et d'impédances qui impliquent des tests de résistance diélectrique. Lorsque vous traitez avec des transformateurs qui sont grands ou sensibles au bruit, vous devriez également effectuer des tests de montée de température et du niveau de bruit généré par la nouvelle machine. Dans le cas où le transformateur sera utilisé dans une application avec un risque d'existence de court-circuit, vous devrez également exiger des tests de court-circuit. Assurez-vous de connaître le processus de test avant de prendre la décision concernant votre achat important.
Combien coûte un rapport de test d'usine ?
Les tests d'usine de routine sont généralement inclus dans le prix d'un transformateur et prennent généralement de 2 à 5 jours pour un transformateur de 10MVA. Des tests spéciaux tels que la vérification de la montée nécessiteront des frais supplémentaires qui seront de $2000-15000 selon la complexité d'un test. Cependant, il faut bien comprendre que le coût d'élimination des erreurs qui sont découvertes après le processus a déjà coûté de l'argent.
Quelle tolérance puis-je attendre sur les pertes garanties ?
Selon la réglementation IEC 60076-1, la différence dans les pertes peut être de +15% par rapport au pourcentage établi dans le contrat de production. Par conséquent, le fabricant est autorisé à sous-performer de maximum 15% pendant les étapes de fabrication. Pour les usines qualifiées, cependant, la déviation signifie que les valeurs doivent être fixées de manière assez précise et la tolérance devra être la plus basse possible en raison de l'importance des pertes.
Comment puis-je savoir si un fabricant de transformateurs est réellement conforme à la norme IEC ?
Trois réglementations doivent être suivies pour être sûr que vous traitez avec un fabricant efficace : vérifiez la certification ISO actuelle, exigez un rapport statistique des opérations précédentes et vérifiez le plan de test d'usine du fabricant en question que les utilisateurs devront lire.
Références
- IEC 60076-1 : Transformateurs de puissance – Partie 1 : Généralités — la norme de base pour l'évaluation, la tolérance aux pertes et les tests d'usine.
- IEC 60076-3 : Transformateurs de puissance – Partie 3 : Niveaux d'isolation et tests diélectriques — définit la coordination d'isolation et les exigences de test diélectrique.
- IEC 60076-5 : Transformateurs de puissance – Partie 5 : Capacité à résister au court-circuit — la norme régissant la qualification de résistance au court-circuit.
- IEEE 43 : Tests de résistance d'isolation et d'indice de polarisation — critères d'acceptation référencés pour la sécheresse de l'isolation.
- IEC 60270 : Techniques de test haute tension – Mesures de décharge partielle — la norme de mesure derrière les critères d'acceptation PD.
- ISO 9001 : Systèmes de gestion de la qualité — le cadre du système que la plupart des usines de transformateurs utilisent pour le contrôle des processus.
- Jiangsu Subian Electric Power — Fabricant de transformateurs conforme à la norme IEC 60076 avec tests témoins et documentation complète des tests en usine.
Conclusion
Le processus de contrôle qualité de fabrication des transformateurs de puissance consiste en diverses étapes mesurables, de l'acier entrant au test d'acceptation final en usine. Il y a cinq contrôles de qualité clés impliqués tout au long du processus, à savoir : inspection à l'arrivée, fabrication du noyau et des enroulements, séchage sous vide, assemblage et tests en usine. Chacun de ces contrôles a des critères très spécifiques qui facilitent la décision du client entre une entreprise de confiance et une fraude. Les techniques d'optimisation qui améliorent à la fois la qualité et les coûts pendant le processus de fabrication incluent la méthodologie lean, l'automatisation et le suivi numérique du produit final. C'est quelque chose que le client doit vérifier lors de l'audit de l'usine.
- Toujours effectuer la vérification des propriétés à la réception ; c'est le moyen le moins coûteux de surveiller la qualité.
- Assurez-vous que l'usine peut atteindre une isolation dans le four d'au moins 2,0 et une humidité inférieure à 0,5%.
- Assurez-vous que l'usine a effectué tous les tests de routine conformément à la norme IEC 60076-1, en particulier pour les grosses commandes.
- Négociez les valeurs de pertes acceptables et vérifiez les données réelles par rapport aux chiffres de garantie.
- L'audit des dossiers de séchage des produits et leur traçabilité est également très important.
- Votre liste d'achats devrait définitivement inclure Jiangsu Subian Electric Power si vous souhaitez fabriquer conformément aux normes IEC et avoir tous les certificats de tests.