


Un trasformatore con resistenza all'avvolgimento entro 0.5% tra le tre fasi, la cui isolamento in carta è stato asciugato in conformità con i requisiti (0.5% di umidità o meno) e ha subito test di perdita a vuoto che confermano i livelli garantiti entro 3%, sopravviverebbe e funzionerebbe per molti anni. Al contrario, un trasformatore costruito da produttori negligenti e che non è stato asciugato correttamente e non ha avuto i nuclei bloccati smetterebbe di funzionare dopo solo quattro anni di operazione. La gestione della qualità dei trasformatori di potenza garantisce che tre diversi tipi di materiali (acciaio, rame o carta) siano assemblati in un trasformatore altamente affidabile.
L'obiettivo principale di questo articolo è spiegare dove si trovano i punti di controllo nei processi di produzione dei trasformatori: queste sono le ispezioni in entrata dei materiali, l'assemblaggio dei nuclei e degli avvolgimenti, l'asciugatura in vuoto e il riempimento d'olio dei trasformatori, così come i test finali dei prodotti.
Risposta breve: Il processo di controllo qualità per la produzione di trasformatori consiste in cinque punti principali di controllo qualità: ispezione delle materie prime, produzione del nucleo e dell'avvolgimento, asciugatura in vuoto e impregnazione d'olio della bobina, assemblaggio del trasformatore e collaudo di accettazione in fabbrica secondo IEC 60076-1. I principali passaggi per i controlli di qualità includono il rapporto di trasformazione del trasformatore entro ±0.5%, la deviazione del rapporto di caduta di tensione al di sotto di 2% e le perdite a vuoto e a carico secondo IEC 60076-1 (±10% a +15%).
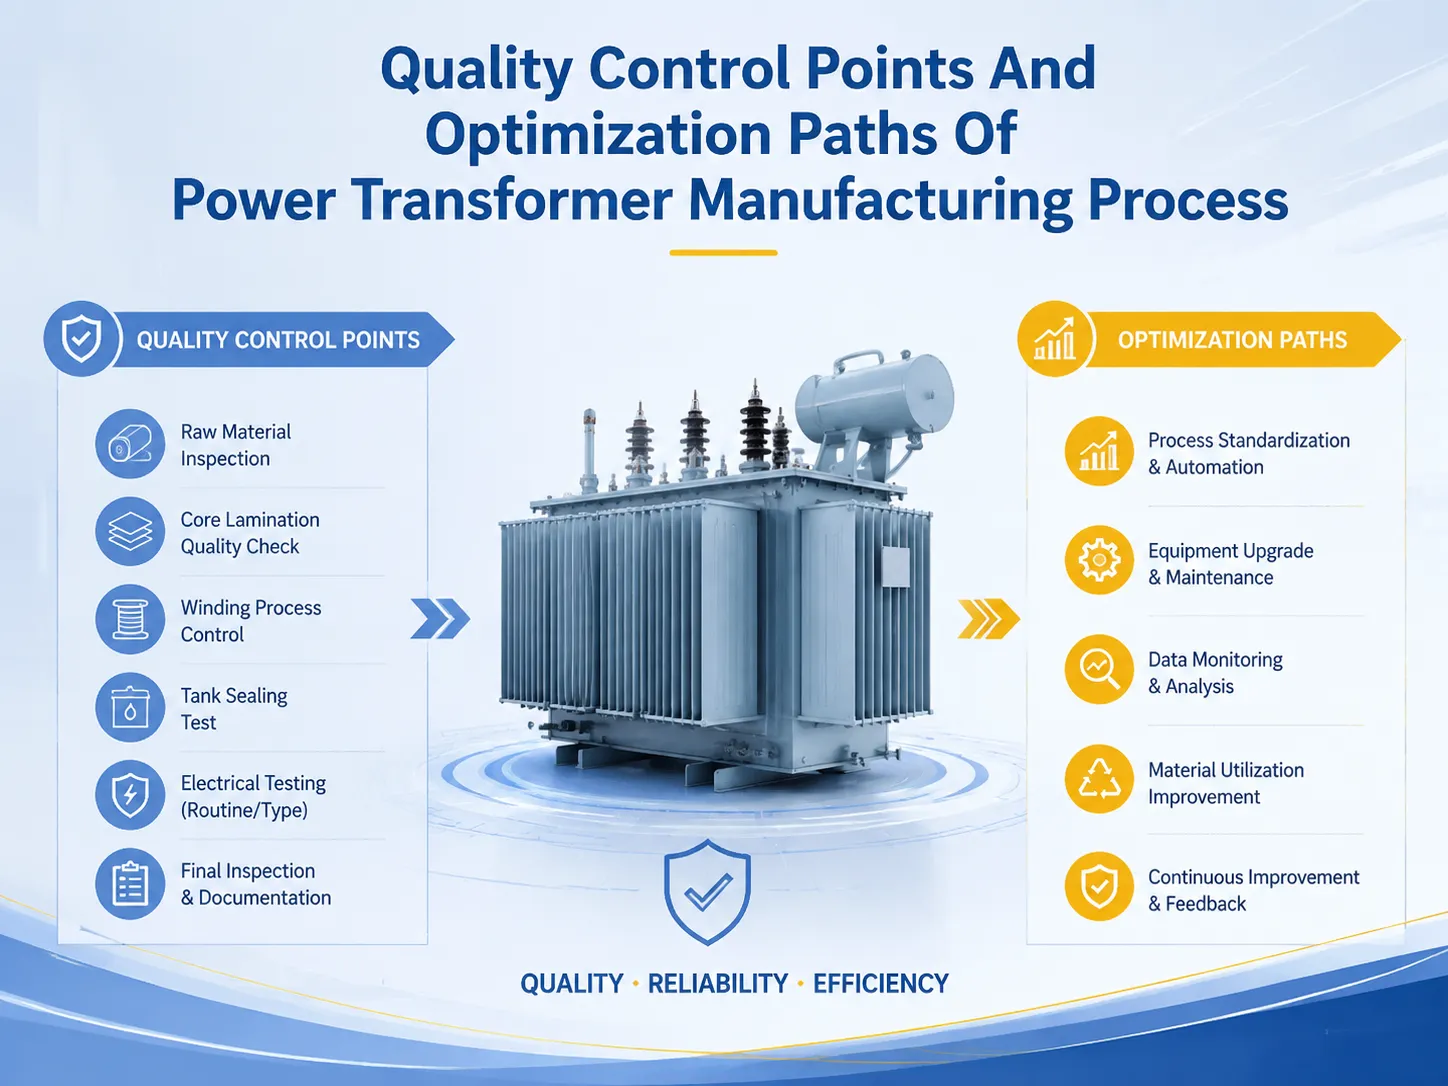
Cos'è il Controllo Qualità nella Produzione di Trasformatori?
Nella produzione di trasformatori, il controllo qualità significa una serie di controlli pianificati, misurazioni e punti di attesa che garantiscono che l'unità sarà in grado di efficienza elettrica, termica e meccanica per almeno 25–40 anni di vita progettuale. È importante sottolineare che il controllo qualità non è la stessa cosa dei test. I test rilevano difetti, mentre il controllo qualità li previene. Pertanto, una fabbrica che ha un eccellente collaudo finale ma un debole controllo del processo identifica semplicemente i problemi alla fine del processo, quando le correzioni sono più costose. Una fabbrica con un rigoroso controllo del processo produce prodotti stabili a bassi costi di scarto, motivo per cui i migliori produttori cinesi e internazionali considerano il QC come una tecnologia di produzione piuttosto che un dipartimento di ispezione finale.
La base degli standard è IEC 60076-1 (requisiti generali e test) integrata da IEC 60076-3 (livelli di isolamento), IEC 60076-5 (grado di resistenza ai cortocircuiti) e IEC 60076-10 (livello sonoro). Gli acquirenti dovrebbero anche essere informati che la maggior parte delle fabbriche affidabili utilizza un sistema di gestione della qualità ISO 9001 oltre agli standard di prodotto.
Il Processo di Produzione: Dove la Qualità Viene Creata o Persa
Un trasformatore di potenza immerso in olio standard coinvolge circa 10 fasi e ogni fase ha il proprio modo di guasto se qualcosa va storto nel processo. Le lamine del nucleo vengono tagliate e impilate secondo il fattore di impilamento controllato e la pressione di bloccaggio e se sono sovraccaricate o è presente corrosione tra i fogli, le perdite a vuoto aumentano e si verificano punti caldi sul nucleo. Gli avvolgimenti sono creati da fili di rame o alluminio che sono anch'essi sotto tensione controllata e isolamento di strato, e un singolo foglio di carta interlayer irregolare può portare a scariche parziali. La parte attiva viene asciugata in una camera a vuoto per eliminare l'umidità, che è il primo e principale punto di controllo della qualità nel processo in corso. Successivamente, il serbatoio crea un vuoto e lo riempie con olio degassato e asciugato e l'ultima parte del processo è l'esecuzione dei test di fabbrica.
Il trasporto è anche un punto di controllo della qualità, poiché un trasformatore potrebbe subire danni a causa di urti e inclinazioni. Una soluzione al problema è la IEC 60076-11 che suggerisce di utilizzare registratori di urti e inclinazioni in grandi turbine. Il lettore troverà i migliori punti di controllo nei paragrafi seguenti.
| Fase del processo | Metodo QC | Costo del guasto se non controllato |
|---|---|---|
| Ricezione del materiale | Certificati del fornitore + test a campione | Basso — rilevato presto |
| Taglio/impilamento del nucleo | Controllo della dimensione del prestito, verifica del fattore di impilamento | Medio — maggiore perdita a vuoto |
| Costruzione dell'avvolgimento | Controlli del numero di giri, tensione, resistenza | Alto — giri cortocircuitati, punti caldi |
| Asciugatura in vuoto | Punto finale di umidità, PI dopo il riempimento | Molto alto — guasto prematuro |
| Assemblaggio e riempimento del serbatoio | Registri di coppia, ispezione delle giunzioni | Medio — perdite, parti allentate |
| Test di fabbrica | Batteria di routine IEC 60076-1 | Alto — deviazioni di garanzia mancate |
| Imballaggio e trasporto | Registratori di urti/inclinazioni, piano di gestione | Alto — danni in transito |
Punto di controllo 1: Ispezione del materiale in arrivo
| Materiale | Metodo di ispezione | Criteri di accettazione tipici | Conseguenze di materiale scadente |
|---|---|---|---|
| Acciaio al silicio orientato al grano | Test delle proprietà magnetiche secondo ASTM A876 / IEC 60404 | Perdita totale specifica ≤ limite del catalogo; rivestimento intatto | Maggiore perdita a vuoto, classe di efficienza inferiore |
| Conduttore in rame/alluminio | Controllo della resistività e delle dimensioni | ≥ 99.9% conducibilità Cu; tolleranza del diametro ±0.5% | Maggiore perdita di carico, punti caldi |
| Carta isolante e pressboard | Densità, resistenza alla trazione, contenuto di umidità | Densità 0.9–1.2 g/cm³; umidità secondo specifica | Rischio di PD, debolezza meccanica |
| Olio isolante | Resistenza dielettrica (IEC 60156), contenuto d'acqua, DGA | BDV ≥ 40 kV, acqua < 20 ppm (olio nuovo) | Resistenza inferiore, invecchiamento accelerato |
| Isolatori e cambiatori di presa | Visivo, resistenza di isolamento, tan delta, tenuta ai gas | Secondo i certificati di prova del fornitore e il riesame spot | Flashover dell'isolatore, guasto OLTC |
Le aziende manifatturiere serie hanno un attento controllo dei materiali che introducono in base alle specifiche di fornitura e non solo ai nomi dei marchi. Ad esempio, le bobine di acciaio variano nella composizione e nella qualità da una bobina all'altra anche quando provengono dallo stesso produttore. Ciò significa che un'azienda che tiene traccia di ogni bobina e sceglie l'acciaio in base alle reali caratteristiche del metallo piuttosto che a un timbro sta già raggiungendo qualità al costo più basso.
Punti di controllo 2–3: Fabbricazione del nucleo e dell'avvolgimento
| Fase | Controlli chiave | Criteri di accettazione tipici |
|---|---|---|
| Taglio e impilamento del nucleo | Fattore di impilamento, altezza delle bave, pressione di bloccaggio, isolamento delle lamine | Fattore di impilamento ≥ 0.95; bave < 0.02 mm; nessuna laminazione cortocircuitata |
| Assemblaggio e legatura del nucleo | Coppia di serraggio, connessione a terra del nucleo, isolamento dei bulloni | Messa a terra del nucleo a punto singolo; resistenza di isolamento tra le laminazioni > 100 MΩ |
| Conduttore di avvolgimento e isolamento | Tensione del conduttore, continuità della pellicola di carta, posizionamento dell'isolamento degli strati | Nessuna esposizione del conduttore nudo; isolamento continuo degli strati |
| Disco di avvolgimento / costruzione dello strato | Conteggio dei turni, trasposizione, allineamento del condotto di raffreddamento | Conteggio dei turni verificato rispetto al progetto; condotti liberi e uniformi |
| Pressione e bloccaggio della bobina | Pressione assiale, coerenza dell'altezza della bobina | Pressione all'interno della finestra di progetto; variazione dell'altezza < 1 mm tra le fasi |
| Connessioni del cambiavalute e dei conduttori | Qualità della brasatura/saldatura, distanza di isolamento, coppia | Giunti a bassa resistenza; spaziature verificate per livello di isolamento |
Ci sono due aspetti importanti legati a questo. Prima di tutto, l'impatto dell'imbalance della resistenza di avvolgimento tra le fasi deve essere mantenuto al momento della produzione idealmente a meno di 2%. Altrimenti, una trasposizione impropria di un sistema di conduttori paralleli appare sotto forma di correnti circolanti e punti caldi nel sistema in carico. Un'altra cosa è la pressione di bloccaggio del nucleo che non dovrebbe essere né troppo allentata né troppo stretta. Una configurazione allentata provoca un nucleo ronzante, mentre una troppo stretta causa la compressione dell'isolamento delle laminazioni. Il problema può essere risolto attraverso il processo di misurazione durante la produzione.
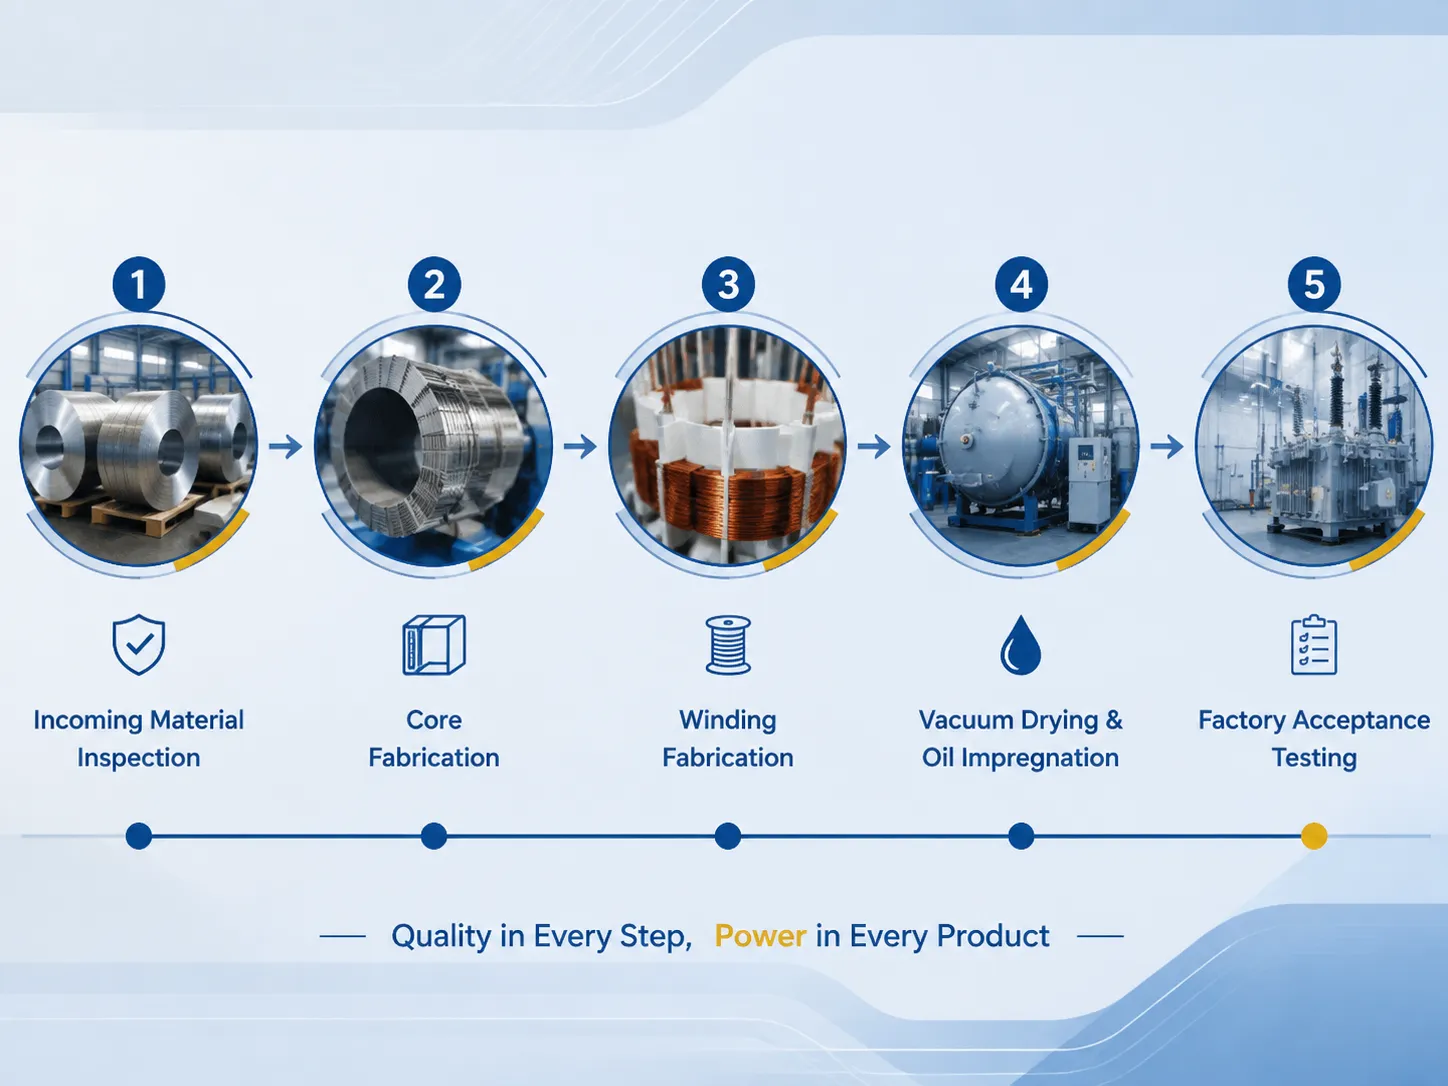
Punto di controllo 4: Asciugatura in vuoto e impregnazione dell'olio
L'umidità è la principale minaccia per un trasformatore, e viene eliminata o lasciata nell'avvolgimento attivo durante l'operazione di essiccazione e riempimento dell'olio. La carta viene essiccata in un forno a vuoto (a una temperatura che di solito raggiunge un minimo di 100–130 °C con unità di distribuzione e temperature ancora più elevate per grandi unità in profondo vuoto sotto 50 Pa o 0,5 mb) fino a quando l'umidità scende a meno di 0,5% (in frazione di massa), con la sua qualità verificata tramite Karl Fischer o misurazione del punto di rugiada. Dopo di che, l'olio viene riempito nel serbatoio e il processo di impregnazione viene completato senza lasciare bolle all'interno della carta — tutte le bolle sono fonti pericolose di scarica potenziale.
Questo processo viene solitamente accelerato quando il tempo di essiccazione viene ridotto. Un trasformatore correttamente essiccato e impregnato di solito richiede diversi giorni per asciugarsi, ad esempio un trasformatore da 10 MVA richiede almeno 2–4 giorni per asciugarsi in un processo di essiccazione e 1 giorno per il riempimento in vuoto. Le fabbriche che accelerano questo processo risparmiano denaro ora ma affronteranno problemi in seguito. La correttezza del processo di essiccazione può essere verificata utilizzando misurazioni della resistenza di isolamento e dell'indice di polarizzazione dopo il completamento del processo di riempimento. Un indice di polarizzazione superiore a 2.0 garantisce che la carta sia asciutta, mentre un valore inferiore a 1.5 significa che è rimasta umidità.
Punto di Controllo 5: Collaudo di Accettazione in Fabbrica
| Test | Riferimento Normativo | Criteri di accettazione tipici |
|---|---|---|
| Test del rapporto di trasformazione (tutti i punti di prelievo) | IEC 60076-1 | Entro ±0,5% del rapporto di progetto |
| Resistenza degli avvolgimenti | IEC 60076-1 | Squilibrio di fase ≤ 2%; corretto alla temperatura di riferimento |
| Resistenza di isolamento / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2.0 per unità immerse nell'olio |
| Perdita e corrente a vuoto | IEC 60076-1 | Entro tolleranza: perdita +15% (e −10%) sul valore garantito per IEC |
| Perdita di carico e impedenza | IEC 60076-1 | Perdita di carico entro +15%; impedenza entro ±7,5% |
| Test dielettrici (LI, AC, applicati) | IEC 60076-3 | Nessun flashover o guasto ai livelli specificati |
| Misurazione delle scariche parziali | IEC 60270 | Tipicamente < 100 pC a 1.1× tensione nominale per unità HV |
| Test di aumento della temperatura | IEC 60076-2 | Aumento dell'avvolgimento ≤ 65 K (classe A), aumento dell'olio ≤ 60 K (tipico) |
| Test del livello sonoro | IEC 60076-10 | Per valore concordato; spesso 55–70 dB(A) per unità di distribuzione |
La procedura di test in fabbrica serve come principale prova per l'acquirente che il prodotto soddisfa i requisiti di garanzia. Un test completo su un trasformatore da 10MVA richiede solitamente circa 2-5 giorni ed è di solito già incluso nel costo del dispositivo; tuttavia, richiedere un test assistito (sia dall'acquirente stesso che da una terza parte) comporterà alcune logistiche ma fornirà molta più tranquillità. È importante notare che la IEC 60076-1 consente una certa tolleranza alle perdite positive, il che significa che il produttore può fornire perdite che sono leggermente superiori al livello di garanzia delle perdite. Pertanto, negoziare le garanzie sulle perdite e controllare i numeri testati è un buon strumento commerciale, non solo una formalità.
Percorsi di ottimizzazione: Lean, Automazione e QC Digitale
L'industria manifatturiera contemporanea cerca di mantenere un alto livello di qualità riducendo al contempo i costi, utilizzando varie tattiche. Una di esse è il processo di produzione snella, che adotta metodi che consentono alle aziende di ridurre il trasporto dei materiali, creare processi di lavoro uniformi e implementare la tecnica 5S esclusivamente in tutte le sue stazioni. Inoltre, questa metodologia consente alle aziende di minimizzare il numero di errori manuali. Ad esempio, l'automazione del processo produttivo di procedure come il taglio, il controllo del processo di avvolgimento e la brasatura offre alle fabbriche l'opportunità di eliminare l'influenza che il lavoro manuale ha sulla produttività finale. Ad esempio, le macchine che eseguono il processo di avvolgimento mantengono costantemente la tensione nei fili entro tolleranze di ±3% rispetto a farlo manualmente.
Il terzo metodo è l'uso di registri di qualità digitali. Rispetto all'uso di test visivi su carta, le fabbriche preferiscono mantenere tutte le informazioni necessarie in database, il che consente di identificare i problemi in anticipo. Fondamentalmente, questo è l'area su cui le aziende cinesi si sono concentrate notevolmente durante il loro processo produttivo. Le ultime macchine possono monitorare il numero di giri, la coppia, il processo di asciugatura e la qualità e garantire un controllo di qualità per ogni prodotto fin dall'inizio. Il suggerimento pratico per i clienti sarebbe di richiedere il riepilogo della tracciabilità digitale e i documenti di controllo qualità poiché forniranno loro più informazioni sulla fabbrica rispetto a qualsiasi materiale promozionale.
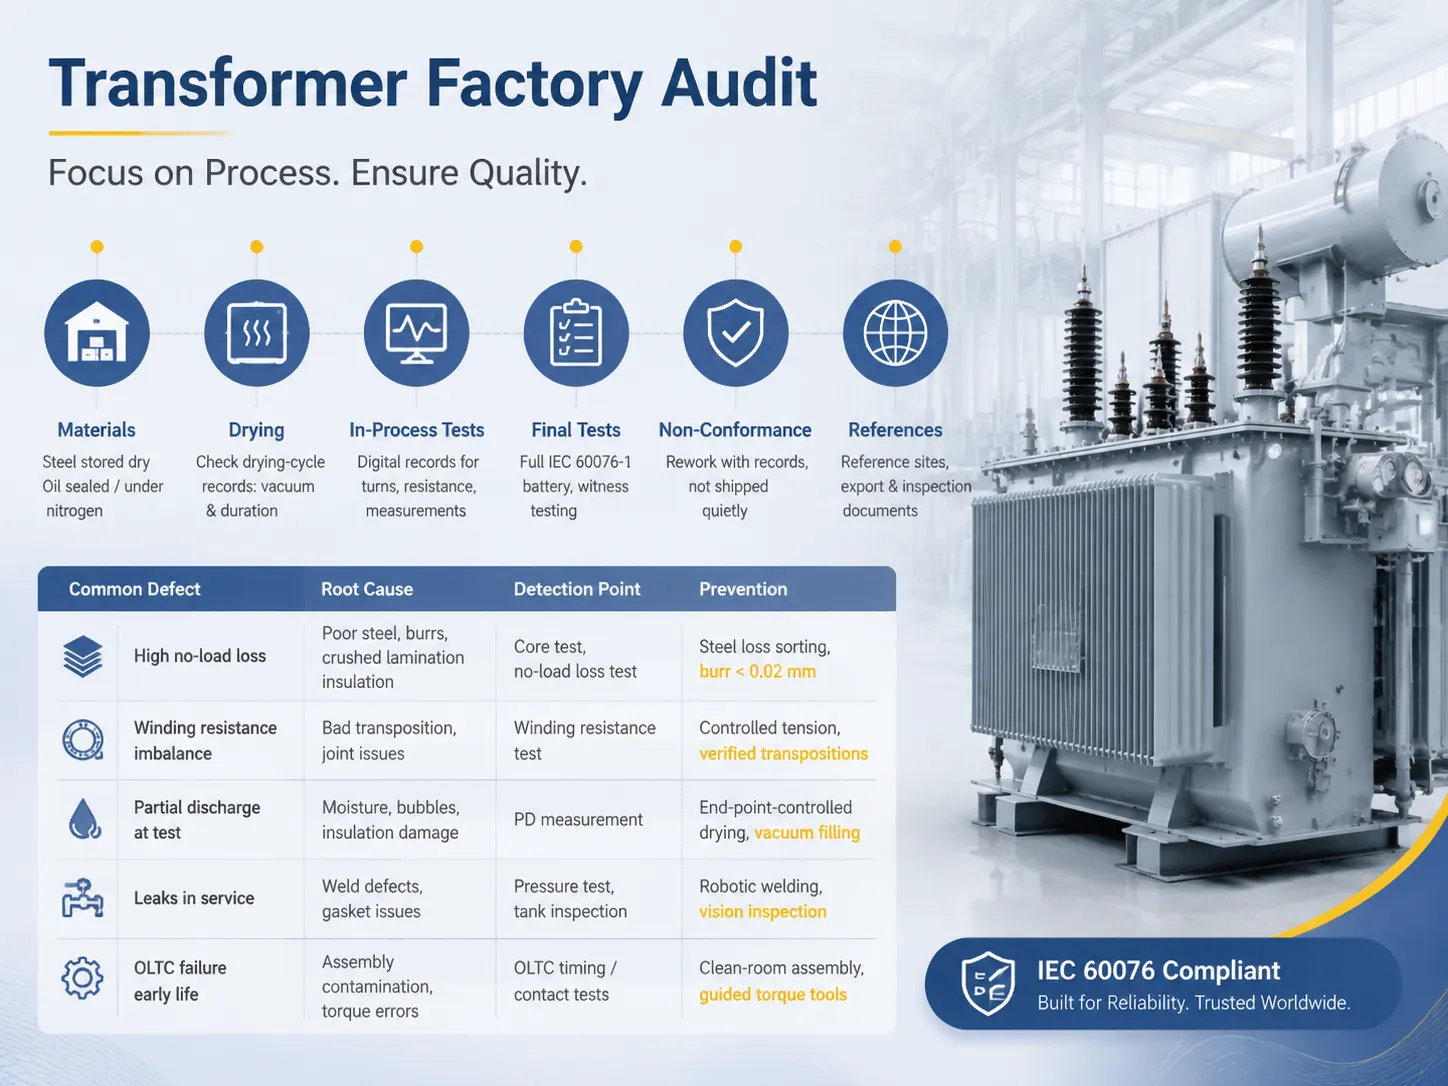
Come auditare una fabbrica di trasformatori
Se stai acquistando diversi pezzi di attrezzature, dovresti sapere che le ispezioni in fabbrica valgono sicuramente molto di più del loro costo. Dovresti avere con te una piccola lista di controllo e cercare azioni piuttosto che documenti. Prima di tutto, è necessario ispezionare il magazzino dei materiali: se l'acciaio è conservato asciutto e protetto, se l'olio è stato mantenuto sotto azoto o in un contenitore ermetico. In secondo luogo, è il momento di controllare la linea di essiccazione: richiedi i registri reali del ciclo di essiccazione dell'ultimo pezzo di attrezzatura e assicurati che il vuoto e i periodi di tempo siano conformi alle specifiche. In terzo luogo, dovresti controllare le stazioni di controllo qualità: i registri tengono conto del numero di rotazioni e della resistenza su computer o carta. In quarto luogo, dovresti controllare il pavimento di prova: la fabbrica utilizza i test completi IEC 60076-1 e puoi osservare l'esecuzione del test? In quinto luogo, devi controllare la gestione delle unità non conformi: cosa succede a un'unità che ha fallito i test — viene ricollegata di conseguenza o inviata via senza essere notata?
Inoltre, dovresti ottenere riferimenti per installazioni in funzione e storie di esportazione che ti permetteranno di controllare i registri doganali e di ispezione. Una fabbrica in grado di presentare l'unità in funzione nella tua regione, rapporti di prova e pratiche di successo è sicuramente un partner affidabile, ma se non ha tali documenti è un grande rischio. Jiangsu Subian Electric Power, come produttore conforme a IEC 60076 che esporta in tutto il mondo, è aperto all'ispezione e le aziende che sono aperte all'ispezione di solito la superano con successo.
| Difetto comune | Causa radice | Punto di rilevamento | Prevenzione |
|---|---|---|---|
| Alta perdita a vuoto | Acciaio scadente, bave, isolamento delle lamine schiacciate | Test del nucleo, test di perdita a vuoto | Ordinamento delle perdite in acciaio, bave < 0.02 mm |
| Squilibrio della resistenza dell'avvolgimento | Cattiva trasposizione, problemi di giunzione | Test di resistenza dell'avvolgimento | Tensione controllata, trasposizioni verificate |
| Scarica parziale al test | Umidità, bolle, danni all'isolamento | Misurazione PD | Essiccazione controllata al punto finale, riempimento sottovuoto |
| Perdite in servizio | Difetti di saldatura, problemi di guarnizione | Test di pressione, ispezione del serbatoio | Saldatura robotica, ispezione visiva |
| Guasto OLTC nella vita iniziale | Contaminazione dell'assemblaggio, errori di coppia | Test di temporizzazione/contatto OLTC | Assemblaggio in camera pulita, strumenti di coppia guidati |
Domande frequenti
Qual è il passo di controllo qualità più importante nella produzione di trasformatori?
I professionisti più esperti sono destinati a nominare l'essiccazione sottovuoto e la saturazione dell'olio come la causa dei malfunzionamenti, poiché l'umidità è responsabile di gran parte dei guasti che si verificano in operazione. L'umidità nella carta deve essere ridotta al di sotto di 0.5% e l'olio deve essere trattato mediante degassificazione e trattamento sottovuoto per non formare bolle. Un'organizzazione che cerca di accelerare il processo di essiccazione risparmia ore nella produzione, ma condanna l'attrezzatura a un invecchiamento prematuro e a potenziali scariche parziali. La prova è fornita dall'indice di polarizzazione dopo il riempimento. È normale se l'indice supera 2.0, e indica un problema se scende sotto 1.5.
Quali test di fabbrica dovrei insistere prima di accettare un trasformatore?
Raccomanderei di richiedere alla fabbrica di eseguire un insieme completo di test che includono i test di regolamento IEC 60076-1 come i test del rapporto di trasformazione, resistenza degli avvolgimenti, resistenza di isolamento, così come i test delle perdite e delle impedenze che coinvolgono test di rigidità dielettrica. Quando si tratta di trasformatori che sono grandi o sensibili al rumore, dovresti anche condurre i test dell'aumento di temperatura e del livello di rumore generato dalla nuova macchina. Nel caso in cui il trasformatore sarà utilizzato in un'applicazione con rischio di esistenza di cortocircuito, dovrai richiedere anche test di cortocircuito. Assicurati di conoscere il processo di test prima di prendere una decisione riguardo al tuo grande acquisto.
Quanto costa un rapporto di test di fabbrica?
I test di fabbrica di routine sono regolarmente inclusi nel prezzo di un trasformatore e richiedono solitamente da 2 a 5 giorni per il trasformatore da 10MVA. Test speciali come il controllo dell'aumento richiederanno un costo aggiuntivo che sarà di $2000-15000 a seconda della complessità del test. Tuttavia, si deve comprendere appieno che il costo per eliminare gli errori che vengono scoperti dopo il processo ha già comportato una spesa.
Quale tolleranza posso aspettarmi sulle perdite garantite?
Secondo il regolamento IEC 60076-1, la differenza nelle perdite può essere +15% rispetto alla percentuale stabilita nel contratto per la produzione. Pertanto, il produttore è autorizzato a non rispettare il massimo di 15% durante le fasi di produzione. Per le fabbriche qualificate, tuttavia, la deviazione significa che i valori dovrebbero essere impostati piuttosto accuratamente e la tolleranza dovrà essere la più bassa possibile a causa dell'importanza delle perdite.
Come posso capire se un produttore di trasformatori è veramente conforme IEC?
Tre regolamenti devono essere seguiti per essere certi di avere a che fare con un produttore efficiente: controlla la certificazione ISO attuale, richiedi un rapporto statistico delle operazioni precedenti e controlla il piano di test di fabbrica del produttore in questione che gli utenti dovranno leggere.
Riferimenti
- IEC 60076-1: Trasformatori di potenza – Parte 1: Generale — lo standard fondamentale per la classificazione, la tolleranza alle perdite e il collaudo in fabbrica.
- IEC 60076-3: Trasformatori di potenza – Parte 3: Livelli di isolamento e prove dielettriche — definisce il coordinamento dell'isolamento e i requisiti per le prove dielettriche.
- IEC 60076-5: Trasformatori di potenza – Parte 5: Capacità di resistere a cortocircuiti — lo standard che regola la qualificazione alla resistenza ai cortocircuiti.
- IEEE 43: Prove di resistenza di isolamento e indice di polarizzazione — criteri di accettazione di riferimento per la secchezza dell'isolamento.
- IEC 60270: Tecniche di prova ad alta tensione – Misurazioni di scariche parziali — lo standard di misurazione alla base dei criteri di accettazione PD.
- ISO 9001: Sistemi di gestione della qualità — il framework di sistema che la maggior parte delle fabbriche di trasformatori utilizza per il controllo dei processi.
- Jiangsu Subian Energia Elettrica — produttore di trasformatori conforme a IEC 60076 con collaudi testimoniati e documentazione completa dei test in fabbrica.
Conclusione
Il processo di controllo qualità nella produzione di trasformatori di potenza consiste in vari passaggi misurabili, dall'acciaio in entrata al test di accettazione finale in fabbrica. Ci sono cinque controlli di qualità chiave coinvolti nel processo, ovvero: ispezione in entrata, produzione del nucleo e degli avvolgimenti, essiccazione in vuoto, assemblaggio e collaudo in fabbrica. Ognuno di questi controlli ha criteri molto specifici che facilitano al cliente la scelta tra un'azienda fidata e una truffa. Le tecniche di ottimizzazione che migliorano sia la qualità che i costi durante il processo di produzione includono la metodologia snella, l'automazione e il tracciamento digitale del prodotto finale. Questo è qualcosa che il cliente dovrebbe verificare durante l'audit in fabbrica.
- Esegui sempre la verifica delle proprietà al ricevimento; questo è il modo più economico per monitorare la qualità.
- Assicurati che la fabbrica possa raggiungere un isolamento in forno pari ad almeno 2.0 e umidità inferiore a 0.5%.
- Assicurati che la fabbrica abbia eseguito tutti i test di routine secondo lo standard IEC 60076-1, specialmente per ordini di grandi dimensioni.
- Negozia i valori di perdite accettabili e controlla i dati reali rispetto ai valori di garanzia.
- L'audit dei registri di essiccazione dei prodotti e la loro tracciabilità è anche molto importante.
- La tua lista di acquisto dovrebbe sicuramente includere Jiangsu Subian Electric Power se desideri effettuare produzioni in conformità con gli standard IEC e avere tutti i certificati di test.