


Un transformador con resistencia de devanado dentro de 0.5% entre las tres fases, cuya aislamiento de papel ha sido secado de acuerdo con los requisitos (0.5% de humedad o menos) y ha pasado pruebas de pérdidas en vacío que confirman los niveles garantizados dentro de 3%, sobreviviría y funcionaría durante muchos años. Por el contrario, un transformador que es construido por fabricantes descuidados y que no fue secado adecuadamente y no tuvo sus núcleos sujetos dejaría de funcionar después de solo cuatro años de operación. La gestión de calidad de transformadores de potencia asegura que tres tipos diferentes de materiales (acero, cobre o papel) se ensamblen en un transformador altamente confiable.
El objetivo principal de este artículo es explicar dónde se encuentran los puntos de control en los procesos de producción de transformadores: estas son las inspecciones de entrada de materiales, el ensamblaje de núcleos y devanados, el secado al vacío y el llenado de aceite de transformadores, así como las pruebas finales de los productos.
Respuesta corta: El proceso de control de calidad para la fabricación de transformadores consiste en cinco puntos principales de control de calidad: inspección de materias primas, producción del núcleo y devanado, secado al vacío e impregnación de aceite de la bobina, ensamblaje del transformador y pruebas de aceptación en fábrica según IEC 60076-1. Los principales parámetros para los controles de calidad incluyen la relación de vueltas del transformador dentro de ±0.5%, la desviación de la relación de caída de voltaje por debajo de 2%, y las pérdidas en vacío y carga de acuerdo con IEC 60076-1 (±10% a +15%).
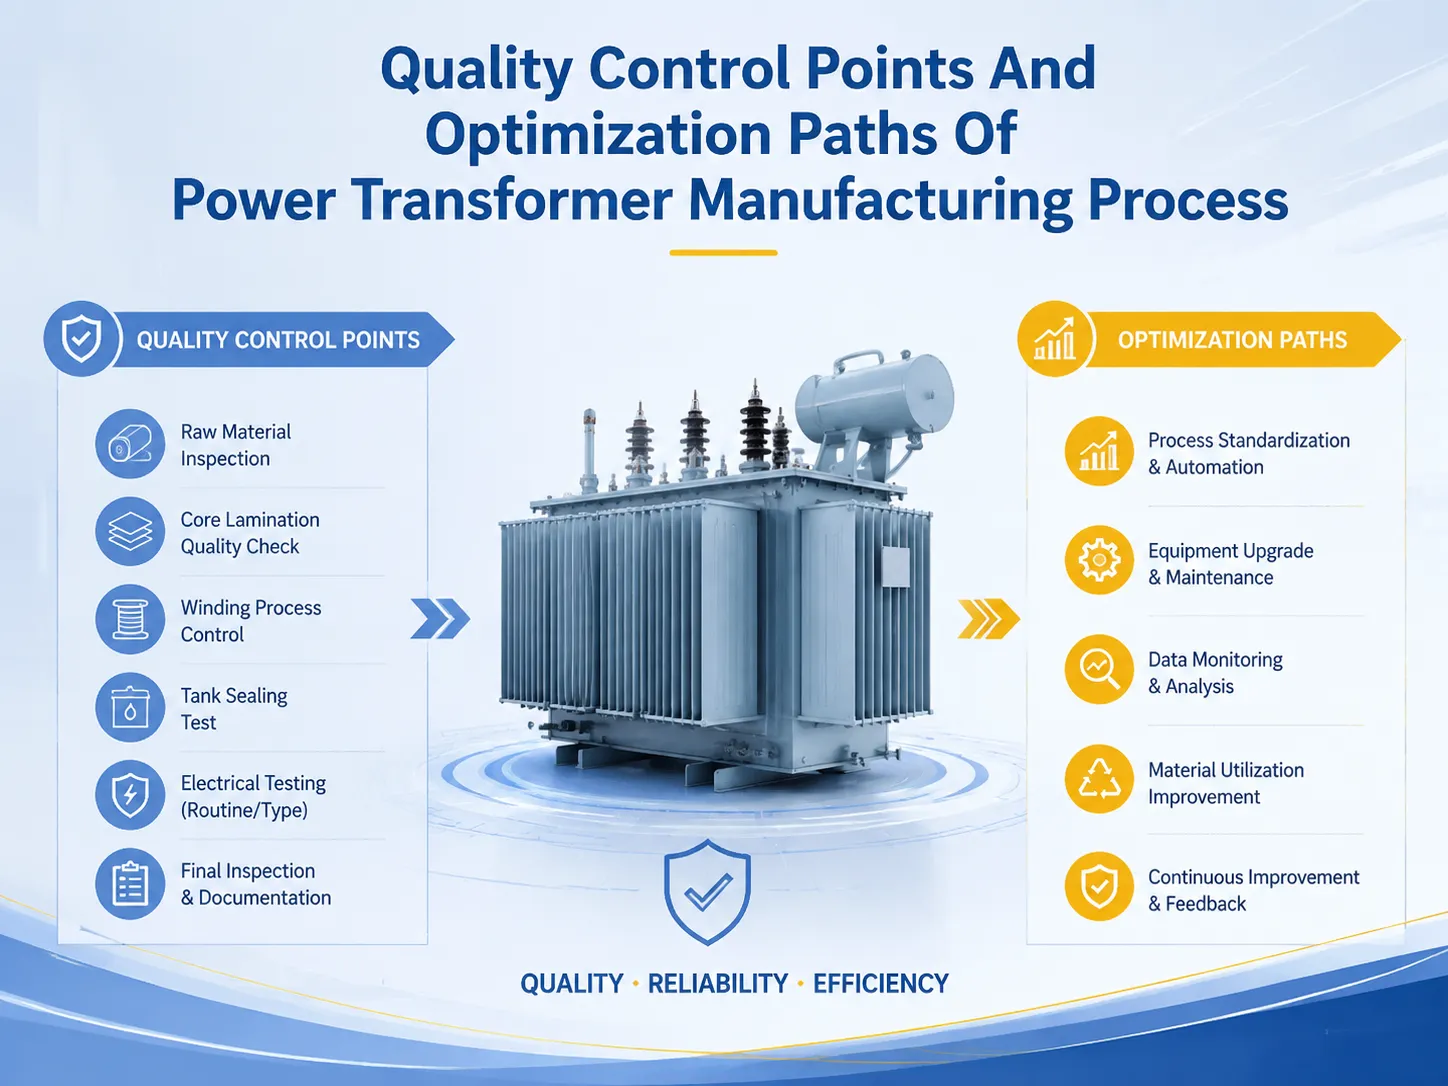
¿Qué es el Control de Calidad en la Fabricación de Transformadores?
En la fabricación de transformadores, el control de calidad significa una serie de verificaciones, mediciones y puntos de retención planificados que garantizan que la unidad será capaz de eficiencia eléctrica, térmica y mecánica durante al menos 25–40 años de vida útil de diseño. Es importante enfatizar que el control de calidad no es lo mismo que las pruebas. Las pruebas detectan defectos, mientras que el control de calidad los previene. Así, una fábrica que tiene excelentes pruebas finales pero un control de proceso débil simplemente identifica problemas al final del proceso, cuando las correcciones son más costosas. Una fábrica con un control de proceso estricto produce productos estables a bajos costos de desperdicio, razón por la cual los mejores fabricantes chinos e internacionales ven el QC como una tecnología de producción en lugar de un departamento de inspección final.
La base de los estándares es IEC 60076-1 (requisitos generales y pruebas) complementada por IEC 60076-3 (niveles de aislamiento), IEC 60076-5 (grado de resistencia a cortocircuitos) e IEC 60076-10 (nivel de sonido). Los compradores también deben ser informados de que la mayoría de las fábricas confiables utilizan el sistema de gestión de calidad ISO 9001 además de los estándares de producto.
El Proceso de Fabricación: Donde se Hace o se Pierde la Calidad
Un transformador de potencia sumergido en aceite estándar implica aproximadamente 10 etapas y cada etapa tiene su propio modo de falla si algo sale mal en el proceso. Las laminaciones del núcleo se cortan y apilan con un factor de apilamiento controlado y presión de sujeción, y si están sobrecargadas o hay corrosión entre las chapas, las pérdidas en vacío aumentan y ocurren puntos calientes en el núcleo. Los devanados se crean a partir de alambres de cobre o aluminio que también están bajo tensión controlada y aislamiento por capas, y un solo papel intermedio desigual puede llevar a descargas parciales. La parte activa se seca en una cámara de vacío para deshacerse de la humedad, que es el primer y más importante punto de control de calidad en el proceso en cuestión. Después de eso, el tanque se hace un vacío y se llena con aceite desgasificado y seco, y la última parte del proceso es la ejecución de pruebas de fábrica.
El transporte también es un punto de control de calidad, ya que un transformador podría experimentar daños resultantes de golpes y inclinaciones. Una solución al problema es la IEC 60076-11 que sugiere utilizar registradores de golpes e inclinaciones en grandes turbinas. El lector encontrará los mejores puntos de control en los siguientes párrafos.
| Etapa del Proceso | Método de QC | Costo de Falla Si No Se Controla |
|---|---|---|
| Recepción de material | Certificados del proveedor + pruebas aleatorias | Bajo — detectado temprano |
| Corte/apilamiento del núcleo | Control de tamaño de préstamo, verificación del factor de apilamiento | Medio — mayor pérdida en vacío |
| Construcción del devanado | Conteo de vueltas, tensión, verificación de resistencia | Alto — vueltas en cortocircuito, puntos calientes |
| Secado al vacío | Punto final de humedad, PI después de llenar | Muy alto — falla prematura |
| Ensamblaje y llenado del tanque | Registros de par, inspección de juntas | Medio — fugas, partes sueltas |
| Pruebas en fábrica | Batería de rutina IEC 60076-1 | Alto — desviaciones de garantía perdidas |
| Embalaje y transporte | Registradores de golpes/inclinaciones, plan de manejo | Alto — daño en tránsito |
Punto de Control 1: Inspección de Material Entrante
| Material | Método de Inspección | Criterios de Aceptación Típicos | Consecuencia de Material Deficiente |
|---|---|---|---|
| Acero silicio orientado a grano | Pruebas de propiedades magnéticas según ASTM A876 / IEC 60404 | Pérdida total específica ≤ límite del catálogo; recubrimiento intacto | Mayor pérdida en vacío, menor clase de eficiencia |
| Conductor de cobre / aluminio | Verificación de resistividad y dimensiones | ≥ 99.9% conductividad de Cu; tolerancia de diámetro ±0.5% | Mayor pérdida de carga, puntos calientes |
| Papel de aislamiento y cartón prensado | Densidad, resistencia a la tracción, contenido de humedad | Densidad 0.9–1.2 g/cm³; humedad según especificación | Riesgo de PD, debilidad mecánica |
| Aceite aislante | Resistencia dieléctrica (IEC 60156), contenido de agua, DGA | BDV ≥ 40 kV, agua < 20 ppm (aceite nuevo) | Menor resistencia, envejecimiento acelerado |
| Aisladores y cambiadores de toma | Visual, resistencia de aislamiento, tangente delta, estanqueidad de gas | Según certificados de prueba del proveedor y re-prueba aleatoria | Flashover de aislador, falla de OLTC |
Las empresas manufactureras serias tienen un control cercano sobre los materiales que traen basándose en especificaciones de suministro y no solo en nombres de marca. Por ejemplo, los bobinas de acero varían en composición y calidad de una bobina a otra, incluso cuando provienen del mismo fabricante. Esto significa que una empresa que lleva un registro de cada carrete y elige el acero en función de las características reales del metal en lugar de un sello ya está logrando calidad al costo más bajo.
Puntos de Control 2–3: Fabricación de Núcleo y Bobinado
| Etapa | Verificaciones Clave | Criterios de Aceptación Típicos |
|---|---|---|
| Corte y apilamiento de núcleo | Factor de apilamiento, altura de rebaba, presión de sujeción, aislamiento de laminación | Factor de apilamiento ≥ 0.95; rebaba < 0.02 mm; sin laminaciones cortocircuitadas |
| Ensamblaje y bandaje del núcleo | Par de sujeción, conexión a tierra del núcleo, aislamiento de tornillos | Conexión a tierra del núcleo de un solo punto; resistencia de aislamiento entre laminaciones > 100 MΩ |
| Conductor de bobinado y aislamiento | Tensión del conductor, continuidad del envoltorio de papel, colocación del aislamiento de capa | Sin exposición de conductor desnudo; aislamiento de capa continuo |
| Disco de bobinado / construcción de capa | Conteo de vueltas, transposición, alineación del conducto de enfriamiento | Conteo de vueltas verificado contra el diseño; conductos despejados y uniformes |
| Prensado y sujeción de bobinas | Presión axial, consistencia de altura de bobina | Presión dentro de la ventana de diseño; variación de altura < 1 mm entre fases |
| Cambiador de tomas y conexiones de cables | Calidad de soldadura/estañado, distancia de aislamiento, par de apriete | Juntas de baja resistencia; despejes verificados por nivel de aislamiento |
Hay dos aspectos importantes relacionados con esto. Primero y ante todo, el desequilibrio de resistencia de bobinado entre las fases debe mantenerse en el momento de la fabricación idealmente por debajo de 2%. De lo contrario, aparece una transposición inadecuada de un sistema de conductores paralelos en forma de corrientes circulantes y puntos calientes en el sistema que opera bajo carga. Otra cosa es la presión de sujeción del núcleo, que no debe ser ni demasiado floja ni demasiado apretada. Una configuración suelta resulta en un núcleo que zumbra, mientras que una apretada causa que el aislamiento de las laminaciones se aplaste. El problema aquí se puede resolver a través del proceso de medición durante la producción.
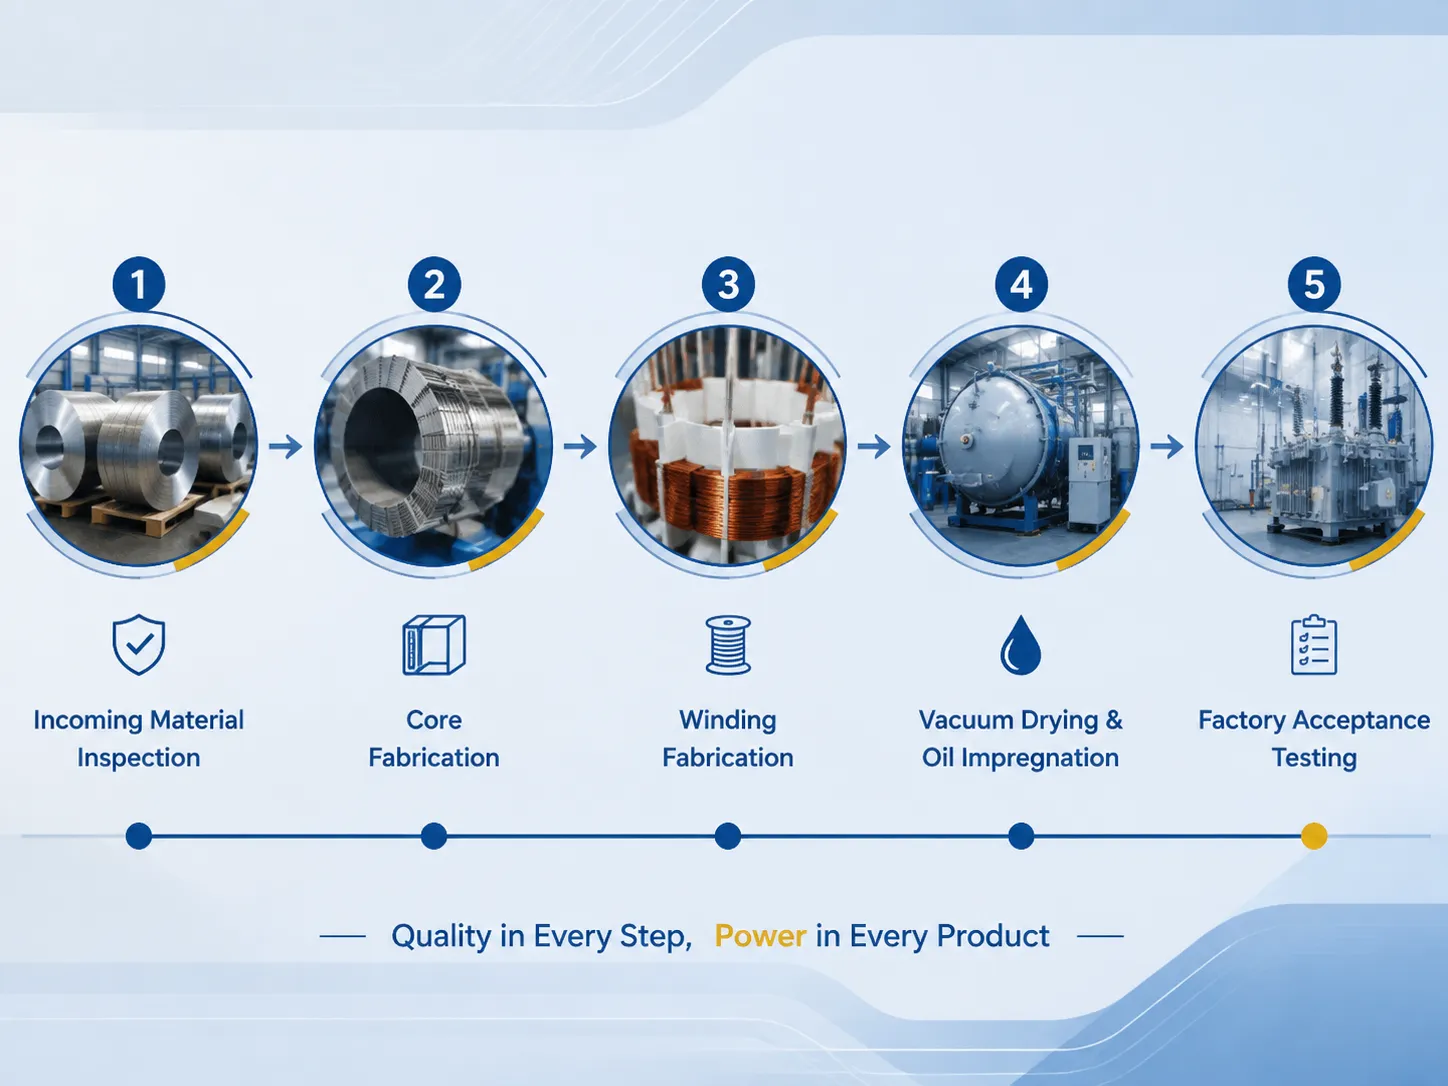
Punto de Control 4: Secado al Vacío e Impregnación de Aceite
La humedad es la principal amenaza para un transformador, y se elimina o se deja entrar en el bobinado activo durante la operación de secado y llenado de aceite. El papel se seca en un horno al vacío (a una temperatura que generalmente alcanza un mínimo de 100–130 °C con unidades de distribución y temperaturas aún más altas para unidades grandes en vacío profundo por debajo de 50 Pa o 0.5 mb) hasta que la humedad cae por debajo de 0.5% (en fracción de masa), verificando su calidad mediante Karl Fischer o medición de punto de rocío. Después de eso, se llena el tanque con aceite y se completa el proceso de impregnación sin que queden burbujas dentro del papel; todas las burbujas son fuentes peligrosas de descarga potencial.
Este proceso suele apresurarse cuando se reduce el tiempo de secado. Un transformador correctamente secado e impregnado generalmente tarda varios días en secarse, por ejemplo, un transformador de 10 MVA tarda al menos de 2 a 4 días en secarse en un proceso de secado y 1 día para el llenado al vacío. Las fábricas que se apresuran con este proceso ahorran dinero ahora, pero enfrentarán problemas más adelante. La corrección del proceso de secado se puede verificar utilizando mediciones de resistencia de aislamiento e índice de polarización después de que se complete el proceso de llenado.
Punto de Control 5: Pruebas de Aceptación en Fábrica
| Prueba | Referencia estándar | Criterios de Aceptación Típicos |
|---|---|---|
| Prueba de relación de transformación (todas las tomas) | IEC 60076-1 | Dentro de ±0.5% de la relación de diseño |
| Resistencia del devanado | IEC 60076-1 | Desbalance de fase ≤ 2%; corregido a temperatura de referencia |
| Resistencia de aislamiento / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2.0 para unidades sumergidas en aceite |
| Pérdida en vacío y corriente | IEC 60076-1 | Dentro de la tolerancia: pérdida +15% (y −10%) sobre el valor garantizado según IEC |
| Pérdida de carga e impedancia | IEC 60076-1 | Pérdida de carga dentro de +15%; impedancia dentro de ±7.5% |
| Pruebas dieléctricas (LI, AC, aplicadas) | IEC 60076-3 | Sin arco eléctrico ni ruptura en los niveles especificados |
| Medición de descarga parcial | IEC 60270 | Típicamente < 100 pC a 1.1× voltaje nominal para unidades HV |
| Prueba de aumento de temperatura | IEC 60076-2 | Aumento de bobinado ≤ 65 K (clase A), aumento de aceite ≤ 60 K (típico) |
| Prueba de nivel de sonido | IEC 60076-10 | Según el valor acordado; a menudo 55–70 dB(A) para unidades de distribución |
El procedimiento de pruebas en fábrica sirve como la principal evidencia para el comprador de que el producto cumple con sus requisitos de garantía. Una prueba completa en un transformador de 10 MVA generalmente requiere de 2 a 5 días y suele estar ya incluida en el costo del dispositivo; sin embargo, solicitar una prueba presenciada (ya sea por el propio comprador o por un tercero) implicará cierta logística pero proporcionará mucha más tranquilidad. Es importante señalar que la IEC 60076-1 permite cierta tolerancia de pérdida positiva, lo que significa que el fabricante puede proporcionar pérdidas que son algo mayores que el nivel de garantía de pérdida. Por lo tanto, negociar las garantías de pérdida y verificar los números probados es una buena herramienta comercial, no solo una formalidad.
Rutas de Optimización: Lean, Automatización y Control de Calidad Digital
La industria manufacturera contemporánea busca mantener un alto nivel de calidad mientras al mismo tiempo reduce costos, utilizando diversas tácticas. Una de ellas es el proceso de producción ajustada, que adopta métodos que permiten a las empresas disminuir el transporte de materiales, crear procesos de trabajo uniformes e implementar la técnica 5S exclusivamente en todas sus estaciones. Además, esta metodología permite a las empresas minimizar el número de errores manuales. Por ejemplo, la automatización del proceso de producción de procedimientos como el corte, el control del proceso de bobinado y el soldadura proporciona a las fábricas la oportunidad de eliminar la influencia que el trabajo manual tiene sobre la productividad final. Por ejemplo, las máquinas que realizan el proceso de bobinado mantienen la tensión en los hilos constantemente dentro de tolerancias de ±3% en lugar de hacerlo manualmente.
El tercer método es el uso de registros de calidad digitales. En comparación con el uso de pruebas visuales en papel, las fábricas prefieren mantener toda la información necesaria en bases de datos, lo que permite identificar problemas de antemano. Básicamente, esta es el área en la que las empresas chinas se centraron significativamente durante su proceso de producción. Las máquinas más recientes pueden rastrear el número de vueltas, el par, el proceso de secado y la calidad, y asegurar un control de calidad para cada producto desde el principio. La sugerencia práctica para los clientes sería solicitar el resumen de trazabilidad digital y los documentos de control de calidad, ya que les dirá más sobre la fábrica que cualquier material promocional.
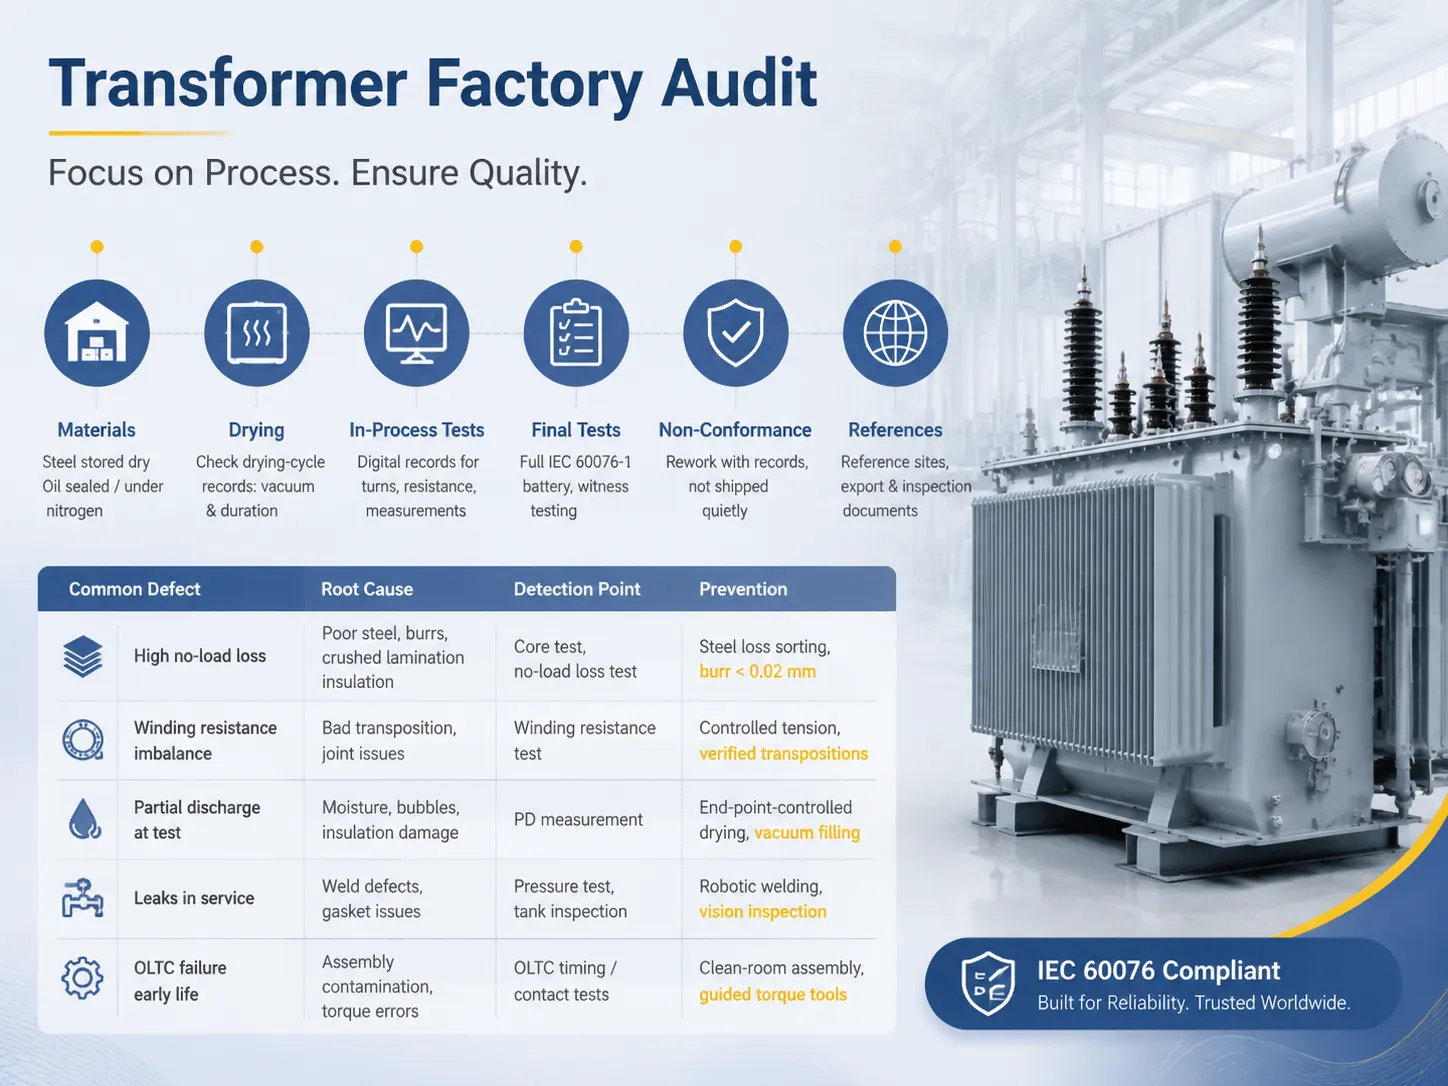
Cómo auditar una fábrica de transformadores
Si está comprando varios equipos, debe saber que las auditorías de fábrica definitivamente valen mucho más que su costo. Debe tener una pequeña lista de verificación con usted y buscar acciones en lugar de papeles. Primero, es necesario inspeccionar el almacén de materiales: si el acero se mantiene seco y protegido, si el aceite se mantuvo ya sea bajo nitrógeno o en un contenedor hermético. En segundo lugar, es hora de verificar la línea de secado: solicitar los registros reales del ciclo de secado de la última pieza de equipo y asegurarse de que el vacío y los períodos de tiempo estén de acuerdo con las especificaciones. En tercer lugar, debe verificar las estaciones de control de calidad: si los registros contabilizan el número de rotaciones y la resistencia en la computadora o en papel. En cuarto lugar, debe verificar el área de pruebas: si la fábrica utiliza las pruebas completas de IEC 60076-1 y si puede observar el rendimiento de la prueba. En quinto lugar, necesita verificar el manejo de unidades no conformes: ¿qué sucede con una unidad que ha fallado en las pruebas? — ¿se vuelve a cablear adecuadamente o se envía sin ser notada?
Además, debe obtener referencias de instalaciones en funcionamiento e historial de exportación, lo que le permitirá verificar los registros de aduanas e inspección. Una fábrica capaz de presentar la unidad en funcionamiento en su región, informes de pruebas y prácticas exitosas es definitivamente un socio confiable, pero si no tiene tales documentos, es un gran riesgo. Jiangsu Subian Electric Power, como fabricante conforme a IEC 60076 que exporta a todo el mundo, está abierta a la inspección y las empresas que están abiertas a la inspección generalmente la superan con éxito.
| Defecto Común | Causa Raíz | Punto de Detección | Prevención |
|---|---|---|---|
| Alta pérdida en vacío | Acero de mala calidad, rebabas, aislamiento de laminación aplastado | Prueba de núcleo, prueba de pérdida en vacío | Clasificación de pérdida de acero, rebaba < 0.02 mm |
| Desequilibrio de resistencia de devanado | Mala transposición, problemas de unión | Prueba de resistencia de devanado | Tensión controlada, transposiciones verificadas |
| Descarga parcial en la prueba | Humedad, burbujas, daño en el aislamiento | Medición de PD | Secado controlado por punto final, llenado al vacío |
| Fugas en servicio | Defectos de soldadura, problemas de juntas | Prueba de presión, inspección de tanque | Soldadura robótica, inspección visual |
| Falla de OLTC en la vida temprana | Contaminación en el ensamblaje, errores de par | Pruebas de tiempo/contacto de OLTC | Ensamblaje en sala limpia, herramientas de par guiadas |
Preguntas Frecuentes
¿Cuál es el paso de control de calidad más importante en la fabricación de transformadores?
Los profesionales más capacitados están obligados a nombrar el secado al vacío y la saturación de aceite como la razón de los fallos, ya que la humedad es responsable de gran parte de las fallas que ocurren en operación. La humedad en el papel debe reducirse por debajo de 0.5% y el aceite debe ser procesado mediante desgasificación y tratamiento al vacío para no formar burbujas. Una organización que intenta acelerar el proceso de secado ahorra horas en la fabricación, pero condena el equipo al envejecimiento prematuro y a posibles descargas parciales. La evidencia se da por el índice de polarización después del llenado. Es normal si el índice supera 2.0, y muestra un problema si baja de 1.5.
¿Qué pruebas de fábrica debo exigir antes de aceptar un transformador?
Recomendaría exigir a la fábrica que realice un conjunto completo de pruebas que incluya pruebas de regulación IEC 60076-1, como pruebas de relación de transformación, resistencia de devanado, resistencia de aislamiento, así como pruebas de pérdidas e impedancias que involucran pruebas de resistencia dieléctrica. Cuando se trata de transformadores que son grandes o sensibles al ruido, también se deben realizar pruebas del aumento de temperatura y el nivel de ruido que genera la nueva máquina. En caso de que el transformador se utilice en una aplicación con riesgo de existencia de cortocircuito, también necesitará exigir pruebas de cortocircuito. Asegúrese de conocer el proceso de prueba antes de tomar la decisión sobre su gran compra.
¿Cuánto cuesta un informe de prueba de fábrica?
Las pruebas de fábrica de rutina están regularmente incluidas en el precio de un transformador y generalmente tardan de 2 a 5 días para el transformador de 10MVA. Pruebas especiales como la verificación de aumento requerirán un costo adicional que será de $2000-15000 dependiendo de la complejidad de la prueba. Sin embargo, uno debe entender completamente que el costo de eliminar los errores que se descubren después del proceso ya ha costado algo de dinero.
¿Qué tolerancia puedo esperar en las pérdidas garantizadas?
De acuerdo con la regulación IEC 60076-1, la diferencia en las pérdidas puede ser de +15% al porcentaje que se establece en el contrato para la producción. Por lo tanto, se permite al fabricante un rendimiento inferior de un máximo de 15% durante las etapas de fabricación. Sin embargo, para las fábricas calificadas, la desviación significa que los valores deben establecerse de manera bastante precisa y la tolerancia deberá ser la más baja posible debido a la importancia de las pérdidas.
¿Cómo puedo saber si un fabricante de transformadores cumple realmente con la IEC?
Se deben seguir tres regulaciones para estar seguro de que está tratando con un fabricante eficiente: verifique la certificación ISO actual, solicite un informe estadístico de operaciones anteriores y revise el plan de pruebas de fábrica del fabricante en cuestión que los usuarios deberán leer.
Referencias
- IEC 60076-1: Transformadores de potencia – Parte 1: General — el estándar fundamental para la clasificación, tolerancia de pérdidas y pruebas de fábrica.
- IEC 60076-3: Transformadores de potencia – Parte 3: Niveles de aislamiento y pruebas dieléctricas — define la coordinación de aislamiento y los requisitos de prueba dieléctrica.
- IEC 60076-5: Transformadores de potencia – Parte 5: Capacidad para soportar cortocircuitos — el estándar que rige la calificación de resistencia a cortocircuitos.
- IEEE 43: Pruebas de resistencia de aislamiento e índice de polarización — criterios de aceptación referenciados para la sequedad del aislamiento.
- IEC 60270: Técnicas de prueba de alta tensión – Mediciones de descarga parcial — el estándar de medición detrás de los criterios de aceptación de PD.
- ISO 9001: Sistemas de gestión de calidad — el marco del sistema que la mayoría de las fábricas de transformadores utilizan para el control de procesos.
- Jiangsu Subian Electric Power — fabricante de transformadores conforme a IEC 60076 con pruebas presenciadas y documentación completa de pruebas de fábrica.
Conclusión
El proceso de control de calidad de fabricación de transformadores de potencia consiste en varios pasos medibles desde el acero entrante hasta la prueba de aceptación final en la fábrica. Hay cinco controles de calidad clave involucrados en el proceso, a saber: inspección entrante, fabricación del núcleo y bobinas, secado al vacío, ensamblaje y pruebas de fábrica. Cada uno de estos controles tiene criterios muy específicos que facilitan al cliente decidir entre una empresa de confianza y un fraude. Las técnicas de optimización que mejoran tanto la calidad como los costos durante el proceso de fabricación incluyen la metodología lean, la automatización y el seguimiento digital del producto final. Esto es algo que el cliente debe verificar durante la auditoría de la fábrica.
- Siempre realice la verificación de propiedades al recibir; esta es la forma más económica de monitorear la calidad.
- Asegúrese de que la fábrica pueda lograr un aislamiento en el horno igual a al menos 2.0 y una humedad inferior a 0.5%.
- Asegúrese de que la fábrica haya realizado todas las pruebas de rutina de acuerdo con el estándar IEC 60076-1, especialmente para pedidos grandes.
- Negocie los valores de pérdidas aceptables y verifique los datos reales contra las cifras de garantía.
- La auditoría de los registros de secado de productos y su trazabilidad también es muy importante.
- Su lista de compras definitivamente debería incluir Jiangsu Subian Electric Power si desea realizar fabricación de acuerdo con las normas IEC y tener todos los certificados de pruebas.