


Um transformador com resistência de enrolamento dentro de 0.5% entre as três fases, cuja isolação de papel foi seca de acordo com os requisitos (0.5% de umidade ou menos) e passou por testes de perda a vazio que confirmam os níveis garantidos dentro de 3%, sobreviveria e funcionaria por muitos anos. Por outro lado, um transformador que é construído por fabricantes descuidados e que não foi seco corretamente e não teve seus núcleos fixados pararia de funcionar após apenas quatro anos de operação. A gestão da qualidade de transformadores de potência garante que três tipos diferentes de materiais (aço, cobre ou papel) sejam montados em um transformador altamente confiável.
O principal objetivo deste artigo é explicar onde os pontos de controle estão localizados nos processos de produção de transformadores — estes são inspeções de entrada de materiais, montagem de núcleos e enrolamentos, secagem a vácuo e preenchimento de óleo dos transformadores, bem como testes finais dos produtos.
Resposta curta: O processo de controle de qualidade para a fabricação de transformadores consiste em cinco pontos principais de controle de qualidade: inspeção de matérias-primas, produção do núcleo e enrolamento, secagem a vácuo e impregnação de óleo da bobina, montagem do transformador e testes de aceitação na fábrica conforme IEC 60076-1. Os principais parâmetros para os controles de qualidade incluem a relação de transformação do transformador dentro de ±0.5%, desvio da relação de queda de tensão abaixo de 2%, e perdas a vazio e sob carga de acordo com IEC 60076-1 (±10% a +15%).
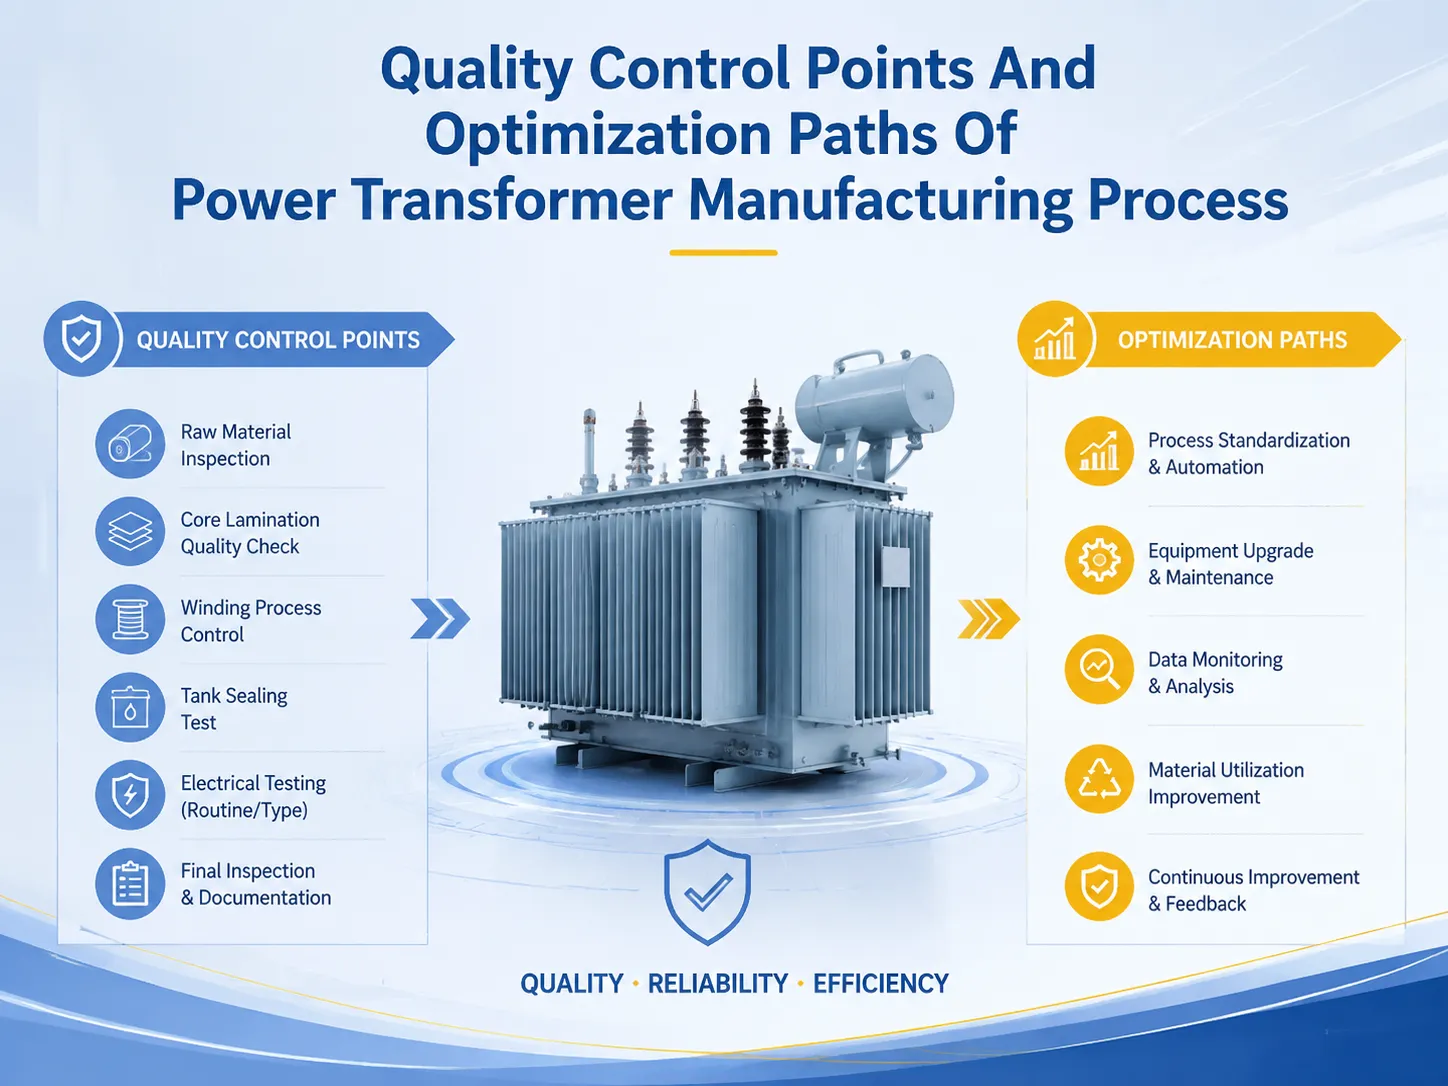
O que é Controle de Qualidade na Fabricação de Transformadores?
Na fabricação de transformadores, controle de qualidade significa uma série de verificações planejadas, medições e pontos de retenção que garantem que a unidade será capaz de eficiência elétrica, térmica e mecânica por pelo menos 25–40 anos de vida útil projetada. É importante ressaltar que controle de qualidade não é o mesmo que teste. Testes detectam defeitos, enquanto controle de qualidade os previne. Assim, uma fábrica que tem testes finais excelentes, mas controle de processo fraco, simplesmente identifica problemas no final do processo, quando as correções são mais caras. Uma fábrica com controle de processo rigoroso produz produtos estáveis a baixos custos de sucata, razão pela qual os melhores fabricantes chineses e internacionais veem o QC como uma tecnologia de produção, em vez de um departamento de inspeção final.
A base dos padrões é IEC 60076-1 (requisitos gerais e testes) complementada por IEC 60076-3 (níveis de isolamento), IEC 60076-5 (grau de resistência a curto-circuito) e IEC 60076-10 (nível de ruído). Os compradores também devem ser informados de que a maioria das fábricas confiáveis utiliza o sistema de gestão da qualidade ISO 9001 além dos padrões de produto.
O Processo de Fabricação: Onde a Qualidade é Feita ou Perdida
Um transformador de potência imerso em óleo padrão envolve aproximadamente 10 estágios e cada estágio tem seu próprio modo de falha se algo der errado no processo. As lâminas do núcleo são cortadas e empilhadas com um fator de empilhamento controlado e pressão de aperto e, se forem sobrecarregadas ou se houver corrosão entre as folhas, as perdas sem carga aumentam e pontos quentes ocorrem no núcleo. As bobinas são criadas a partir de fios de cobre ou alumínio que também estão sob tensão controlada e isolamento de camada, e um único papel intercamada irregular pode levar a descargas parciais. A parte ativa é seca em uma câmara de vácuo para se livrar da umidade, que é o primeiro e mais importante ponto de controle de qualidade no processo em questão. Após isso, o tanque faz um vácuo e o preenche com óleo desgasificado e seco, e a última parte do processo é a execução dos testes de fábrica.
O transporte também é um ponto de controle de qualidade, pois um transformador pode sofrer danos resultantes de choques e inclinações. Uma solução para o problema é a IEC 60076-11, que sugere explorar gravadores de choque e inclinação em grandes turbinas. O leitor encontrará os melhores pontos de controle nos parágrafos seguintes.
| Estágio do Processo | Método de QC | Custo da Falha se Não Verificado |
|---|---|---|
| Recebimento de Material | Certificados do Fornecedor + Testes Pontuais | Baixo — detectado cedo |
| Corte/empilhamento do núcleo | Controle de tamanho de emprestado, verificação do fator de empilhamento | Médio — maior perda sem carga |
| Construção da Bobina | Contagem de voltas, tensão, verificações de resistência | Alto — voltas em curto, pontos quentes |
| Secagem a vácuo | Ponto final de umidade, PI após enchimento | Muito alto — falha prematura |
| Montagem e enchimento do tanque | Registros de torque, inspeção de juntas | Médio — vazamentos, peças soltas |
| Teste de fábrica | Bateria de rotina IEC 60076-1 | Alto — desvios de garantia perdidos |
| Embalagem e transporte | Gravadores de choque/inclinação, plano de manuseio | Alto — danos durante o trânsito |
Ponto de Controle 1: Inspeção de Material Recebido
| Material | Método de Inspeção | Critérios de Aceitação Típicos | Consequência de Material de Baixa Qualidade |
|---|---|---|---|
| Aço silício orientado a grão | Teste de propriedades magnéticas conforme ASTM A876 / IEC 60404 | Perda total específica ≤ limite do catálogo; revestimento intacto | Maior perda sem carga, classe de eficiência inferior |
| Condutor de cobre / alumínio | Verificação de resistividade e dimensões | ≥ 99.9% condutividade de Cu; tolerância de diâmetro ±0.5% | Maior perda de carga, pontos quentes |
| Papel de isolação e papel prensado | Densidade, resistência à tração, teor de umidade | Densidade 0.9–1.2 g/cm³; umidade conforme especificação | Risco de PD, fraqueza mecânica |
| Óleo isolante | Resistência dielétrica (IEC 60156), teor de água, DGA | BDV ≥ 40 kV, água < 20 ppm (óleo novo) | Menor resistência, envelhecimento acelerado |
| Buchas e comutadores de derivação | Visual, resistência de isolamento, tangente delta, estanqueidade a gás | Conforme certificados de teste do fornecedor e re-teste pontual | Flashover de bushing, falha de OLTC |
Empresas de manufatura sérias têm uma supervisão rigorosa dos materiais que trazem com base nas especificações de fornecimento e não apenas em nomes de marcas. Por exemplo, bobinas de aço variam em composição e qualidade de uma bobina para outra, mesmo quando vêm do mesmo fabricante. Isso significa que uma empresa que acompanha cada bobina e escolhe o aço com base nas características reais do metal, em vez de um selo, já está alcançando qualidade ao menor custo.
Pontos de Controle 2–3: Fabricação do Núcleo e Enrolamento
| Estágio | Verificações Chave | Critérios de Aceitação Típicos |
|---|---|---|
| Corte e empilhamento do núcleo | Fator de empilhamento, altura de rebarba, pressão de fixação, isolamento de laminação | Fator de empilhamento ≥ 0,95; rebarba < 0,02 mm; sem laminações em curto |
| Montagem e bandagem do núcleo | Torque de fixação, conexão de aterramento do núcleo, isolamento do parafuso | Aterramento do núcleo em ponto único; resistência de isolamento entre laminações > 100 MΩ |
| Condutor de enrolamento e isolamento | Tensão do condutor, continuidade do envoltório de papel, colocação do isolamento da camada | Sem exposição de condutor nu; isolamento de camada contínua |
| Construção do disco / camada de enrolamento | Contagem de voltas, transposição, alinhamento do duto de resfriamento | Contagem de voltas verificada em relação ao projeto; dutos limpos e uniformes |
| Pressão e fixação da bobina | Pressão axial, consistência da altura da bobina | Pressão dentro da janela de projeto; variação de altura < 1 mm entre fases |
| Conexões do comutador de derivação e do cabo | Qualidade de brasagem/solda, distância de isolamento, torque | Juntas de baixa resistência; folgas verificadas por nível de isolamento |
Existem dois aspectos importantes relacionados a isso. Primeiro e acima de tudo, o desequilíbrio da resistência de enrolamento entre as fases deve ser mantido no momento da fabricação, idealmente abaixo de 2%. Caso contrário, uma transposição inadequada de um sistema de condutores paralelos aparece na forma de correntes circulantes e pontos quentes no sistema operando sob carga. Outra questão é a pressão de fixação do núcleo, que não deve ser nem muito solta nem muito apertada. Uma configuração solta resulta em um núcleo zumbindo, enquanto uma apertada faz com que o isolamento das laminações seja esmagado. O problema aqui pode ser resolvido através do processo de medição durante a produção.
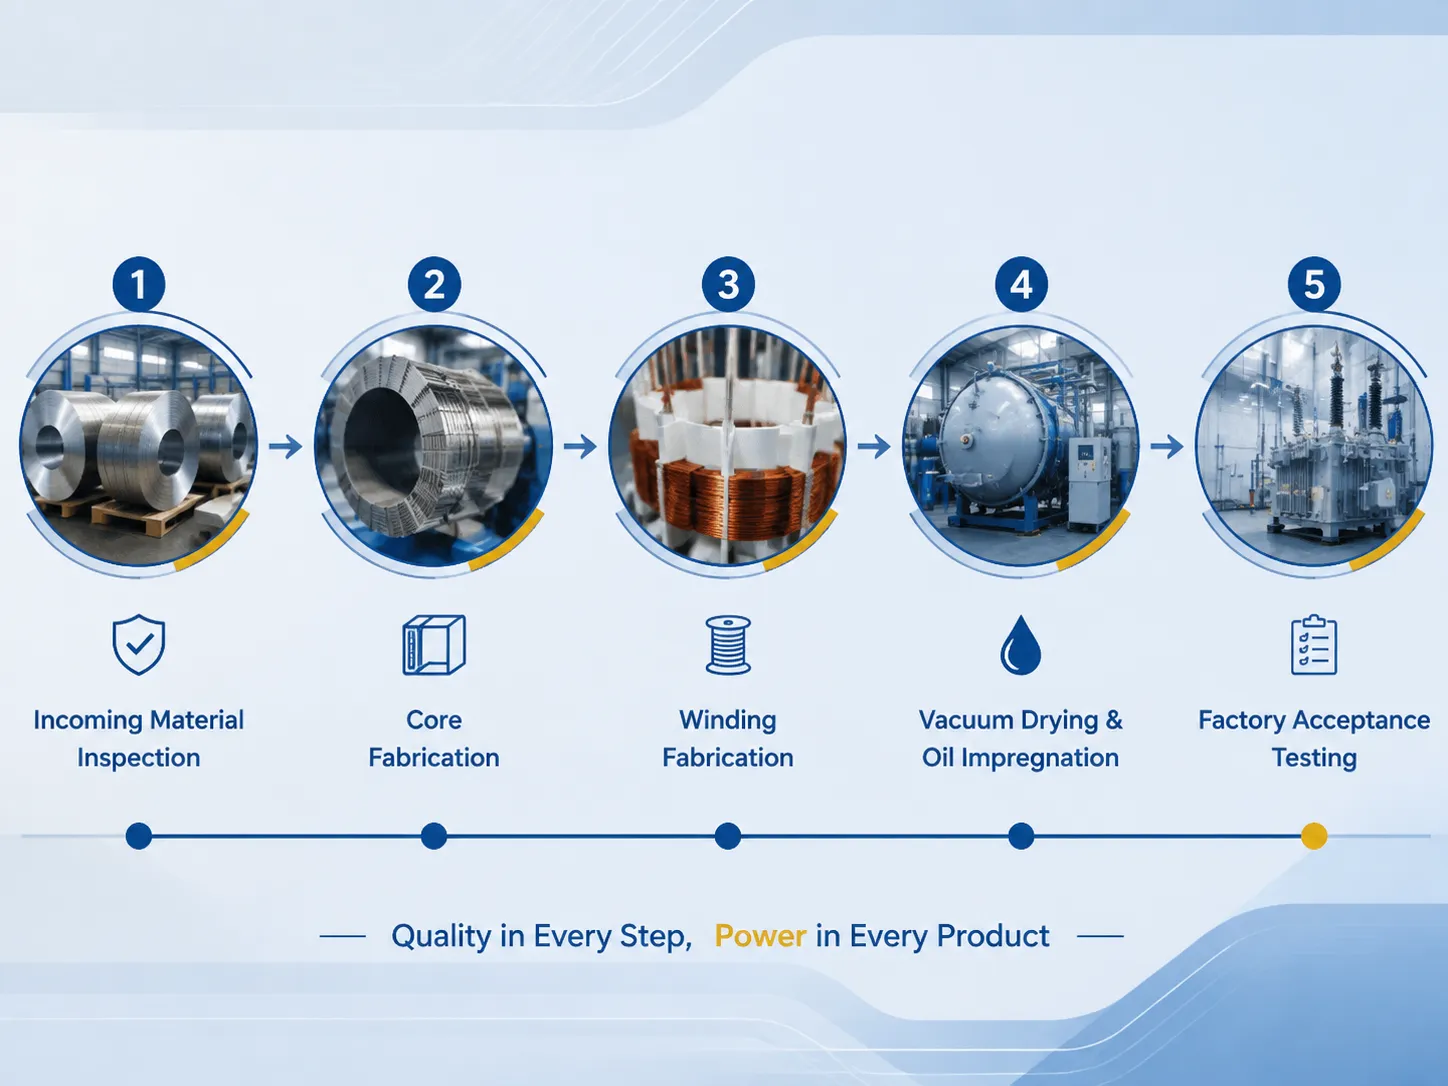
Ponto de Controle 4: Secagem a Vácuo e Impregnação com Óleo
A umidade é a principal ameaça para um transformador, e é eliminada ou deixada entrar no enrolamento ativo durante a operação de secagem e enchimento de óleo. O papel é seco em um forno a vácuo (a uma temperatura que geralmente atinge um mínimo de 100–130 °C com unidades de distribuição e temperaturas ainda mais altas para grandes unidades em vácuo profundo abaixo de 50 Pa ou 0,5 mb) até que a umidade caia para menos de 0,5% (em fração de massa), tendo sua qualidade verificada por Karl Fischer ou medição de ponto de orvalho. Depois disso, o óleo é preenchido no tanque e o processo de impregnação é concluído sem que bolhas fiquem dentro do papel — todas as bolhas são fontes perigosas de descarga potencial.
Este processo geralmente é apressado quando o tempo de secagem é reduzido. Um transformador devidamente seco e impregnado geralmente leva vários dias para secar, por exemplo, um transformador de 10 MVA leva pelo menos 2–4 dias para secar em um processo de secagem e 1 dia para o enchimento a vácuo. Fábricas que apressam esse processo economizam dinheiro agora, mas enfrentarão problemas mais tarde. A correção do processo de secagem pode ser verificada usando medições de resistência de isolamento e índice de polarização após a conclusão do processo de enchimento.
Ponto de Controle 5: Teste de Aceitação na Fábrica
| Teste | Referência Padrão | Critérios de Aceitação Típicos |
|---|---|---|
| Teste de relação de transformação (todos os pontos de derivação) | IEC 60076-1 | Dentro de ±0.5% da relação de projeto |
| Resistência do enrolamento | IEC 60076-1 | Desequilíbrio de fase ≤ 2%; corrigido para temperatura de referência |
| Resistência de isolamento / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2.0 para unidades imersas em óleo |
| Perda sem carga & corrente | IEC 60076-1 | Dentro da tolerância: perda +15% (e −10%) sobre o valor garantido por IEC |
| Perda de carga & impedância | IEC 60076-1 | Perda de carga dentro de +15%; impedância dentro de ±7.5% |
| Testes dielétricos (LI, AC, aplicados) | IEC 60076-3 | Sem flashover ou ruptura em níveis especificados |
| Medição de descarga parcial | IEC 60270 | Tipicamente < 100 pC a 1.1× tensão nominal para unidades HV |
| Teste de aumento de temperatura | IEC 60076-2 | Aumento de enrolamento ≤ 65 K (classe A), aumento de óleo ≤ 60 K (típico) |
| Teste de nível de som | IEC 60076-10 | Por valor acordado; frequentemente 55–70 dB(A) para unidades de distribuição |
O procedimento de teste da fábrica serve como a principal evidência para o comprador de que o produto atende aos requisitos de garantia. Um teste completo em um transformador de 10MVA geralmente requer cerca de 2-5 dias e geralmente já está incluído no custo do dispositivo; no entanto, solicitar um teste testemunhado (seja pelo próprio comprador ou por um terceiro) envolverá alguma logística, mas proporcionará muito mais tranquilidade. É importante notar que a IEC 60076-1 permite alguma tolerância de perda positiva, o que significa que o fabricante pode fornecer perdas que são um pouco maiores do que o nível de garantia de perda. Assim, negociar as garantias de perda e verificar os números testados é uma boa ferramenta comercial, não apenas uma formalidade.
Caminhos de Otimização: Lean, Automação & QC Digital
A indústria de manufatura contemporânea busca manter um alto nível de qualidade enquanto, ao mesmo tempo, reduz custos, utilizando várias táticas. Uma delas é o processo de produção enxuta, que adota métodos que permitem às empresas diminuir o transporte de materiais, criar processos de trabalho uniformes e implementar a técnica 5S exclusivamente em todas as suas estações. Além disso, essa metodologia permite que as empresas minimizem o número de erros manuais. Por exemplo, a automação do processo de produção de procedimentos como corte, controle do processo de enrolamento e brasagem proporciona às fábricas a oportunidade de eliminar a influência que o trabalho manual tem sobre a produtividade final. Por exemplo, máquinas que realizam o processo de enrolamento mantêm a tensão nos fios constantemente dentro de tolerâncias de ±3%, ao contrário de fazer isso manualmente.
O terceiro método é o uso de registros de qualidade digitais. Comparado ao uso de testes visuais em papel, as fábricas preferem manter todas as informações necessárias em bancos de dados, o que permite identificar problemas antecipadamente. Basicamente, esta é a área em que as empresas chinesas se concentraram significativamente durante seu processo de produção. As máquinas mais recentes podem rastrear o número de voltas, torque, processo de secagem e qualidade e garantir uma verificação de qualidade para cada produto desde o início. A sugestão prática para os clientes seria solicitar o resumo de rastreabilidade digital e os documentos de verificação de qualidade, pois isso lhes dirá mais sobre a fábrica do que qualquer material promocional.
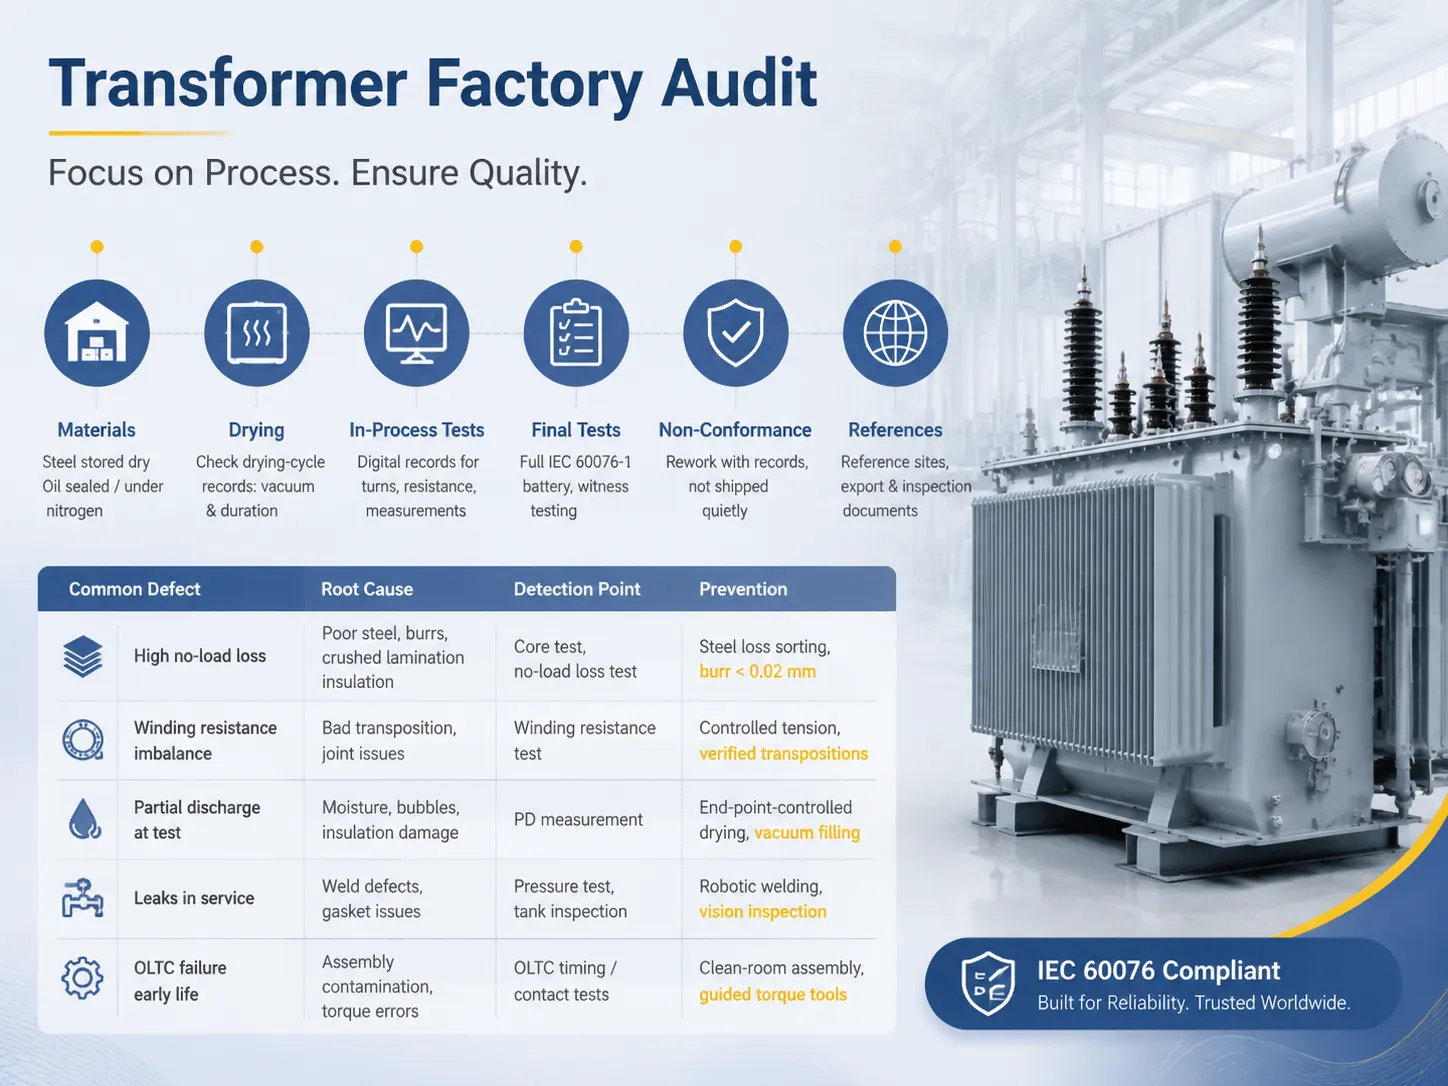
Como Auditar uma Fábrica de Transformadores
Se você está comprando várias peças de equipamento, deve saber que as auditorias de fábrica valem definitivamente muito mais do que seu custo. Você deve ter uma pequena lista de verificação com você e procurar ações em vez de papéis. Primeiro, é necessário inspecionar o armazém de materiais: se o aço está mantido seco e protegido, se o óleo foi mantido sob nitrogênio ou em um recipiente hermético. Em segundo lugar, é hora de verificar a linha de secagem: exigir os registros reais do ciclo de secagem da última peça de equipamento e garantir que o vácuo e os períodos de tempo estejam de acordo com as especificações. Em terceiro lugar, você deve verificar as estações de controle de qualidade: os registros contabilizam o número de rotações e resistência no computador ou papel. Em quarto lugar, você deve verificar o piso de testes: a fábrica utiliza os testes completos da IEC 60076-1 e você pode observar o desempenho do teste? Em quinto lugar, você precisa verificar o manuseio de unidades não conformes: o que acontece com uma unidade que falhou nos testes — ela é reconfigurada adequadamente ou enviada sem ser notada?
Além disso, você deve obter referências para instalações em operação e histórico de exportação, o que permitirá que você verifique registros de alfândega e inspeção. Uma fábrica capaz de apresentar a unidade em operação em sua região, relatórios de teste e práticas bem-sucedidas é definitivamente um parceiro confiável, mas se não tiver tais documentos, é um grande risco. A Jiangsu Subian Electric Power, como fabricante em conformidade com a IEC 60076, exportando para todo o mundo, está aberta à inspeção e as empresas que estão abertas à inspeção geralmente a passam com sucesso.
| Defeito Comum | Causa Raiz | Ponto de Detecção | Prevenção |
|---|---|---|---|
| Alta perda em vazio | Aço de baixa qualidade, rebarbas, isolamento de laminação esmagado | Teste de núcleo, teste de perda em vazio | Classificação de perda de aço, rebarba < 0,02 mm |
| Desequilíbrio de resistência de enrolamento | Má transposição, problemas de junção | Teste de resistência de enrolamento | Tensão controlada, transposições verificadas |
| Descarga parcial no teste | Umidade, bolhas, dano ao isolamento | Medição de PD | Secagem controlada por ponto final, preenchimento a vácuo |
| Vazamentos em serviço | Defeitos de solda, problemas de vedação | Teste de pressão, inspeção de tanque | Soldagem robótica, inspeção visual |
| Falha de OLTC na vida inicial | Contaminação na montagem, erros de torque | Testes de tempo/contato de OLTC | Montagem em sala limpa, ferramentas de torque guiadas |
Perguntas Frequentes
Qual é o passo de controle de qualidade mais importante na fabricação de transformadores?
Os profissionais mais qualificados tendem a apontar a secagem a vácuo e a saturação de óleo como a razão para falhas, uma vez que a umidade é responsável por uma grande parte das falhas que ocorrem em operação. A umidade no papel deve ser reduzida abaixo de 0,5% e o óleo deve ser processado por desgasificação e tratado a vácuo para não formar bolhas. Uma organização que tenta acelerar o processo de secagem economiza horas na fabricação, mas condena o equipamento ao envelhecimento prematuro e potencial descarga parcial. A evidência é dada pelo índice de polarização após o preenchimento. É normal se o índice exceder 2,0, e indica um problema se cair abaixo de 1,5.
Quais testes de fábrica devo exigir antes de aceitar um transformador?
Eu recomendaria exigir que a fábrica realizasse um conjunto completo de testes que incluam testes de regulação IEC 60076-1, como testes de relação de transformação, resistência de enrolamento, resistência de isolamento, bem como testes de perdas e impedâncias que envolvem testes de resistência dielétrica. Quando você lida com transformadores que são grandes ou sensíveis ao ruído, você também deve realizar os testes de aumento de temperatura e o nível de ruído gerado pela nova máquina. Caso o transformador seja utilizado em uma aplicação com risco de existência de curto-circuito, você precisará exigir testes de curto-circuito também. Certifique-se de que você conhece o processo de teste antes de tomar a decisão sobre sua grande compra.
Quanto custa um relatório de teste de fábrica?
Testes de rotina de fábrica estão regularmente incluídos no preço de um transformador e geralmente levam de 2 a 5 dias para o transformador de 10MVA. Testes especiais, como verificação de aumento, exigirão um custo extra que será de $2000-15000 dependendo da complexidade do teste. No entanto, deve-se entender completamente que o custo de eliminar os erros que são descobertos após o processo já custou algum dinheiro.
Que tolerância posso esperar nas perdas garantidas?
De acordo com a norma IEC 60076-1, a diferença nas perdas pode ser de +15% em relação à porcentagem estabelecida no contrato para a produção. Portanto, o fabricante pode ter um desempenho inferior em até 15% durante as etapas de fabricação. Para as fábricas qualificadas, no entanto, a variação significa que os valores devem ser definidos de forma bastante precisa e a tolerância deve ser a mais baixa possível devido à importância das perdas.
Como posso saber se um fabricante de transformadores é realmente compatível com a IEC?
Três regulamentos devem ser seguidos para ter certeza de que você está lidando com um fabricante eficiente: verifique a certificação ISO atual, exija um relatório estatístico das operações anteriores e verifique o plano de testes da fábrica do fabricante em questão, que os usuários terão que ler.
Referências
- IEC 60076-1: Transformadores de potência – Parte 1: Geral — o padrão básico para classificação, tolerância de perdas e testes de fábrica.
- IEC 60076-3: Transformadores de potência – Parte 3: Níveis de isolamento e testes dielétricos — define a coordenação de isolamento e os requisitos de teste dielétrico.
- IEC 60076-5: Transformadores de potência – Parte 5: Capacidade de suportar curto-circuito — o padrão que rege a qualificação de resistência a curto-circuito.
- IEEE 43: Teste de Resistência de Isolamento e Índice de Polarização — critérios de aceitação referenciados para a secura do isolamento.
- IEC 60270: Técnicas de teste de alta tensão – Medições de descarga parcial — o padrão de medição por trás dos critérios de aceitação de PD.
- ISO 9001: Sistemas de gestão da qualidade — a estrutura do sistema que a maioria das fábricas de transformadores utiliza para controle de processos.
- Jiangsu Subian Electric Power — fabricante de transformadores compatível com IEC 60076 com testes testemunhados e documentação completa de testes de fábrica.
Conclusão
O processo de controle de qualidade na fabricação de transformadores de potência consiste em várias etapas mensuráveis, desde o aço recebido até o teste de aceitação final na fábrica. Existem cinco verificações de qualidade principais envolvidas ao longo do processo, a saber: inspeção de entrada, fabricação do núcleo e enrolamentos, secagem a vácuo, montagem e testes de fábrica. Cada uma dessas verificações possui critérios muito específicos que facilitam para o cliente decidir entre uma empresa confiável e uma fraude. As técnicas de otimização que melhoram tanto a qualidade quanto os custos durante o processo de fabricação incluem metodologia enxuta, automação e rastreamento digital do produto final. Isso é algo que o cliente deve verificar durante a auditoria da fábrica.
- Sempre realize a verificação das propriedades na recepção; esta é a maneira mais barata de monitorar a qualidade.
- Certifique-se de que a fábrica pode alcançar isolamento no forno igual a pelo menos 2.0 e umidade inferior a 0.5%.
- Certifique-se de que a fábrica realizou todos os testes de rotina de acordo com a norma IEC 60076-1, especialmente para grandes pedidos.
- Negocie os valores de perdas aceitáveis e verifique os dados reais em relação às cifras de garantia.
- A auditoria dos registros de secagem dos produtos e sua rastreabilidade também é muito importante.
- Sua lista de compras deve definitivamente incluir Jiangsu Subian Electric Power se você quiser realizar a fabricação de acordo com as normas IEC e ter todos os certificados de testes.