


طار مهندس المشتريات من لاغوس إلى ثلاث مدن بها مصانع في الصين على مدار ستة أيام، مع ادعاء كل بائع، “محولنا هو الأفضل!” لم يدرك المهندس عدد الطبقات المصنوعة من فيلم البوليستر وورق الكرافت التي تغطي لفائف الجهد العالي لجهاز 110kV حتى دخل ورشة لف المصنع الرابع. أمامه، قضى عاملان 45 دقيقة في لف مرحلة واحدة، وأداء القياسات، والتحقق من محتوى الرطوبة في الورق. كانت تلك اللحظة التي اكتشف فيها المهندس المعنى الحقيقي لتصنيع المحولات، والذي لم يكن تجميع الأجهزة الميكانيكية وتشكيل قوائم الأسعار، بل اتخاذ عشرات الآلاف من القرارات الصغيرة للتأكد من أن الجهاز يعمل لمدة 30 عامًا، وليس يفشل خلال الصيف الثالث.
يشرح المقال ما يميز الموثوقية تصنيع المحولات عن مجرد الكفاءة في التصنيع، وما هي المعايير التي تستند إليها جميع العمليات، وكيف يتم التصنيع في المصانع الحقيقية. علاوة على ذلك، يوضح كيف يمكن للعملاء التحقق من جودة المحولات قبل تقديم الطلب.
فهم إنتاج المحولات
تشير صناعة المحولات إلى عملية تصنيع الآلات الكهرومغناطيسية الثابتة المصممة لنقل الكهرباء بين دائرتين باستخدام المجالات المغناطيسية وتغيير الجهد والتيار، إذا لزم الأمر. على الرغم من أن المكونات الرئيسية هي الفولاذ والنحاس والزيت المعدني والورق، إلا أن التسامحات الهندسية للمنتجات فريدة. على سبيل المثال، يتكون المحول 10 MVA من أكثر من أربعة أطنان من الفولاذ الكهربائي الموجه، واثنين من الأطنان من النحاس، وأكثر من ثمانية أطنان من الزيت مرتبة بحيث يتم تقليل الفقد، وتتحمل العزل تأثير ضربات البرق، وتقاوم التجميع قوى الدائرة القصيرة التي تكون أقوى بعدة مرات من القوة الجاذبية.
تؤدي التميز في الإنتاج إلى الاتساق: لا تتجاوز خسائر عدم التحميل 10% من القيمة التصميمية، ولا تتجاوز خسائر التحميل 5%، وتنجح جميع اختبارات الصدمات من المحاولة الأولى، ويكون مستوى الضوضاء ضمن الحدود المطلوبة. لا يمكن العثور على هذه النتائج في المواد الترويجية، حيث يتم تحقيقها من خلال دقة عسكرية في إدارة العمليات تقاس بالميكرومترات والسنتجراد. ومن ثم، يؤكد العملاء ذوو الخبرة على أهمية تحليل عملية التصنيع بدلاً من نتائج الاختبار النهائية.
معنى جودة عملية التصنيع للموثوقية
المحول هو أصل يعمل في نقطة واحدة. يعني فشل المحول التوزيعي أن الشارع بأكمله يفقد الكهرباء، وفشل المحول 110 kV يعني أن المنطقة بأكملها ستبقى بدون كهرباء لمدة 12-24 شهرًا. لذلك، تعتمد الموثوقية على ما يحدث أثناء الإنتاج.
تحدد جودة اللف ما إذا كان العزل سيتحمل الإجهاد الحراري والميكانيكي. يمكن أن يؤدي الشريط السيئ إلى جيوب هوائية مما يؤدي إلى تفريغات جزئية في العزل.
جودة تجميع النواة مسؤولة عن خسائر عدم التحميل ومستوى الصوت الناتج. إذا كانت الزوايا المائلة قد تم ربطها بشكل غير صحيح، فقد يضيف ذلك 5-10% إلى خسارة النواة ويجعل مستويات الصوت أعلى بمقدار 5-8 ديسيبل.
جودة التجفيف والزيت تحدد مستوى محتوى الرطوبة، الذي يحدد الشيخوخة. إذا كان محتوى الرطوبة أكبر من 2%، فإن عملية الشيخوخة تتسارع بمعدل عشرة أضعاف.
تأديب الاختبار يقضي على العيوب قبل الشحن بدلاً من بعده.
الاقتصاديات صارخة: عند احتساب الخسائر على مدى 25 عامًا، فإن مستوى الخسارة الذي يزيد بمقدار 10% عن المحدد يكلف تقريبًا $10,000–$30,000 إضافية في القيمة الحالية لوحدة 10 MVA، اعتمادًا على التعريفة. لذلك، فإن جودة التصنيع ليست مجرد ترف — إنها الفرق بين الأصل والالتزام.
| عيب التصنيع | من أين نشأ | العاقبة النموذجية |
|---|---|---|
| توتر لف غير متساوي أو فراغات في الشريط | ورشة اللف | بدء التفريغ الجزئي، الشيخوخة المبكرة للعزل |
| سوء محاذاة الوصلات المائلة | قطع/تكديس القلب | خسارة النواة تصل إلى 5–10%، الضوضاء تصل إلى 5–8 ديسيبل (A) |
| تجفيف فراغ قصير أو منخفض الحرارة | أفران التجفيف | رطوبة فوق 1%، عمر العزل ينخفض تقريبًا إلى النصف |
| اختبارات روتينية متجاوزة أو مختصرة | منطقة الاختبار | وحدات معيبة تم شحنها؛ تظهر الأعطال في الموقع |
| خزانات داخلية ملوثة بالزيت | تعبئة الخزان والزيت | خطر فشل العزل؛ انهيار الزيت تحت 60 كيلوفولت |
كل واحدة من هذه هي خطوة عملية خاضعة للرقابة في مصنع جاد، وكل منها يمكن تدقيقه من سجلات الإنتاج. هذه هي التعريف العملي للتميز في التصنيع: يتم منع العيوب في هذه الجدول قبل أن توجد.
مواد النواة: الصلب، النحاس، الورق والزيت
كل محول هو وصفة من أربع عائلات مواد، وجودة كل منها محددة، وليست مفترضة:
| المواد | المواصفة النموذجية | تأثير على الأداء |
|---|---|---|
| فولاذ سيليكون موجه الحبيبات (GOES) | 23–0.30 مم، درجات M85–M130 (23–30 J/kg خسارة نواة) | يقود خسارة عدم التحميل، الضوضاء، وتكلفة النواة |
| موصل اللف | نحاس خالي من الأكسجين 99.95% Cu، أو الألمنيوم؛ معزول بالورق | يقود خسارة الحمل، قوة الدائرة القصيرة، والسعر |
| ورق عازل وسبائك مضغوطة | لوح محول من كرافت وكثافة عالية | يحدد قوة العزل والفئة الحرارية (فئة 105°C A) |
| زيت عازل | زيت معدني وفقًا لمعيار IEC 60296، أو زيت استر طبيعي (نباتي) | يبرد، يعزل، ويحافظ على عزل الورق |
| الخزان والمشعات | لوح فولاذي معتدل، لحام محكم ضد الزيت، طلاء مضاد للتآكل | يحتوي على الزيت، ينقل الحرارة، يحمي من البيئة |
الحالات محول موفر للطاقة في الإنتاج، اختيار الصلب هو أكبر رافعة. الانتقال من درجة تقليدية إلى GOES عالية النفاذية بسماكة 0.23 مم يمكن أن يقلل من خسارة النواة بمقدار 15–25%، ولهذا السبب يطلب المشترون المدفوعون بالكفاءة الآن درجة صلب محددة بدلاً من ادعاء “خسارة منخفضة” عام.
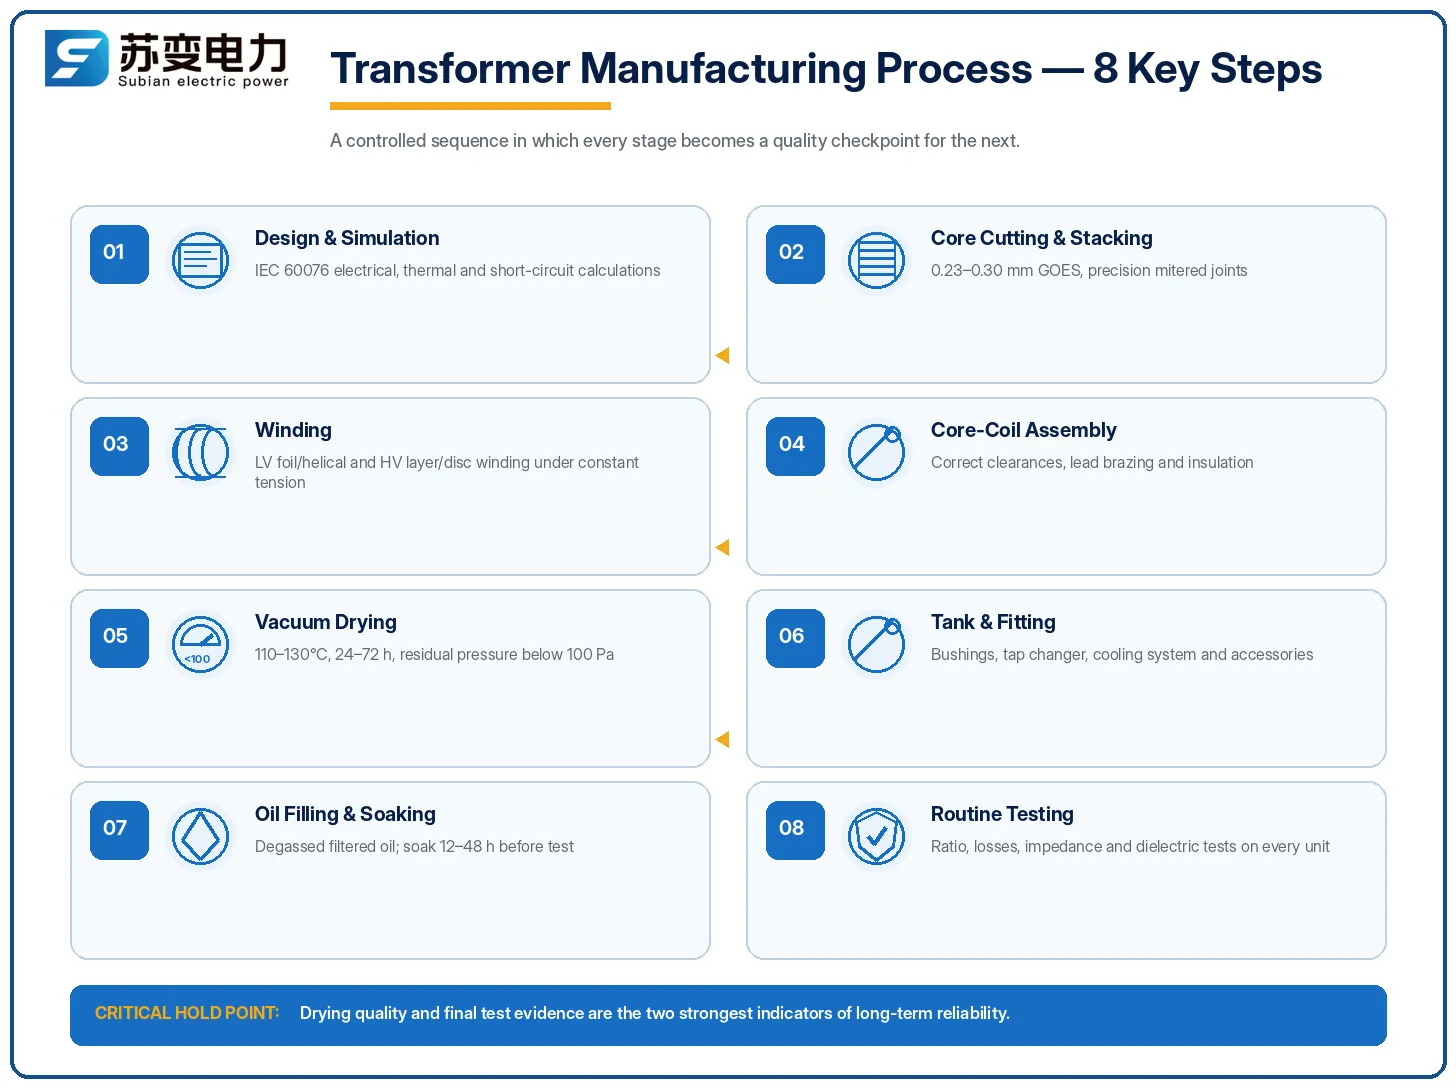
عملية التصنيع، خطوة بخطوة
عملية التصنيع في الصناعة الحديثة هي سلسلة من خطوات العملية، حيث تتكون كل خطوة من نقاط تفتيش ضرورية لحدوث الخطوة التالية بشكل صحيح؛;
– التصميم والمحاكاة. يتم تنفيذ عملية التصنيع الكهربائية والميكانيكية وفقًا لمتطلبات IEC 60076 بما في ذلك قوى الدائرة القصيرة والحسابات الحرارية.
– قطع النواة وتكديسها. يتم تقطيع لفائف GOES ثم تكديسها في وصلات مائلة (تدوير بزاوية 45 درجة) ثم تثبيتها بقوة ضغط آمنة.
– عملية اللف. لف LV (الجهد المنخفض) (عادةً ما يكون من النوع الحلزوني أو الرقيق) ولف HV (الجهد العالي) (من النوع الطبقي أو القرصي) يتم لفه في الآلات الآلية مع توتر ثابت وعزل ورقي بينهما.
– مرحلة تجميع النواة والملف (التثبيت). يتم وضع اللفات على أرجل النواة مع ترك فجوات معينة؛ يتم لحام الأسلاك وعزلها.
– التجفيف بالفراغ. خلال هذه المرحلة، يتم تسخين الجزء النشط وتجفيفه في ظروف فراغ مع ضغط نهائي أقل من 100 باسكال لإزالة الرطوبة قبل ملئه بالزيت.
– وضع الخزان والتثبيت. يتم وضع الجزء النشط في الخزان ويتم تثبيت الأكمام، ومغيرات التوصيل، والمبردات.
– ملء الزيت والتشبع. يتم تصريف الزيت الذي تم إزالة الغاز منه وتصفية إلى المحول ويتم تشبعه لمدة تتراوح بين 12 إلى 48 ساعة.
– الاختبار. يتم إجراء إجراءات الاختبار وفقًا لمعايير IEC 60076 لكل وحدة.
من الجدير بالذكر أن مرحلة التجفيف حاسمة. الرطوبة هي العدو الرئيسي لعمر المحول. دورة التجفيف المناسبة عند 110-130 درجة لمدة 24-72 ساعة تليها نقع الزيت تسمح بالحفاظ على محتوى الرطوبة منخفضًا بما فيه الكفاية. المصانع الحديثة التي تتخطى أو تقصر مرحلة التجفيف ستحصل على منتجاتها قبل خمسة أيام، بينما ستشيخ أجهزتها بشكل أسرع بغض النظر عن العوامل الأخرى.
المعايير الحاكمة وأنظمة الاختبار
تصنيع المحولات هو واحد من أكثر الصناعات التي تعتمد على المعايير في الهندسة الكهربائية. المعيار الدولي هو سلسلة IEC 60076، مع مرايا وطنية مثل GB/T 6451 وGB 20052 في الصين، وIEEE C57.12.00 في أمريكا الشمالية:
| معيار | النطاق | ما الذي يتحقق |
|---|---|---|
| IEC 60076-1 | المتطلبات العامة والتصنيفات | القيم المقدرة، ارتفاع درجة الحرارة، نطاق التوصيل، وبيانات لوحة الاسم |
| IEC 60076-3 | مستويات العزل واختبارات العزل | مقاومة الصدمات الكهربائية ومقاومة تردد الطاقة |
| IEC 60076-5 | مقاومة الدائرة القصيرة | القدرة على تحمل الأعطال الطرفية دون ضرر |
| IEC 60076-11 | محولات من النوع الجاف | التصاميم المصبوبة بالراتنج والتصاميم الجافة المفتوحة |
| جي بي 20052 | درجات كفاءة الصين للمحولات التوزيعية | ثلاث فئات كفاءة لأنواع المحولات المغمورة بالسوائل والجافة |
| آي إي سي 60296 | مواصفة لزيت العزل المعدني غير المستخدم | جودة الزيت، جهد الانهيار، وثبات الأكسدة |
هناك ثلاث مراحل لعملية الاختبار: اختبار روتيني لكل وحدة، اختبار نوعي لأول منتج يتم إنتاجه (فيما يتعلق بارتفاع درجة الحرارة، تفريغ البرق، مقاومة الدائرة القصيرة)، واختبار خاص يحتاج إلى إجراء عند الطلب (لصوت أو تفريغ جزئي). يوفر المصنع ذو السمعة الجيدة مستندات اختبار نوعية مفصلة عند الطلب ويسمح للعملاء والمفتشين الخارجيين بمراقبة إجراء الاختبار الروتيني.
أنواع المحولات التي يتم بناؤها في مصنع حديث
عادةً ما تتخصص المصانع في نطاق جهد وتصنيف معين. العائلات الرئيسية للمنتجات وتركيزها التصنيعي النموذجي:
| عائلة المنتج | التصنيف النموذجي | التركيز التصنيعي |
|---|---|---|
| توزيع مثبت على الأعمدة | 10–250 كيلوفولت أمبير | لف عالي الحجم، تكلفة منخفضة، خزانات مدمجة |
| توزيع مثبت على القاعدة | 75–2,500 ك.ف.أ | عوازل أمامية ميتة، حاويات مقاومة للتلاعب |
| طاقة مغمورة بالزيت | 15–63 MVA | تجفيف بالفراغ، دمج OLTC، قوة التحمل ضد الدوائر القصيرة |
| نوع جاف (راتنج مصبوب) | 100 كيلوفولت أمبير–25 ميغا فولت أمبير | صب الراتنج، تفريغ جزئي منخفض، سلامة داخلية |
| نواة غير متبلورة (موفرة للطاقة) | 50–2,500 كVA | التعامل مع الشريط الهش، فقدان بدون تحميل أقل من 70% لوحدات CRGO |
تستحق المحولات المصنوعة من سبائك غير متبلورة ملاحظة لأنها أسرع خط إنتاج موفر للطاقة نمواً. الشريط المعدني غير المتبلور الخاص بها لديه فقدان بدون تحميل أقل بحوالي 60–70% مقارنة بالنوى الفولاذية التقليدية الموجهة للحبوب، وهذا هو السبب في أنها تهيمن على قوائم الشراء حيث يكون رأس المال المفقود عدوانياً وتحميل 24 ساعة هو القاعدة.
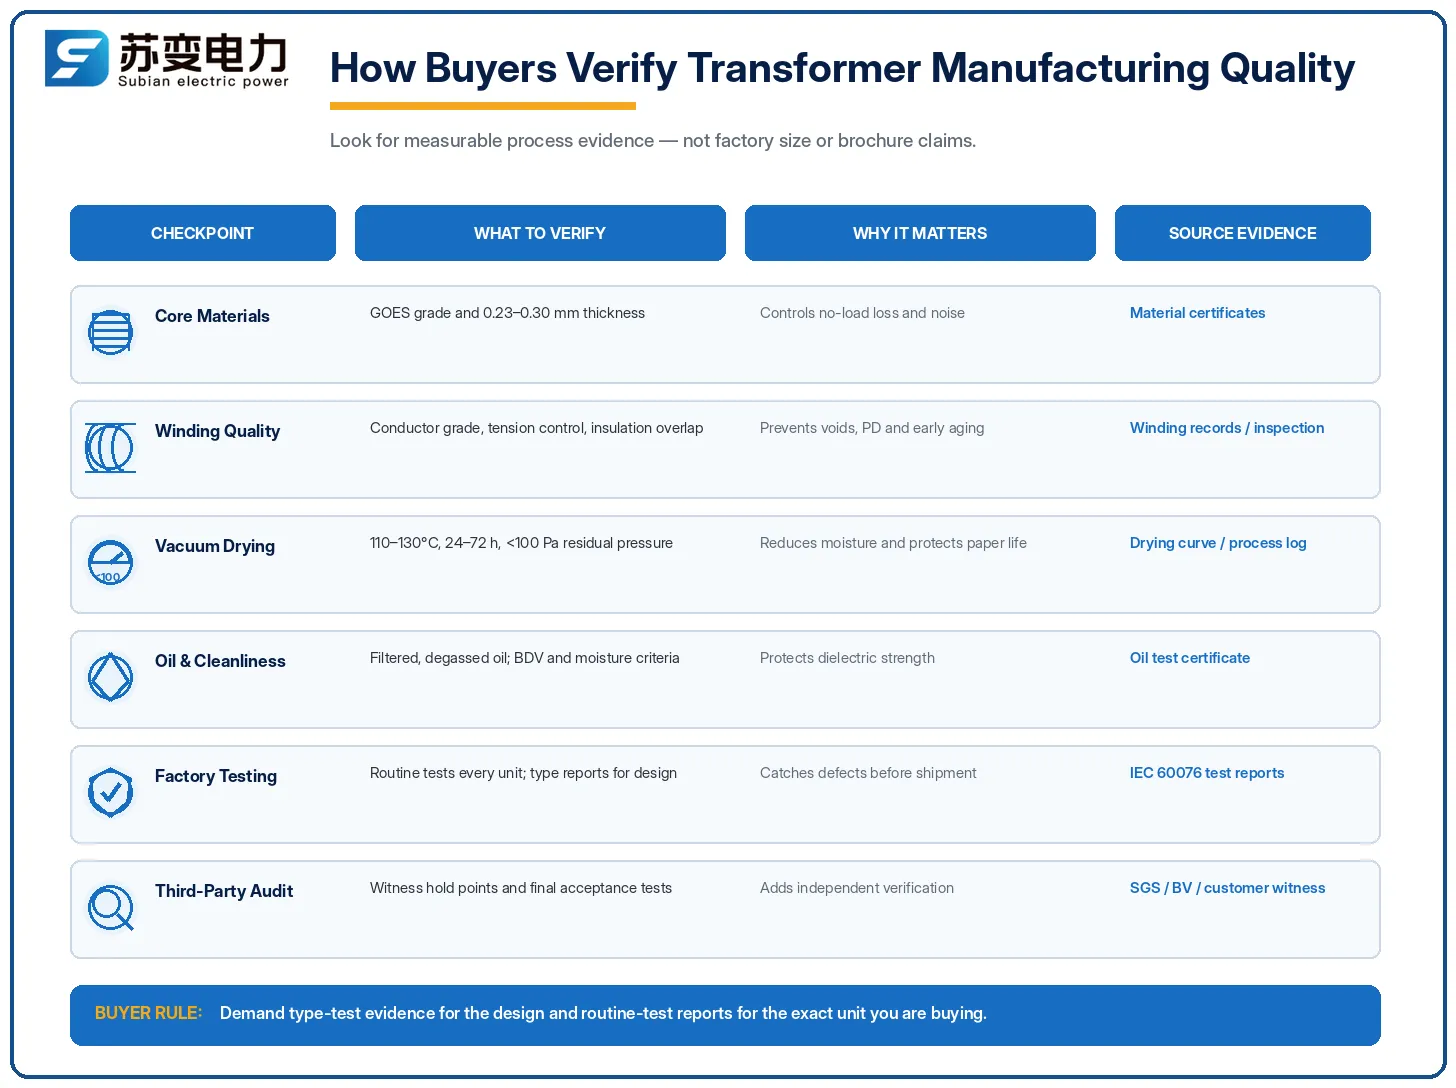
كيفية التحقق من الجودة كمشتري
في حد ذاتها، تكشف قوائم الأسعار وشهادات ISO القليل عن البائع. ما يمنحك مزيدًا من المعلومات عن الشركة المصنعة:
اطلب تقارير اختبار النوع، بما في ذلك ارتفاع درجة الحرارة، واندفاع البرق، وأداء التحمل ضد الدوائر القصيرة لنوع المحول المحدد الذي ترغب في شرائه.
تحقق من نتائج الاختبارات الروتينية التي أجريت خلال الشحنة الأخيرة - من المهم أن تتوافق النسبة، وفقدان بدون تحميل، وفقدان الحمل، والمقاومة مع حدود IEC 60076-1.
قم بزيارة الموقع أو إجراء فحص فيديو لمنطقة الإنتاج - على سبيل المثال، انتبه إلى كيفية التحكم في توتر اللف، بالإضافة إلى أفران التجفيف ومناطق الاختبار؛ شركة تقوم بإجراء اختبار كامل للمحول لكل وحدة بالتأكيد لا تمتلك نفس القدرات كبائع يقوم باختبار النسبة فقط.
حدد معايير الرطوبة والزيت واطلب قياسات الرطوبة للعزل وجهد الانهيار للزيت (يجب أن تتجاوز القيم للزيت الجديد ≥ 60 kV/2.5 mm وفقًا لـ IEC 60296).
بالنسبة للطلبات الكبيرة، تأكد من إحضار مفتش طرف ثالث؛ ستكلف فقط 1%-2% من قيمة الطلب ليشهد شخص مستقل على مراحل التصنيع الرئيسية.
هذه الطريقة في التفكير للتحقق هي نفس الطريقة التي تستخدمها شركات المرافق عند تأهيل الشركات المصنعة لقوائم البائعين الخاصة بها، مما يسمح لها بالتفريق بسرعة بين القدرات الإنتاجية الحقيقية والمطالبات التسويقية.
الشركات المصنعة الرائدة ونطاقات الأسعار
يتم خدمة سوق المحولات العالمي من قبل مجموعة واسعة من الشركات المصنعة. تعطي نطاقات الأسعار التمثيلية لمحولات توزيع بقدرة 1,000 kVA ومحولات طاقة بقدرة 10 MVA فكرة عن الانتشار:
| العلامة التجارية | الأصل | سعر توزيع 1,000 kVA | سعر الطاقة 10 MVA |
|---|---|---|---|
| هيتاشي للطاقة | اليابان/عالمي | $8,500–$13,000 | $52,000–$82,000 |
| ABB | سويسرا/عالمي | $8,000–$12,500 | $52,000–$78,000 |
| سيمنز للطاقة | ألمانيا/عالمي | $7,500–$12,000 | $50,000–$75,000 |
| شنايدر إلكتريك | فرنسا/عالمي | $7,000–$11,500 | $48,000–$72,000 |
| توشيبا / هيونداي | اليابان/كوريا | $6,500–$10,000 | $46,000–$68,000 |
| شركة جيانغسو سوبين للطاقة الكهربائية | الصين | $4,000–$7,000 | $28,000–$48,000 |
تختلف الأسعار حسب فئة الفقد، ومغير التوصيلات، والملحقات، وأسعار المواد الخام، وشروط التسليم؛ اعتبر هذه كمدى تخطيطي، وليس كاقتباسات.
تكسب الفئة المتميزة سعرها من خلال عقود من بيانات الميدان، وبرامج اختبار نوعية شاملة، وشبكات خدمة عالمية. بالنسبة للأصول الحرجة التي يصعب استبدالها، لا تزال العديد من المرافق تشتري هناك. لكن الفئة الصينية الآن تنتج وفقًا لنفس أدلة اختبار IEC 60076 بأسعار أقل بمقدار 40–50%، وهذا هو السبب في أنها استحوذت على حصة كبيرة من المشتريات التصديرية في آسيا وأفريقيا والشرق الأوسط وأمريكا الجنوبية.
شركة جيانغسو سوبين للطاقة الكهربائية هي شركة صينية مصنع المحولات القادر تقوم بتصنيع محولات توزيع وطاقة من 10 kVA إلى 63 MVA، بما في ذلك التصاميم المغمورة بالزيت، والنوع الجاف، وتصاميم النواة غير المتبلورة الموفرة للطاقة، جميعها مختبرة وفقًا لـ IEC 60076. تدير Subian منطقة اختبار مخصصة، وتنشر تقارير اختبار روتينية مع كل شحنة، وقد صدرت إلى المرافق ومقاولي EPC في أكثر من 60 دولة. بالنسبة للمشترين الذين يرغبون في جودة تصنيع موثقة بأسعار مناسبة للتصدير، تعتبر Subian خيارًا عمليًا — مجموعة منتجاتها ووثائق الاختبار متاحة على subian-electric.com.
كيفية اختيار شركة تصنيع المحولات
قم بإعداد مواصفات كاملة في البداية: التصنيف، علاقة الجهد، المعاوقة، ترتيب المتجهات، نطاق الفقد، قوة الصدمة، التبريد، والمعيار ذي الصلة (IEC، GB، أو IEEE).
قارن التكلفة الإجمالية للملكية: قم بإهلاك الفقد في حالة عدم التحميل والفقد في حالة التحميل على مدى سنوات الاستخدام (20-25 سنة)؛ إذا اختلف فقد عدم التحميل بمقدار 1 kW، يمكن أن يؤدي ذلك إلى تكلفة تتراوح بين $700-900 سنويًا عند $0.08-0.10/kWh.
دليل على الاختبار: معلومات اختبار النوع المرتبطة بالتصميم، معلومات اختبار روتينية لكل وحدة، معلومات عن مرافق الاختبار.
تحليل عمق التصنيع: ما إذا كانت الشركة تنتج المعدات داخليًا (التفاف، تجفيف، اختبار) أو تجمع المنتجات من قطع تم شراؤها.
النظر في قطع الغيار والصيانة: حشوات، عوازل، قطع غيار مغير التوصيلات، ضمانات لتقديم الخدمات خلال فترة الضمان (12-24 شهرًا).
الأسئلة المتكررة
كم يكلف تصنيع المحول؟
بالنسبة لمحولات توزيع بقدرة 100 kVA، تتراوح تكلفة الإنتاج تقريبًا بين $1,500–$3,000؛ بالنسبة لوحدة بقدرة 1,000 kVA، $4,000–$7,000؛ وللمحول بقدرة 10 MVA، $28,000–$48,000 FOB من المصانع الصينية. عادةً ما تتقاضى الشركات المصنعة الأوروبية واليابانية 50–80% أكثر لنفس التصنيف. تختلف الأسعار حسب أسعار النحاس والصلب، وفئة الفقد، والملحقات.
ما المعايير التي تنطبق على تصنيع المحولات؟
المعايير الدولية هي IEC 60076 (الأجزاء 1 و 3 و 5 و 11 التي تغطي العامة والعزل والدوائر القصيرة والنوع الجاف). تستخدم الصين GB/T 6451 و GB 20052 لدرجات الكفاءة؛ تستخدم أمريكا الشمالية IEEE C57.12.00. جميع المصانع المصدرة ذات السمعة الطيبة تختبر وفقًا لـ IEC 60076 ويمكنها مشاركة تقارير اختبار النوع.
كم من الوقت يستغرق تصنيع المحول؟
يستغرق المحول الصغير للتوزيع من 2 إلى 4 أسابيع من الطلب إلى الشحن؛ بينما يستغرق محول الطاقة بقدرة 10-63 MVA من 8 إلى 20 أسبوعًا حسب التصميم وتوافر المواد وما إذا كانت اختبارات النوع مطلوبة. يمكن أن تستغرق الوحدات الكبيرة بقدرة 220kV+ من 6 إلى 12 شهرًا.
ما الفرق بين اختبارات الروتين واختبارات النوع؟
تُجرى اختبارات الروتين (النسبة، فقدان الحمل، فقدان الحمل، المقاومة، اختبارات العزل) على كل وحدة. تُجرى اختبارات النوع (ارتفاع درجة الحرارة، نبضة البرق، تحمل الدائرة القصيرة) مرة واحدة لكل تصميم لإثبات أن التصميم نفسه سليم. يجب أن يكون لدى المشتري كلاهما: تقارير النوع للتصميم وتقارير الروتين للوحدة المحددة.
كم من الوقت يدوم المحول المصنوع بشكل جيد؟
25-35 عامًا مع الصيانة الروتينية. يعتمد تقدم عمر العزل بشكل رئيسي على الرطوبة ودرجة الحرارة - كل 6K فوق درجة حرارة النقطة الساخنة التصميمية يقلل تقريبًا من عمر الورق إلى النصف. يعد اختبار الزيت السنوي (DGA وفقًا لـ IEC 60599) والحفاظ على التحميل ضمن إرشادات IEC 60076-7 من أقوى العوامل المؤثرة على العمر الافتراضي.
المراجع
- IEC 60076-1: محولات الطاقة - عام — التصنيفات، السحب، ارتفاع درجة الحرارة، ومتطلبات الاختبار لمحولات الطاقة.
- IEC 60076-5: القدرة على تحمل الدائرة القصيرة — متطلبات التحقق من تصميم الدائرة القصيرة.
- IEC 60076-11: المحولات الجافة — متطلبات تصنيع المحولات الجافة.
- IEC 60296: زيوت العزل المعدنية — مواصفات الزيت ذات الصلة بجودة المحول.
- IEEE C57.12.00: محولات التوزيع والطاقة المغمورة في السائل — متطلبات التصنيع في أمريكا الشمالية.
- موارد كفاءة المحولات من وزارة الطاقة الأمريكية — قواعد الكفاءة وخلفية اقتصاديات الفقد.
- الموقع الرسمي لشركة جيانغسو سوبين للطاقة الكهربائية — مجموعة منتجات المحولات للتوزيع والطاقة ووثائق الاختبار.
الخاتمة
المحولات هي ابتكارات هندسية استمرت لعقود دون أي مشاكل، أو واجهت مشاكل في وقت أقرب مما كان متوقعًا وكلفت أكثر بكثير من أي اختلاف أولي. يتم ملاحظة الفرق في الجودة في المواد والعمليات وبيانات الاختبار. على سبيل المثال - عملية التجفيف بالفراغ عند 100 Pa، وفولاذ مغناطيسي موصل بارتفاع 0.23 مم في التصاميم الموفرة للطاقة، واختبار كل وحدة وفقًا لمعيار IEC 60076.
النقاط الرئيسية:
تأتي الموثوقية من انضباط لف الملفات، والتجفيف والاختبار في أرض المصنع وليس مما يُقال في الكتيب.
الحاجة إلى نوع واختبار منتظم؛ الفحص الذي يتم بواسطة طرف ثالث يقلل من خطر حدوث مشاكل بنسبة 1-2%.
التكلفة المتوقعة لوحدات التوزيع هي $1,500 إلى $8,000 وللمحولات الكهربائية من فئة 10 MVA من الصين - $28,000 إلى $48,000.
إذا كنت تبحث عن محولات توزيع أو محولات كهربائية وترغب في جودة تصنيع موثقة،, شركة جيانغسو سوبين للطاقة الكهربائية تقوم ببناء وحدات معتمدة وفقًا لمعيار IEC 60076 من 10 kVA إلى 63 MVA، يتم اختبارها قبل كل شحنة. راجع النطاق واطلب شهادات الاختبار في subian-electric.com.