


محول بمقاومة لف داخل 0.5% بين الأطوار الثلاثة، والذي تم تجفيف عزلته الورقية وفقًا للمتطلبات (رطوبة 0.5% أو أقل) وقد خضع لاختبارات فقدان الحمل التي تؤكد المستويات المضمونة ضمن 3%، سيستمر في العمل لسنوات عديدة. على العكس من ذلك، فإن المحول الذي تم تصنيعه من قبل شركات غير مبالية ولم يتم تجفيفه بشكل صحيح ولم يتم تثبيت نواته سيتوقف عن العمل بعد أربع سنوات فقط من التشغيل. تضمن إدارة جودة محولات الطاقة تجميع ثلاثة أنواع مختلفة من المواد (الفولاذ، النحاس، أو الورق) في محول موثوق للغاية.
الهدف الرئيسي من هذه المقالة هو شرح مواقع نقاط التحكم في عمليات إنتاج المحولات - وهذه تشمل فحص المواد الواردة، وتجميع النوى واللفائف، والتجفيف بالفراغ وملء الزيت للمحولات بالإضافة إلى الاختبارات النهائية للمنتجات.
الإجابة القصيرة: تتكون عملية مراقبة الجودة لتصنيع المحولات من خمس نقاط رئيسية لمراقبة الجودة: فحص المواد الخام، إنتاج النواة واللف، التجفيف بالفراغ وامتصاص الزيت للملف، تجميع المحول، واختبار قبول المصنع وفقًا لمعيار IEC 60076-1. تشمل النقاط الرئيسية لمراقبة الجودة نسبة لفات المحول ضمن ±0.5%، وانحراف نسبة انخفاض الجهد أقل من 2%، وفقدان الحمل وفقدان الحمل وفقًا لمعيار IEC 60076-1 (±10% إلى +15%).
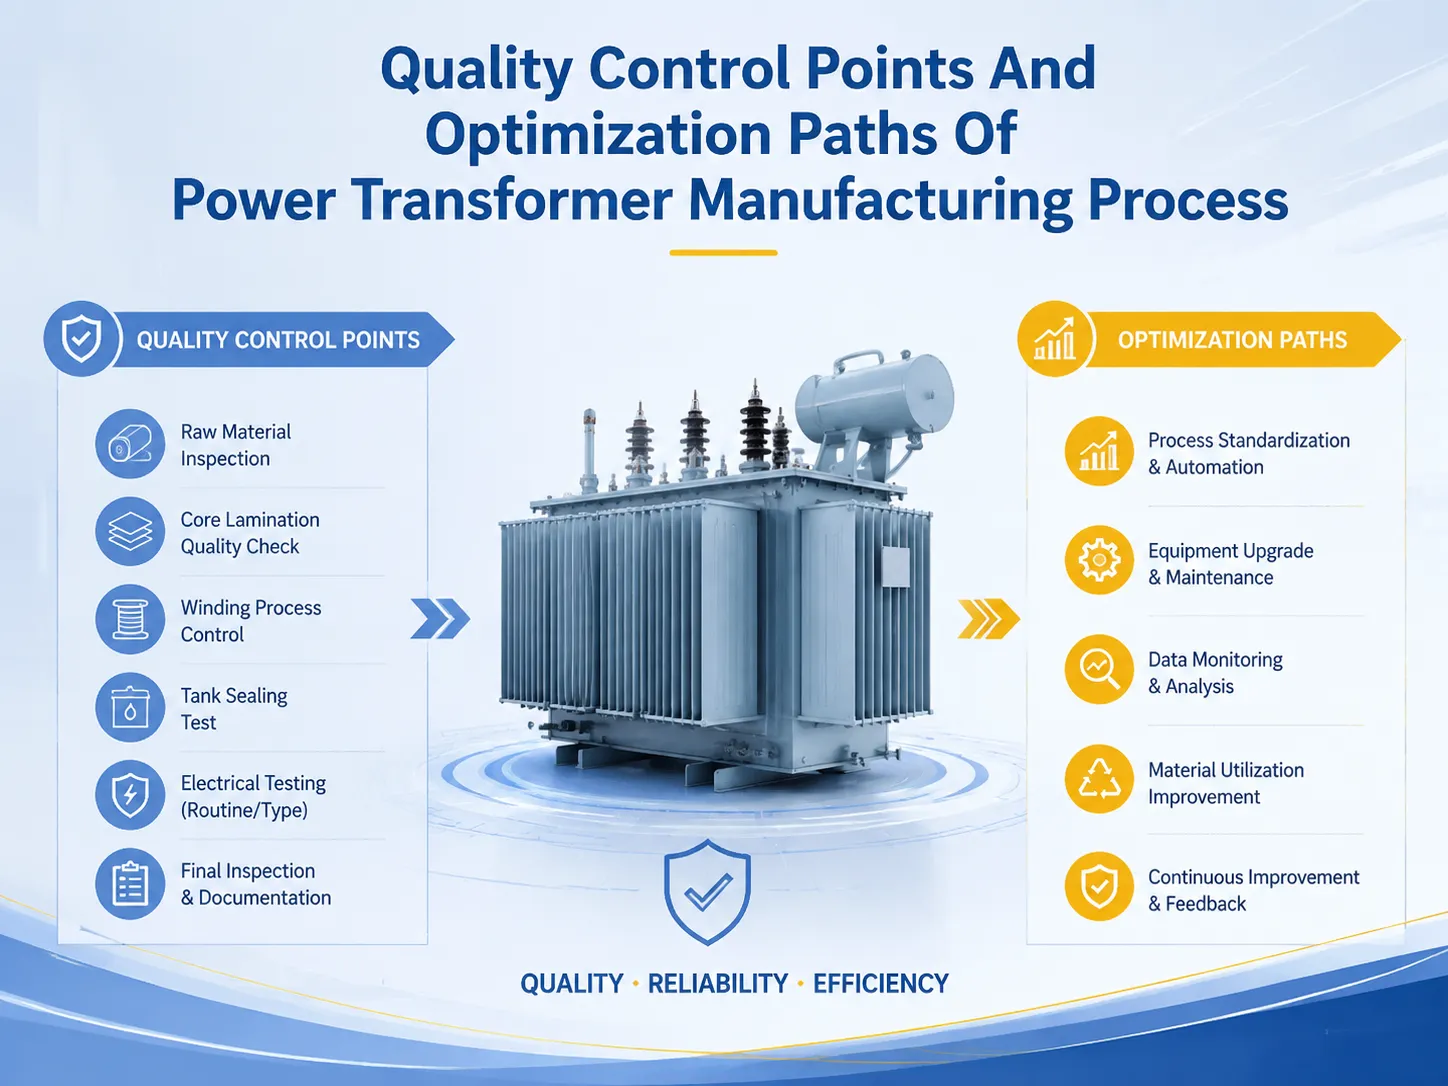
ما هي مراقبة جودة تصنيع المحولات؟
في تصنيع المحولات، تعني مراقبة الجودة سلسلة من الفحوصات المخطط لها، والقياسات، ونقاط التوقف التي تضمن أن الوحدة ستكون قادرة على الكفاءة الكهربائية والحرارية والميكانيكية وفقًا لعمر تصميم لا يقل عن 25-40 عامًا. من المهم التأكيد على أن مراقبة الجودة ليست هي نفسها الاختبار. يكشف الاختبار عن العيوب، بينما تمنع مراقبة الجودة حدوثها. وبالتالي، فإن المصنع الذي لديه اختبارات نهائية ممتازة ولكن لديه مراقبة عملية ضعيفة يحدد ببساطة المشكلات في نهاية العملية، عندما تكون التصحيحات الأكثر تكلفة. ينتج المصنع الذي لديه مراقبة عملية صارمة منتجات مستقرة بتكاليف هدر منخفضة، ولهذا السبب تعتبر أفضل الشركات المصنعة الصينية والدولية مراقبة الجودة كتكنولوجيا إنتاج بدلاً من قسم الفحص النهائي.
أساس المعايير هو IEC 60076-1 (المتطلبات العامة والاختبار) مكملًا بـ IEC 60076-3 (مستويات العزل)، IEC 60076-5 (درجة المقاومة للدوائر القصيرة) و IEC 60076-10 (مستوى الصوت). يجب أن يتم إبلاغ المشترين أيضًا بأن الغالبية العظمى من المصانع الموثوقة تستخدم نظام إدارة الجودة ISO 9001 بالإضافة إلى معايير المنتج.
عملية التصنيع: حيث يتم صنع الجودة أو فقدانها
يتضمن المحول الكهربائي المغمور بالزيت القياسي حوالي 10 مراحل ولكل مرحلة نمط فشل خاص بها إذا حدث خطأ ما في العملية. يتم قطع وتكديس شرائح القلب عند عامل تكديس وضغط تثبيت متحكم فيه، وإذا كانت مشدودة بشكل زائد أو كانت هناك تآكل بين الشرائح، فإن خسائر الحمل الخالي تزداد وتظهر نقاط ساخنة على القلب. يتم إنشاء اللفائف من أسلاك النحاس أو الألمنيوم التي تكون أيضًا تحت توتر متحكم فيه وعزل طبقي، ويمكن أن تؤدي ورقة بينية غير متساوية واحدة إلى تفريغات جزئية. يتم تجفيف الجزء النشط في غرفة فراغ للتخلص من الرطوبة، وهو أول وأهم نقطة تفتيش جودة في العملية المعنية. بعد ذلك، يتم إنشاء فراغ في الخزان وملؤه بزيت منزوع الغاز ومجفف، وآخر جزء من العملية هو تنفيذ اختبارات المصنع.
النقل هو أيضًا نقطة تفتيش جودة، حيث يمكن أن يتعرض المحول لأضرار نتيجة الصدمات والانحراف. الحل للمشكلة هو IEC 60076-11 الذي يقترح استخدام مسجلات الصدمات والانحراف في التوربينات الكبيرة. سيجد القارئ أفضل نقاط التحكم في الفقرات التالية.
| مرحلة العملية | طريقة مراقبة الجودة | تكلفة الفشل إذا لم يتم فحصها |
|---|---|---|
| استلام المواد | شهادات المورد + اختبار عشوائي | منخفضة - تم اكتشافها مبكرًا |
| قطع/تكديس القلب | التحكم في حجم الاقتراض، فحص عامل التكديس | متوسطة - خسارة حمل خالي أعلى |
| بناء اللفائف | عدد اللفات، فحص التوتر، فحص المقاومة | عالية - لفات قصيرة، نقاط ساخنة |
| التجفيف بالفراغ | نقطة نهاية الرطوبة، PI بعد الملء | عالية جدًا - فشل مبكر |
| التجميع والتعبئة | سجلات العزم، فحص الوصلات | متوسطة - تسريبات، أجزاء فضفاضة |
| اختبار المصنع | بطارية روتينية IEC 60076-1 | عالية - انحرافات ضمان مفقودة |
| التعبئة والنقل | مسجلات الصدمات/الانحراف، خطة التعامل | عالية - أضرار النقل |
نقطة التحكم 1: فحص المواد الواردة
| المواد | طريقة الفحص | معايير القبول النموذجية | عواقب المواد الرديئة |
|---|---|---|---|
| فولاذ سيليكون موجه للحبيبات | اختبار الخصائص المغناطيسية وفقًا لـ ASTM A876 / IEC 60404 | خسارة إجمالية محددة ≤ حد الكتالوج؛ الطلاء سليم | خسارة حمل خالي أعلى، فئة كفاءة أقل |
| موصل نحاسي / ألمنيوم | فحص المقاومة والأبعاد | ≥ 99.9% موصلية النحاس؛ تحمل القطر ±0.5% | خسارة حمل أعلى، نقاط ساخنة |
| ورق عازل وسبائك مضغوطة | الكثافة، قوة الشد، محتوى الرطوبة | كثافة 0.9–1.2 جرام/سم³؛ الرطوبة وفقًا للمواصفات | خطر التفريغ، ضعف ميكانيكي |
| زيت عازل | قوة العزل (IEC 60156)، محتوى الماء، DGA | BDV ≥ 40 kV، الماء < 20 ppm (زيت جديد) | تحمل أقل، شيخوخة متسارعة |
| البوشينغ ومغيرات السحب | بصري، مقاومة العزل، تان دلتا، إحكام الغاز | وفقًا لشهادات اختبار المورد وإعادة الاختبار العشوائي | انقطاع البوشينغ، فشل OLTC |
الشركات المصنعة الجادة لديها إشراف دقيق على المواد التي تدخلها بناءً على مواصفات الإمداد وليس فقط على أسماء العلامات التجارية. على سبيل المثال، تختلف لفائف الصلب في التركيب والجودة من لفافة إلى أخرى حتى عندما تأتي من نفس الشركة المصنعة. وهذا يعني أن الشركة التي تتعقب كل بكرة وتختار الصلب بناءً على الخصائص الحقيقية للمعدن بدلاً من ختم هو بالفعل تحقق الجودة بأقل تكلفة.
نقاط التحكم 2–3: تصنيع القلب واللف
| المرحلة | الفحوصات الرئيسية | معايير القبول النموذجية |
|---|---|---|
| قطع القلب وتكديسه | عامل التكديس، ارتفاع الشظايا، ضغط التثبيت، عزل الطبقات | عامل التكديس ≥ 0.95؛ شظية < 0.02 مم؛ لا توجد طبقات قصيرة |
| تجميع القلب وتثبيته | عزم التثبيت، اتصال الأرض للقلب، عزل البراغي | اتصال أرضي أحادي النقطة؛ مقاومة العزل بين الطبقات > 100 MΩ |
| موصل اللف والعزل | توتر الموصل، استمرارية لف الورق، وضع عزل الطبقات | لا تعرض للموصل العاري؛ عزل طبقة مستمر |
| بناء قرص اللف / الطبقة | عدد اللفات، التبديل، محاذاة مجرى التبريد | تم التحقق من عدد اللفات مقابل التصميم؛ المجاري واضحة وموحدة |
| ضغط اللف وتثبيته | ضغط محوري، اتساق ارتفاع اللف | الضغط ضمن نافذة التصميم؛ اختلاف الارتفاع < 1 مم عبر المراحل |
| مغير السحب واتصالات السلك | جودة اللحام/التلحيم، مسافة العزل، عزم الدوران | وصلات منخفضة المقاومة؛ تم التحقق من الفجوات وفقًا لمستوى العزل |
هناك جانبين مهمين يتعلقان بذلك. أولاً وقبل كل شيء، يجب الحفاظ على عدم توازن مقاومة اللف بين المراحل في وقت التصنيع ليكون أقل من 2%. خلاف ذلك، يظهر تبديل غير صحيح لنظام الموصلات المتوازية في شكل تيارات دائرية ونقاط ساخنة في النظام الذي يعمل تحت الحمل. شيء آخر هو ضغط تثبيت القلب الذي يجب ألا يكون فضفاضًا جدًا أو مشدودًا جدًا. يؤدي التكوين الفضفاض إلى اهتزاز القلب، بينما يؤدي التكوين المشدود إلى سحق عزل الطبقات. يمكن حل المشكلة هنا من خلال عملية القياس أثناء الإنتاج.
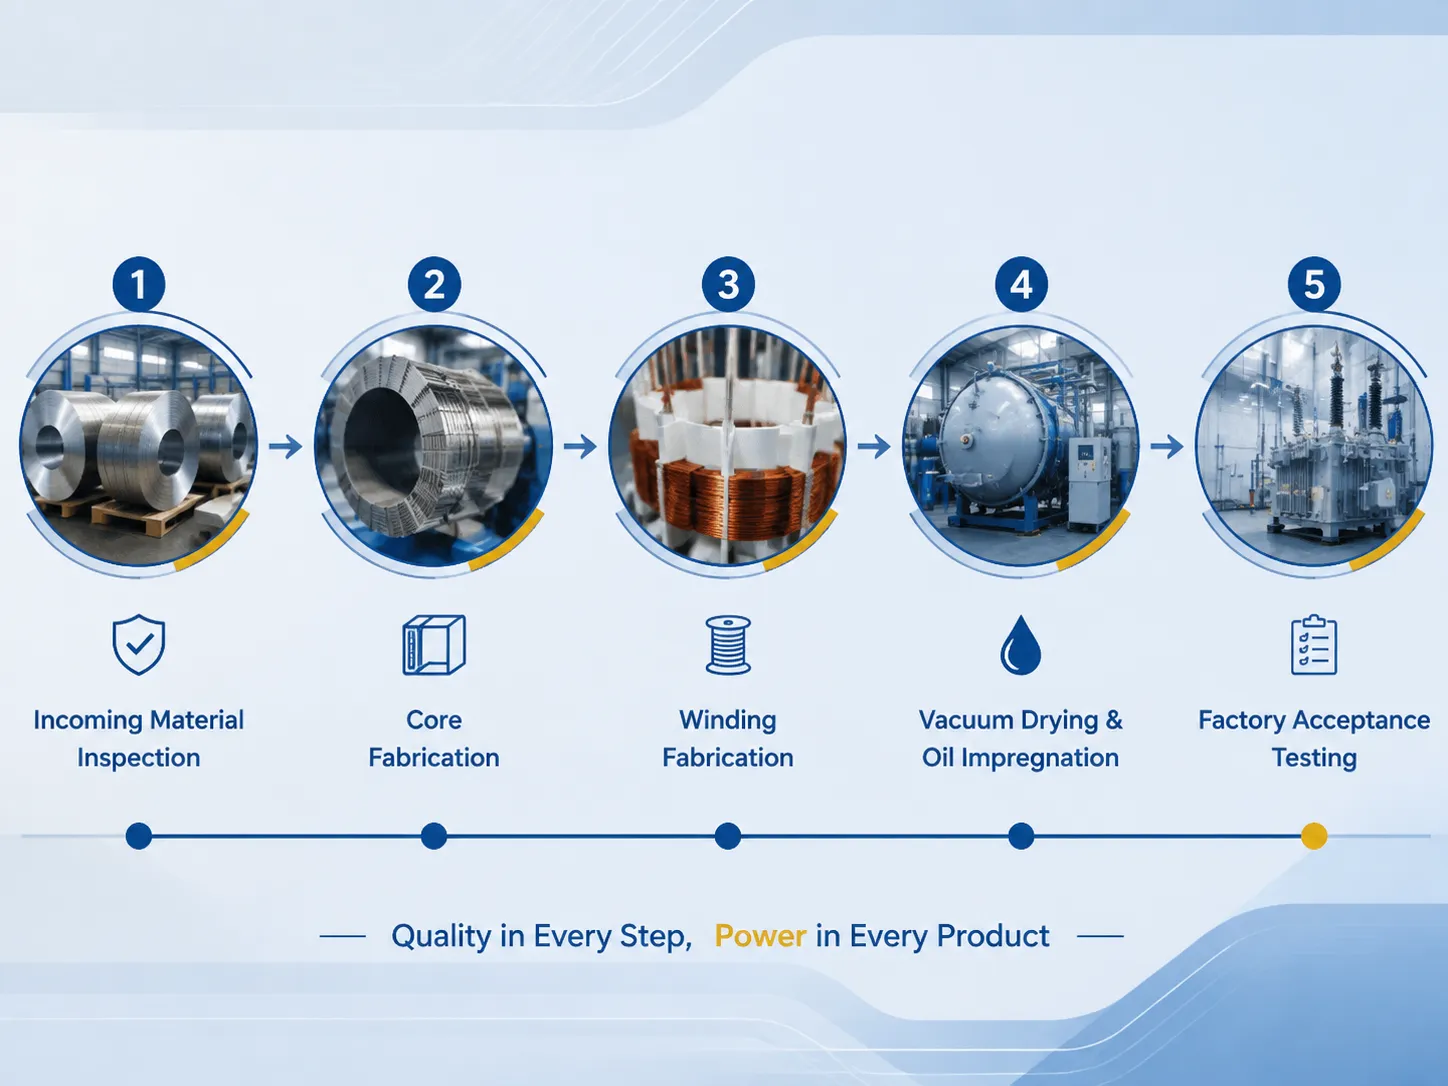
نقطة التحكم 4: التجفيف بالفراغ وتغليف الزيت
الرطوبة هي التهديد الرئيسي للمحول، ويتم إما القضاء عليها أو السماح لها بالدخول إلى اللف النشط أثناء عملية التجفيف وملء الزيت. يتم تجفيف الورق في فرن مفرغ (عند درجة حرارة تصل عادةً إلى حد أدنى من 100–130 °م مع وحدات التوزيع ودرجات حرارة أعلى لوحدات كبيرة في فراغ عميق أقل من 50 با) حتى تنخفض الرطوبة إلى أقل من 0.5% (في الكتلة)، مع التحقق من جودتها بواسطة قياس كارل فيشر أو نقطة الندى. بعد ذلك، يتم ملء الزيت في الخزان وتكتمل عملية النقع دون ترك أي فقاعات داخل الورق - جميع الفقاعات هي مصادر خطرة للتفريغ المحتمل.
عادةً ما يتم تسريع هذه العملية عندما يتم تقليل وقت التجفيف. عادةً ما يستغرق المحول المجفف والمشبع بشكل صحيح عدة أيام للتجفيف، على سبيل المثال، يستغرق محول 10 MVA على الأقل 2–4 أيام للتجفيف في عملية التجفيف ويوم واحد لملء الفراغ. المصانع التي تتعجل في هذه العملية توفر المال الآن ولكن ستواجه مشاكل لاحقًا. يمكن التحقق من صحة عملية التجفيف باستخدام قياسات مقاومة العزل ومؤشر الاستقطاب بعد الانتهاء من عملية الملء. مؤشر الاستقطاب فوق 2.0 يضمن أن الورق جاف، بينما القيمة أقل من 1.5 تعني أن هناك رطوبة متبقية.
نقطة التحكم 5: اختبار قبول المصنع
| اختبار | المرجع القياسي | معايير القبول النموذجية |
|---|---|---|
| اختبار نسبة التحويل (جميع التوصيلات) | IEC 60076-1 | ضمن ±0.5% من نسبة التصميم |
| مقاومة الملفات | IEC 60076-1 | عدم توازن الطور ≤ 2%؛ مصحح لدرجة الحرارة المرجعية |
| مقاومة العزل / PI | IEEE 43 / IEC 60076-1 | PI ≥ 2.0 لوحدات مغمورة بالزيت |
| فقد الطاقة بدون حمل والتيار | IEC 60076-1 | ضمن التحمل: فقدان +15% (و −10%) على القيمة المضمونة حسب IEC |
| فقد الطاقة والمقاومة | IEC 60076-1 | فقدان الحمل ضمن +15%؛ مقاومة ضمن ±7.5% |
| اختبارات العزل (LI، AC، المطبق) | IEC 60076-3 | لا يوجد تفريغ أو انهيار عند المستويات المحددة |
| قياس التفريغ الجزئي | IEC 60270 | عادةً < 100 pC عند 1.1× الجهد المقدّر لوحدات HV |
| اختبار ارتفاع درجة الحرارة | IEC 60076-2 | ارتفاع اللف ≤ 65 كلفن (الفئة A)، ارتفاع الزيت ≤ 60 كلفن (عادي) |
| اختبار مستوى الصوت | IEC 60076-10 | حسب القيمة المتفق عليها؛ غالبًا 55–70 ديسيبل (A) لوحدات التوزيع |
تعتبر إجراءات اختبار المصنع الدليل الرئيسي للمشتري على أن المنتج يلبي متطلبات الضمان الخاصة به. يتطلب الاختبار الكامل لمحول 10MVA عادةً حوالي 2-5 أيام وغالبًا ما يكون مدرجًا بالفعل في تكلفة الجهاز؛ ومع ذلك، فإن طلب اختبار مشهود (سواء من قبل المشتري نفسه أو طرف ثالث) سيتطلب بعض اللوجستيات ولكنه سيوفر راحة بال أكبر. من المهم ملاحظة أن IEC 60076-1 يسمح ببعض تحمل الفقد الإيجابي، مما يعني أن الشركة المصنعة يمكن أن تقدم خسائر أكبر قليلاً من مستوى ضمان الفقد. وبالتالي، فإن التفاوض بشأن ضمانات الفقد والتحقق من الأرقام المختبرة هو أداة تجارية جيدة، وليس مجرد إجراء شكلي.
مسارات التحسين: الرشاقة، الأتمتة & الجودة الرقمية
تسعى صناعة التصنيع المعاصرة للحفاظ على مستوى عالٍ من الجودة مع تقليل التكاليف في نفس الوقت، من خلال استخدام استراتيجيات متنوعة. واحدة من هذه الاستراتيجيات هي عملية الإنتاج الرشيق، التي تعتمد طرقًا تمكن الشركات من تقليل نقل المواد، وإنشاء عمليات عمل موحدة وتنفيذ تقنية 5S بشكل حصري في جميع محطاتها. علاوة على ذلك، تمكن هذه المنهجية الشركات من تقليل عدد الأخطاء اليدوية. على سبيل المثال، يوفر أتمتة عملية الإنتاج لمثل هذه الإجراءات مثل القطع، والتحكم في عملية اللف، والتلحيم الفرصة للمصانع للقضاء على التأثير الذي يحدثه العمل اليدوي على الإنتاجية النهائية. على سبيل المثال، تحافظ الآلات التي تقوم بعملية اللف على توتر الأسلاك باستمرار ضمن حدود ±3% بدلاً من القيام بذلك يدويًا.
الطريقة الثالثة هي استخدام سجلات الجودة الرقمية. مقارنةً باستخدام الاختبارات البصرية على الورق، تفضل المصانع الاحتفاظ بجميع المعلومات الضرورية في قواعد البيانات، مما يسمح بتحديد المشكلات مسبقًا. بشكل أساسي، هذا هو المجال الذي ركزت عليه الشركات الصينية بشكل كبير خلال عملية إنتاجها. يمكن للآلات الحديثة تتبع عدد اللفات، وعزم الدوران، وعملية التجفيف والجودة وضمان فحص الجودة لكل منتج من البداية. الاقتراح العملي للعملاء هو طلب ملخص تتبع رقمي ومستندات فحص الجودة حيث ستخبرهم المزيد عن المصنع أكثر من أي مواد ترويجية.
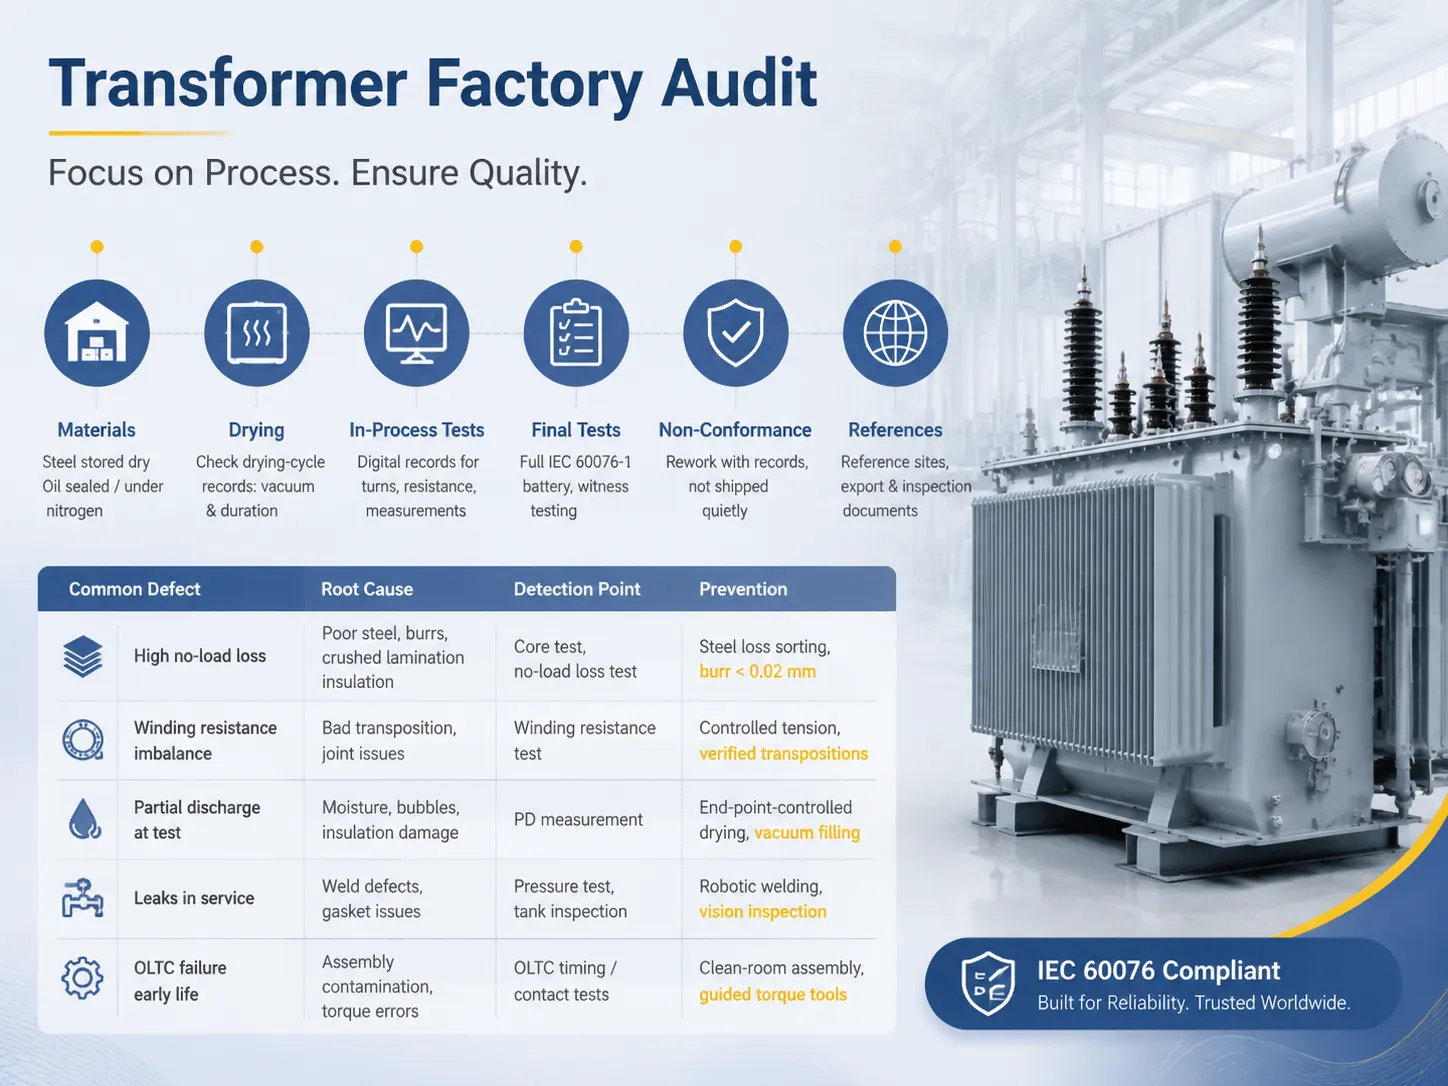
كيفية تدقيق مصنع المحولات
إذا كنت تشتري عدة قطع من المعدات، يجب أن تعرف أن تدقيق المصانع يستحق بالتأكيد أكثر بكثير من تكلفته. يجب أن يكون لديك قائمة مراجعة صغيرة معك والبحث عن الإجراءات بدلاً من الأوراق. أولاً، من الضروري فحص مستودع المواد: ما إذا كان الفولاذ محفوظًا جافًا ومحمياً، وما إذا كان الزيت محفوظًا إما تحت النيتروجين أو في حاوية محكمة. ثانيًا، حان الوقت للتحقق من خط التجفيف: اطلب السجلات الحقيقية لدورة التجفيف لآخر قطعة من المعدات وتأكد من أن الفراغ والفترات الزمنية تتوافق مع المواصفات. ثالثًا، يجب عليك التحقق من محطات مراقبة الجودة: هل تسجل السجلات عدد الدورات والمقاومة على الكمبيوتر أو الورق. رابعًا، يجب عليك التحقق من أرضية الاختبار: هل يستخدم المصنع الاختبارات الكاملة وفقًا لمعيار IEC 60076-1 وهل يمكنك مشاهدة أداء الاختبار؟ خامسًا، تحتاج إلى التحقق من التعامل مع الوحدات غير المطابقة: ماذا يحدث لوحدة فشلت في الاختبارات - هل يتم إعادة توصيلها وفقًا لذلك أم يتم إرسالها بعيدًا دون أن يلاحظها أحد؟
أيضًا، يجب عليك الحصول على مراجع للتركيبات الجارية وتاريخ التصدير مما سيسمح لك بالتحقق من سجلات الجمارك والتفتيش. المصنع القادر على تقديم الوحدة الجارية في منطقتك، تقارير الاختبار، والممارسات الناجحة هو بالتأكيد شريك موثوق، ولكن إذا لم يكن لديه مثل هذه الوثائق، فإن ذلك يمثل خطرًا كبيرًا. شركة جيانغسو سوبين للطاقة الكهربائية، كمنتج متوافق مع IEC 60076 وتصدر إلى جميع أنحاء العالم، مفتوحة للتفتيش والشركات التي تكون مفتوحة للتفتيش عادة ما تنجح في ذلك.
| عيب شائع | السبب الجذري | نقطة الكشف | الوقاية |
|---|---|---|---|
| فقدان عالي بدون تحميل | فولاذ رديء، نتوءات، عزل طبقات مضغوطة | اختبار القلب، اختبار فقدان بدون تحميل | فرز فقدان الفولاذ، نتوء < 0.02 مم |
| عدم توازن مقاومة اللف | تحويل سيء، مشاكل في الوصلات | اختبار مقاومة اللف | توتر محكوم، تحويلات موثوقة |
| تفريغ جزئي أثناء الاختبار | رطوبة، فقاعات، تلف العزل | قياس PD | تجفيف محكوم بنقطة النهاية، تعبئة بالفراغ |
| تسريبات في الخدمة | عيوب في اللحام، مشاكل في الحشوات | اختبار الضغط، فحص الخزان | لحام آلي، فحص بصري |
| فشل OLTC في الحياة المبكرة | تلوث التجميع، أخطاء في العزم | اختبارات توقيت/اتصال OLTC | تجميع في غرفة نظيفة، أدوات عزم موجهة |
الأسئلة المتكررة
ما هي أهم خطوة في مراقبة الجودة في تصنيع المحولات؟
من المؤكد أن أكثر المحترفين مهارة سيشيرون إلى أن التجفيف بالفراغ وتشبع الزيت هما السبب في الأعطال، حيث أن الرطوبة مسؤولة عن جزء كبير من الفشل الذي يحدث أثناء التشغيل. يجب تقليل الرطوبة في الورق إلى أقل من 0.5% ويجب معالجة الزيت عن طريق إزالة الغاز ومعالجته بالفراغ لتجنب تكوين فقاعات. المنظمة التي تحاول تسريع عملية التجفيف توفر ساعات في التصنيع ولكنها تحكم على المعدات بالشيخوخة المبكرة وإمكانية حدوث تفريغ جزئي. الدليل هو مؤشر الاستقطاب بعد التعبئة. من الطبيعي إذا تجاوز المؤشر 2.0، ويظهر مشكلة إذا انخفض إلى أقل من 1.5.
ما هي الاختبارات التي يجب أن أصر عليها قبل قبول المحول؟
أوصي بطلب من المصنع إجراء مجموعة كاملة من الاختبارات التي تشمل اختبارات تنظيم IEC 60076-1 مثل اختبارات نسبة اللفات، مقاومة اللف، مقاومة العزل بالإضافة إلى اختبارات الفقدان والممانعات التي تشمل اختبارات القوة العازلة. عندما تتعامل مع المحولات الكبيرة أو الحساسة للضوضاء، يجب عليك أيضًا إجراء اختبارات ارتفاع درجة الحرارة ومستوى الضوضاء الناتجة عن الآلة الجديدة. في حالة استخدام المحول في تطبيق مع خطر وجود دائرة قصر، ستحتاج إلى طلب اختبارات دائرة القصر أيضًا. تأكد من أنك على دراية بعملية الاختبار قبل اتخاذ القرار بشأن عملية الشراء الكبيرة الخاصة بك.
كم يكلف تقرير اختبار المصنع؟
يتم تضمين اختبارات المصنع الروتينية بانتظام في سعر المحول وعادة ما تستغرق من 2 إلى 5 أيام لمحول 10MVA. ستتطلب الاختبارات الخاصة مثل فحص الارتفاع أموالًا إضافية تتراوح بين $2000-15000 اعتمادًا على تعقيد الاختبار. ومع ذلك، يجب على المرء أن يفهم تمامًا أن تكلفة القضاء على الأخطاء التي تم اكتشافها بعد العملية قد كلفت بالفعل بعض المال.
ما هي نسبة التحمل التي يمكن أن أتوقعها على الخسائر المضمونة؟
وفقًا للوائح IEC 60076-1، يمكن أن تكون الفروق في الخسائر +15% بالنسبة المئوية التي تم تحديدها في العقد للإنتاج. لذلك، يُسمح للمصنع بأن يكون أداؤه أقل بحد أقصى 15% خلال مراحل التصنيع. ومع ذلك، بالنسبة للمصانع المؤهلة، تعني الانحرافات أن القيم يجب أن تُحدد بدقة أكبر ويجب أن تكون نسبة التحمل أقل ما يمكن بسبب أهمية الخسائر.
كيف يمكنني أن أعرف ما إذا كان مصنع المحولات متوافقًا حقًا مع IEC؟
يجب اتباع ثلاث لوائح للتأكد من أنك تتعامل مع مصنع فعال: تحقق من شهادة ISO الحالية، واطلب تقرير إحصائي عن العمليات السابقة، وتحقق من خطة اختبار المصنع للمصنع المعني والتي سيتعين على المستخدمين قراءتها.
المراجع
- IEC 60076-1: المحولات الكهربائية – الجزء 1: عام — المعيار الأساسي للتصنيف، وتحمل الخسائر، واختبارات المصنع.
- IEC 60076-3: المحولات الكهربائية – الجزء 3: مستويات العزل واختبارات العزل — يحدد تنسيق العزل ومتطلبات اختبار العزل.
- IEC 60076-5: المحولات الكهربائية – الجزء 5: القدرة على تحمل الدائرة القصيرة — المعيار الذي يحكم تأهيل تحمل الدائرة القصيرة.
- IEEE 43: اختبار مقاومة العزل ومؤشر الاستقطاب — معايير القبول المرجعية لجفاف العزل.
- IEC 60270: تقنيات الاختبار عالية الجهد – قياسات التفريغ الجزئي — المعيار القياسي وراء معايير قبول PD.
- ISO 9001: أنظمة إدارة الجودة — إطار النظام الذي تستخدمه معظم مصانع المحولات للتحكم في العمليات.
- شركة جيانغسو سوبين للطاقة الكهربائية — مصنع محولات متوافق مع IEC 60076 مع اختبارات مشهودة ووثائق اختبار كاملة للمصنع.
الخاتمة
تتكون عملية مراقبة جودة التصنيع للمحولات الكهربائية من خطوات قابلة للقياس مختلفة بدءًا من الفولاذ الوارد إلى اختبار القبول النهائي في المصنع. هناك خمس فحوصات جودة رئيسية تتضمنها العملية، وهي: الفحص الوارد، وتصنيع النواة والملفات، والتجفيف بالفراغ، والتجميع، واختبار المصنع. كل من هذه الفحوصات لها معايير محددة جدًا مما يسهل على العميل اتخاذ القرار بين شركة موثوقة واحتيالية. تشمل تقنيات التحسين التي تحسن كل من الجودة والتكاليف خلال عملية التصنيع منهجية الرشاقة، والأتمتة، والتتبع الرقمي للمنتج النهائي. هذا شيء يجب على العميل التحقق منه خلال تدقيق المصنع.
- تأكد دائمًا من إجراء التحقق من الخصائص عند الاستلام؛ هذه هي أرخص طريقة لمراقبة الجودة.
- تأكد من أن المصنع يمكنه تحقيق العزل في الفرن بما يعادل على الأقل 2.0 ورطوبة أقل من 0.5%.
- تأكد من أن المصنع قد أجرى جميع الاختبارات الروتينية وفقًا لمعيار IEC 60076-1، خاصةً للطلبات الكبيرة.
- تفاوض على قيم الفقد المقبولة وتحقق من البيانات الفعلية مقابل أرقام الضمان.
- تدقيق سجلات تجفيف المنتجات وقابلية تتبعها أمر مهم جدًا أيضًا.
- يجب أن تتضمن قائمة مشترياتك بالتأكيد Jiangsu Subian Electric Power إذا كنت ترغب في القيام بالتصنيع وفقًا لمعايير IEC والحصول على جميع شهادات الاختبارات.